- 品牌
- 博厚粉末
- 类型
- 雾化铁粉
- 粒度等级
- 细粉
- 产地
- 湖南
- 包装规格
- 瓶/桶
- 用途
- 粉末冶金、3D打印、注射成形、激光熔覆、超音速喷涂
- 厂家
- 湖南博厚新材料有限公司
高速钢粉末选博厚新材料,售后服务完善,提供技术支持。博厚建立了 "售前 - 售中 - 售后" 全链条服务体系:售前通过材料工程师上门调研,根据客户的刀具类型(铣刀 / 钻头 / 滚刀)和加工材料(钢材 / 铝材 / 钛合金),推荐匹配的粉末牌号及粒度(15-53μm 或 53-106μm);售中提供工艺适配指导,包括烧结温度曲线(如 1200℃×2h 真空烧结)、热处理参数(560℃三次回火),并提供 5kg 试用装进行工艺验证;售后配备 24 小时技术热线,48 小时内响应现场问题。某航空刀具企业使用时出现涂层结合不良,技术团队 36 小时内抵达现场,通过调整雾化气压从 0.8MPa 增至 1.0MPa,使粉末球形度提升至 95%,问题彻底解决。此外,每年举办 4 次粉末应用技术研讨会,邀请客户参与工艺培训,形成长期技术共生关系。模具钢粉末选博厚新材料,产品质量通过 ISO9001 认证。精密刀具模具钢/高速钢粉末原料
博厚新材料高速钢粉末激光熔覆层硬度均匀,偏差≤2HRC。这得益于该粉末优异的成分均匀性和良好的激光吸收性能,在激光熔覆过程中,粉末能够均匀地吸收激光能量,实现充分且均匀的熔化。同时,公司通过优化粉末的粒度分布和球形度,使得粉末在熔覆过程中能够均匀地铺展和凝固,避免出现局部过热或冷却速度不均的现象。经检测,激光熔覆层的硬度从边缘到中心的偏差控制在 2HRC 以内,例如,某熔覆层的平均硬度为 62HRC,高硬度为 63HRC,低硬度为 61HRC,均匀性较好。这种均匀的硬度分布保证了熔覆层在使用过程中能够均匀磨损,避免因局部硬度偏低而导致的早期失效。在某轧辊修复案例中,使用博厚高速钢粉末进行激光熔覆后,轧辊的使用寿命比使用普通粉末熔覆的轧辊延长了 30%,且轧出的板材表面质量更加稳定。精密刀具模具钢/高速钢粉末原料博厚新材料高速钢粉末不断迭代升级,满足制造新需求。
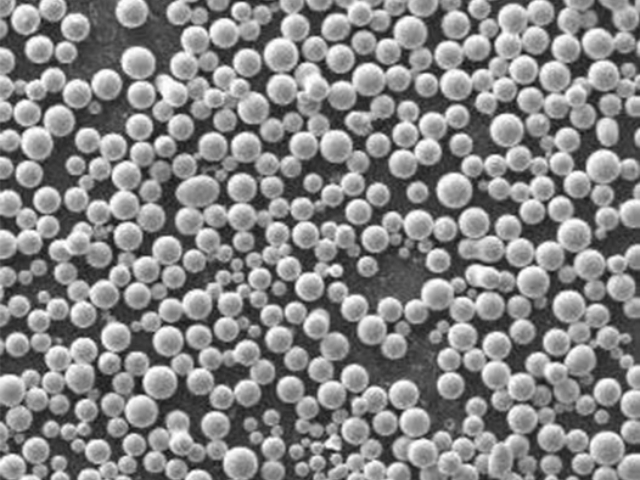
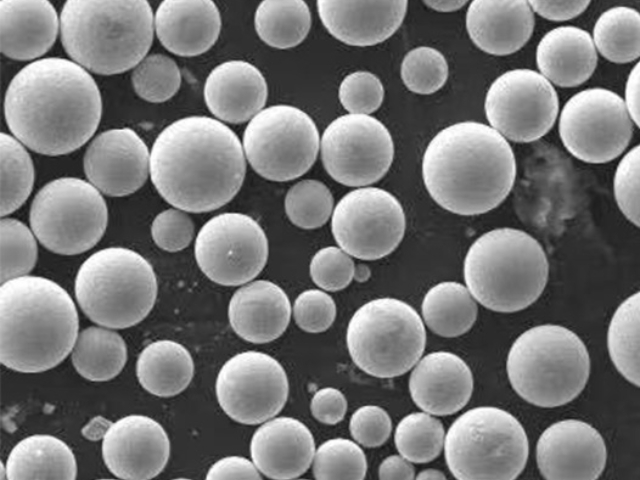
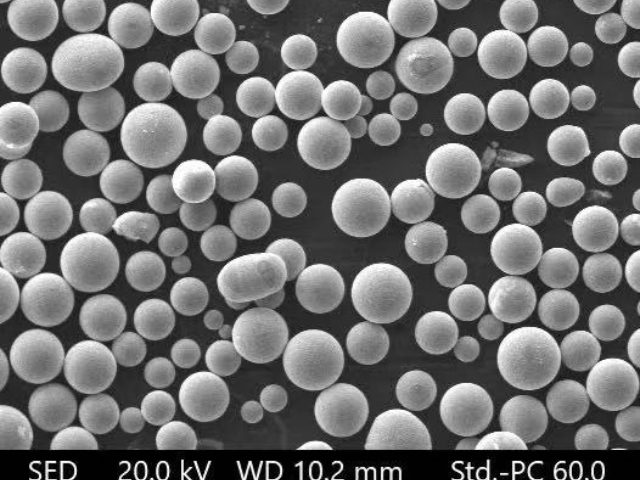
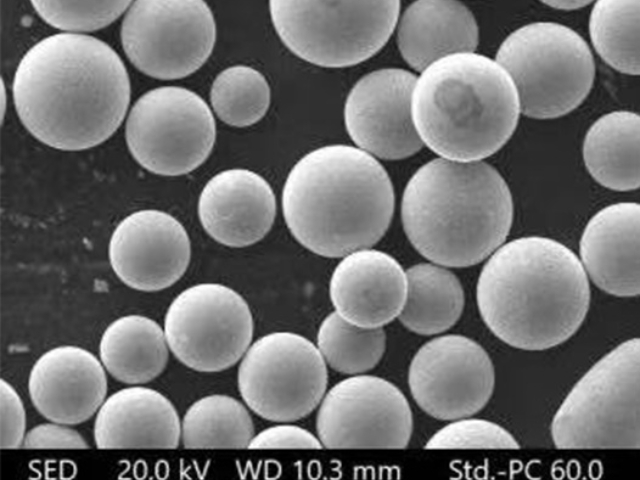
博厚新材料的模具钢粉末粒度均匀,能提升模具成型精度。这一特性源于其采用先进的气雾化制粉工艺,通过控制雾化压力、金属液温度和冷却速率,使粉末颗粒的粒度分布范围严格控制在 15-53μm,其中 D50(中位粒径)波动不超过 ±2μm,远超行业普遍的 ±5μm 标准。在模具成型过程中,这种均匀的粒度可确保粉末在压制时受力均匀,避免因局部颗粒过大导致的密度偏差,烧结后模具坯体的密度差能控制在 0.03g/cm³ 以内。对于精密电子连接器模具等要求严苛的场景,使用该粉末制作的模具型腔尺寸精度可达 ±0.002mm,表面粗糙度低至 Ra0.4μm,相比普通粉末成型的模具,产品合格率提升 25% 以上,极大减少了后续打磨修整工序,为企业节省大量工时成本。
模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。这一成本优势体现在多个环节:首先,粉末的近净成形率达 90%,相比传统锻造模具钢的 70% 材料利用率,可减少 20% 的原材料浪费,单套汽车覆盖件模具的材料成本即可降低 1.2 万元;其次,粉末冶金工艺省去了锻造、轧制等热加工工序,生产周期从 45 天缩短至 25 天,节省了 30% 的加工工时;再者,材料的高耐磨性使模具的维护频率降低,以家电外壳冲压模为例,每年的修模费用从 5 万元降至 3 万元;再,公司通过规模化生产降低单位成本,粉末售价相比进口产品低 15%,且提供定制化粒度服务,减少客户的二次筛分成本。综合测算,采用该粉末的模具企业在原材料、加工、维护等方面的综合成本降低 15% 以上,对于年产能 1000 套模具的企业,年节省成本可达 200 万元以上,提升了市场竞争力。博厚新材料的模具钢粉末适合 3D 打印,复杂模具一次成型。
博厚新材料模具钢粉末用于冲压模具,可延长刃口寿命 2 倍。这一提升源于材料的优良耐磨性与韧性平衡:粉末中添加 1.8% 的铬和 0.8% 的钼,形成 M7C3 型碳化物,提高刃口硬度至 60HRC,同时 0.3% 的镍元素改善韧性,避免刃口崩裂。在厚度 1mm 的不锈钢板冲压测试中,传统 Cr12 模具刃口在冲压 5 万次后出现明显磨损,需停机修磨,而采用该粉末制作的模具在冲压 10 万次后仍保持良好刃口状态,实际寿命延长 2 倍。此外,粉末冶金工艺使材料组织均匀,刃口磨削后的表面粗糙度达 Ra0.2μm,减少了冲压件的划伤风险,产品合格率从 95% 提升至 99%。对于汽车安全带卡扣等大批量冲压件生产,模具刃口寿命的延长使换模次数从每月 8 次降至 4 次,每次换模节省 2 小时,年增加有效生产时间约 192 小时,间接提升产能 10% 以上。模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。特殊耐热耐磨零部件模具钢/高速钢粉末材料分类
博厚新材料高速钢粉末用于木工刀具,锋利度保持时间更长。精密刀具模具钢/高速钢粉末原料
采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。这一特性源于材料的优良韧性与微观结构:粉末中添加 5%-6% 的钴元素,形成固溶强化相,使材料的冲击韧性达到 30J/cm²,比普通高速钢提高 40%;同时,通过控制烧结温度与冷却速率,使碳化物颗粒尺寸细化至 1-3μm,均匀分布在基体中,避免了粗大碳化物导致的脆性断裂。在切削合金结构钢(如 40CrNiMoA)的测试中,该粉末制成的刀具在承受 1500N 冲击载荷时仍未崩刃,而传统高速钢刀具在 1000N 载荷下即出现刃口崩缺。在实际应用中,用于汽车半轴粗加工的铣刀,使用寿命从 200 件 / 刃提升至 350 件 / 刃,崩刃故障率从 8% 降至 2% 以下。尤其在断续切削工况下,如齿轮齿面加工,其抗崩刃性能优势更为明显,大幅减少了因刀具失效导致的工件报废,为企业降低质量损失 30% 以上。精密刀具模具钢/高速钢粉末原料


- H13模具钢/高速钢粉末代理价格 2026-11-01
- 加工性能好模具钢/高速钢粉末技术设备 2026-11-01
- 对标海外模具钢/高速钢粉末设备 2026-11-01
- 复杂刀具模具钢/高速钢粉末销售电话 2026-10-29
- 铰刀模具钢/高速钢粉末厂家 2026-10-11
- 抗热疲劳模具钢/高速钢粉末厂家直销 2026-09-09
- 丝锥模具钢/高速钢粉末渠道 2026-09-08
- 耐磨模具钢/高速钢粉末应用行业 2026-09-08
- 超音速喷涂模具钢/高速钢粉末对比价 2026-09-07
- 精密刀具模具钢/高速钢粉末出厂价 2026-09-07
- 成形模模具钢/高速钢粉末厂家直销 2026-09-07
- 性价比高模具钢/高速钢粉末怎么样 2026-09-06