- 品牌
- 博厚粉末
- 类型
- 雾化铁粉
- 粒度等级
- 细粉
- 产地
- 湖南
- 包装规格
- 瓶/桶
- 用途
- 粉末冶金、3D打印、注射成形、激光熔覆、超音速喷涂
- 厂家
- 湖南博厚新材料有限公司
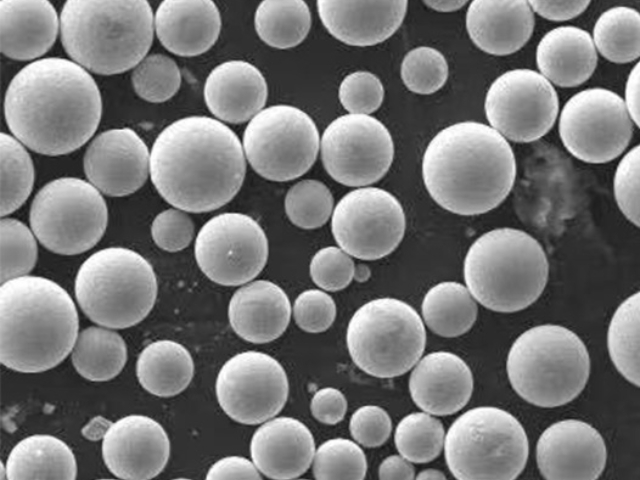
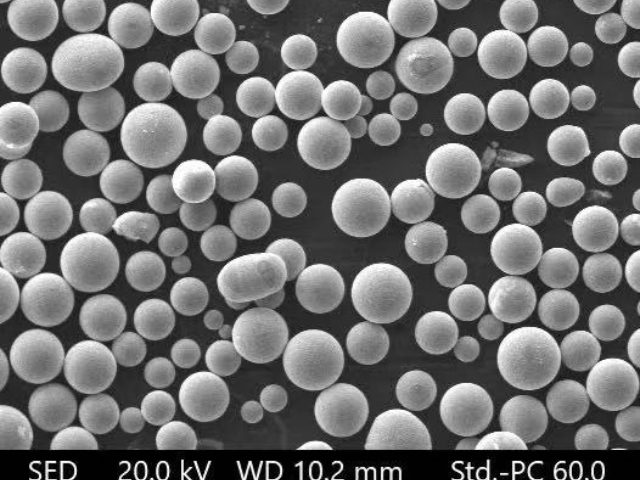
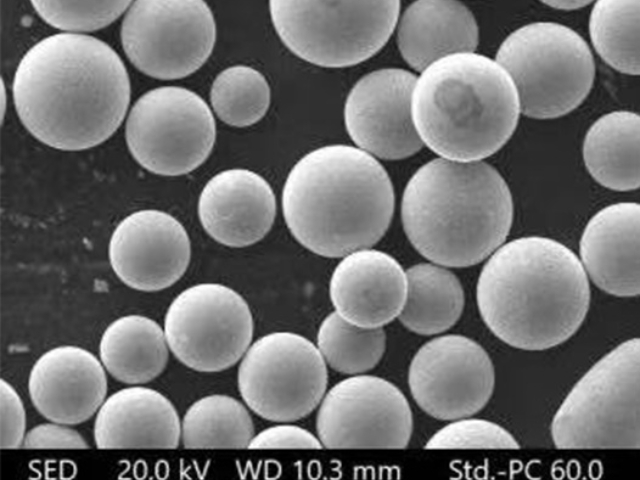
高速钢粉末选博厚新材料,粉末球形度达 95%,送粉更顺畅。公司采用超音速惰性气体雾化技术,将熔融高速钢液通过 1.5mm 喷嘴雾化成细小液滴,在惰性气体中快速冷却凝固,形成规则的球形颗粒,经图像分析仪检测,球形度达 95%,其中完美球形颗粒占比 80%,远超行业 85% 的平均水平。这种高球形度粉末的松装密度达 4.8g/cm³,霍尔流速 20s/50g,在自动化送粉系统中,能以稳定的流量(50-100g/min)通过 φ8mm 送粉管,无堵塞现象,送粉稳定性偏差≤3%。在粉末冶金压制生产线中,顺畅的送粉使每模填充时间缩短 5 秒,生产效率提升 12%;在激光熔覆过程中,均匀的送粉量确保涂层厚度偏差≤0.05mm,避免了因送粉波动导致的涂层缺陷。高球形度还减少了粉末在运输与储存中的结块,保质期延长至 12 个月,为企业减少了粉末浪费与设备维护成本。博厚新材料的模具钢粉末耐磨损腐蚀,适合盐雾环境下的模具。工具钢模具钢/高速钢粉末要多少钱
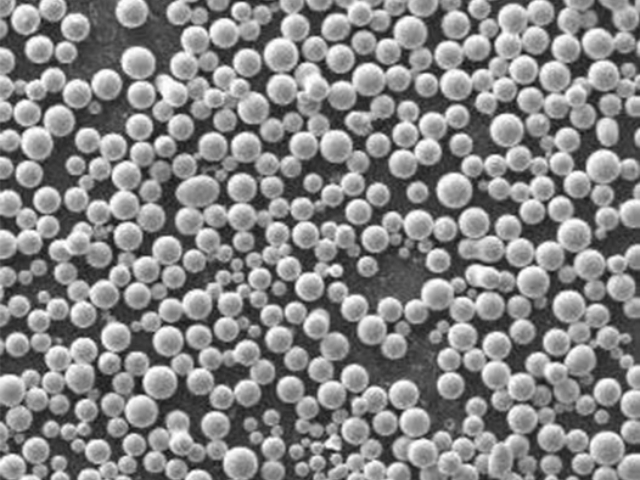
博厚新材料高速钢粉末用于齿轮刀具,精度可达 IT5 级。这一高精度得益于粉末冶金工艺的优势:粉末经等静压成型与真空烧结后,材料致密度达 99.8%,内部组织均匀,无锻造缺陷,刀具刃口的磨削精度可达 0.001mm。在滚刀制作中,齿形误差控制在 0.01mm 以内,导程误差≤0.005mm/100mm,远超普通高速钢滚刀的 IT7 级精度。用该粉末制作的模数 3mm 的渐开线滚刀,加工 45# 钢齿轮时,齿轮精度达 IT5 级,齿面粗糙度 Ra0.8μm,无需后续珩齿工序。在汽车变速箱齿轮生产中,这种高精度刀具使齿轮的啮合噪音降低 3 分贝,传动效率提升 2%。此外,粉末冶金刀具的刃口保持性好,加工 1000 件齿轮后,齿形误差增加 0.002mm,仍能保持 IT5 级精度,而普通刀具加工 500 件后即超出精度范围,大幅提升了批量生产的精度稳定性。特殊耐热耐磨零部件模具钢/高速钢粉末值多少钱模具钢粉末选博厚新材料,烧结后的韧性比铸造材料更优。
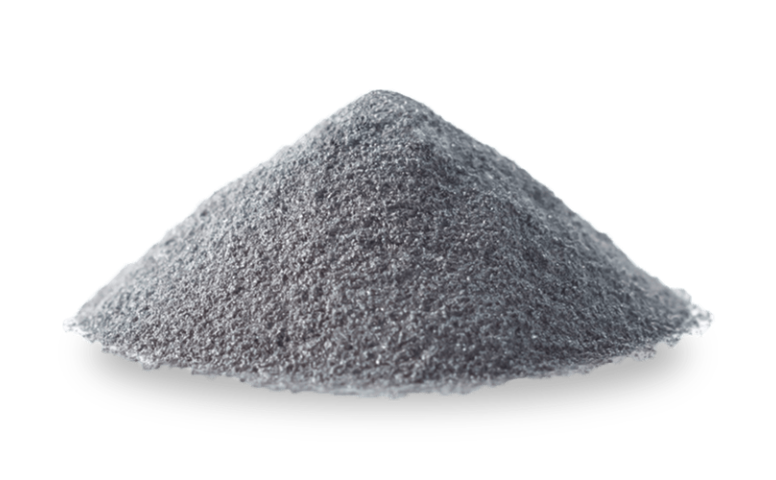
博厚新材料高速钢粉末粉末流动性好,适合自动化生产线使用。该粉末经气流分级和表面改性处理,霍尔流速稳定在 22-25s/50g,松装密度 4.6-4.8g/cm³,满足自动化送粉系统对流动性的严苛要求。在某刀具厂的全自动粉末冶金生产线上,其表现为:送粉管道(内径 8mm)无堵塞,连续 8 小时生产的送粉量偏差≤2%;填充模具型腔时无死角,复杂形状刀具坯体的填充率达 100%。相比流动性 30s/50g 的普通粉末,换粉停机时间从每班次 2 次减少至 0 次,设备利用率提升 18%。粉末的抗吸潮性能(在 RH85% 环境下放置 72 小时流动性保持率≥90%),解决了南方潮湿地区自动化生产中的结块难题,某珠三角企业使用后,废品率从 5% 降至 1.2%,年节省原材料成本 80 万元。
用博厚新材料高速钢粉末制作的铣刀,可加工 HRC60 以上材料。这得益于该高速钢粉末的硬度和红硬性,经烧结和热处理后,铣刀的硬度能够稳定在 65-68HRC,且在高温环境下仍能保持较高的硬度。当加工 HRC60 以上的合金材料时,铣刀刃口能够保持足够的锋利度和耐磨性,有效抵御材料对刀具的剧烈磨损。在一项针对 HRC62 的 Cr12MoV 模具钢的加工测试中,使用博厚高速钢粉末制作的铣刀,在切削速度为 80m/min、进给量为 0.15mm/r 的参数下,连续加工 50 件工件后,刃口磨损量为 0.03mm,仍能保证加工表面的精度和光洁度。而使用普通高速钢铣刀,在加工 20 件左右就因严重磨损而无法继续使用。这使得博厚高速钢粉末制作的铣刀在加工高硬度材料时具有优势,为航空航天、模具制造等领域的高硬度材料加工提供了可靠的刀具解决方案。博厚新材料的模具钢粉末与基体结合紧密,不易脱落。
高速钢粉末选博厚新材料,高温回火后硬度保持率超 90%。这一特性源于材料优异的红硬性:粉末中高含量的钨(18%)和钼(4.5%)形成稳定的合金碳化物,在 560℃高温回火过程中,这些碳化物缓慢析出并均匀分布,使材料保持高硬度。经测试,该粉末烧结后硬度为 66HRC,经 560℃×1 小时三次回火处理后,硬度仍达 60HRC,保持率 91%,而普通高速钢的硬度保持率为 75%。在高速切削高温合金(如 Inconel 718)时,刀具刃口温度常达 500℃以上,该粉末刀具仍能保持锋利,切削速度可达 80m/min,而普通高速钢刀具在 60m/min 时即出现明显磨损。在航空发动机叶片榫槽加工中,该粉末制作的拉刀使用寿命达 800 件,是普通高速钢拉刀的 3 倍,大幅降低了刀具更换频率,提升了加工效率与产品质量稳定性。采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。超音速喷涂模具钢/高速钢粉末性能
博厚新材料模具钢粉末适配冷作模具,耐磨性比传统材料高 30%。工具钢模具钢/高速钢粉末要多少钱
博厚新材料模具钢粉末可与其他合金粉末复合使用,性能互补。其 "梯度复合技术" 能根据工况需求,将模具钢粉末与镍基、钴基或陶瓷粉末按比例混合(比例调节精度达 ±0.5%),通过不同熔点设计实现分层烧结。例如,将 50% 模具钢粉末与 50% 含 Cr20 的镍基粉末复合,表层形成 60HRC 的耐磨层,芯部保持 200J/cm² 的高韧性,适用于既需耐磨又承受冲击的冷作模具。在与 WC 陶瓷粉末复合时,通过添加 3% 硅元素作为润湿剂,使陶瓷颗粒与钢基体结合强度提升至 80MPa,某挤压模具厂使用这种复合粉末后,模具寿命从 3 万次提升至 8 万次。公司还提供定制化复合方案,如为热锻模具设计 "模具钢 + CoMoCrSi" 复合体系,既保留高温强度又提升抗热腐蚀性能,满足多场景性能协同需求。工具钢模具钢/高速钢粉末要多少钱


- H13模具钢/高速钢粉末代理价格 2026-11-01
- 加工性能好模具钢/高速钢粉末技术设备 2026-11-01
- 对标海外模具钢/高速钢粉末设备 2026-11-01
- 复杂刀具模具钢/高速钢粉末销售电话 2026-10-29
- 铰刀模具钢/高速钢粉末厂家 2026-10-11
- 抗热疲劳模具钢/高速钢粉末厂家直销 2026-09-09
- 丝锥模具钢/高速钢粉末渠道 2026-09-08
- 耐磨模具钢/高速钢粉末应用行业 2026-09-08
- 超音速喷涂模具钢/高速钢粉末对比价 2026-09-07
- 精密刀具模具钢/高速钢粉末出厂价 2026-09-07
- 成形模模具钢/高速钢粉末厂家直销 2026-09-07
- 性价比高模具钢/高速钢粉末怎么样 2026-09-06