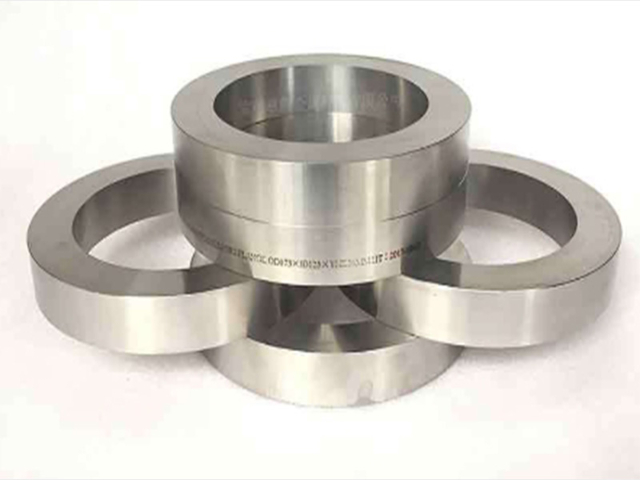
表面处理是提升钛法兰性能和外观的重要环节,它不*能增强钛法兰的防护能力,延长其使用寿命,还能赋予其独特的外观效果,满足不同用户的审美和使用需求。常见的表面处理方法有喷砂、酸洗、阳极氧化等,每种方法都有着各自独特的作用和工艺特点。喷砂处理是利用压缩空气为动力,将喷料(如白刚玉、石英砂等)高速喷射到钛法兰表面。这一过程就像一场微观世界的 “砂石风暴”,喷料对钛法兰表面进行着强力的冲刷。它能够有效去除钛法兰表面的氧化层、烧结层、气孔、毛刺等缺陷,使表面变得更加清洁和平整 。喷砂还能提高表面粗糙度,增加表面活性,这对于后续的表面处理工艺十分有利,比如在进行涂层处理时医用级钛锻,与生命相容护航。泉州TA9钛锻件的趋势
于长轴类或环形的钛法兰热处理,其炉膛呈井状,工件可以垂直悬挂在炉膛内进行加热,有利于热量的均匀传递和工件的均匀受热 。在对大型环形钛法兰进行热处理时,井式电阻炉能够避免因工件放置方式不当而导致的温度不均匀问题,确保热处理效果的一致性 。表面处理设备用于对钛法兰进行表面防护和美化处理,喷砂设备、酸洗槽、阳极氧化槽等是常见的类型。喷砂设备通过压缩空气将磨料高速喷射到钛法兰表面,去除表面的氧化层、杂质和毛刺,提高表面粗糙度和清洁度 。在航空航天领域,经过喷砂处理的钛法兰,表面粗糙度的增加使其与涂层之间的结合更加牢固,能够更好地抵御高速气流的冲刷和复杂环境的侵蚀 。酸洗槽则用于盛放酸洗液,对钛法兰进行酸洗处理,去除表面的氧化膜和其他污染物,提高表面的耐腐蚀性 。咸阳钛锻件一公斤多少钱耐氢脆钛锻件适配氢能产业,可加工成 70MPa 高压储氢罐内胆、加氢站部件。
在锻造过程中,温度控制是一个至关重要的因素。钛及钛合金具有六方晶体结构,不易变形,为了提高塑性,通常需要将金属加热到相变点以上的 β 相区进行 β - 加工。但钛法兰过热倾向大,高温加热会导致 β 晶粒快速长大,如果变形不足,冷却后形成的粗大组织会降低法兰的周期性和疲劳强度,且这种过热组织在后续热处理中难以消除 。当前生产中成品热加工或成品前火的起始温度一般不超过临界点 Tb,大部分钛法兰的加工温度范围被限制在 800 - 950℃之间,对于铸锭开口,温度范围可扩大到 850 - 1150℃,在后续的火烧加工中温度逐渐降低 。由于钛合金导热性差,快速变形时,工件芯部温度迅速升高,传热慢易引起过热,而工件表面温度低,易形成表面裂纹,因此在加工时需要特别注意变形速度和温度的控制,合理调整锻造工艺参数 。
耗大量的能源,且对操作人员的技术水平要求较高,这些因素都增加了锻造钛法兰的成本 。相比之下,精密铸造工艺可以制造出形状复杂的钛法兰,且成本相对较低,但铸件内部可能存在气孔、裂纹等缺陷,需要进行后续的处理和检测,这也会增加一定的成本 。生产企业需要根据产品的具体要求和市场需求,选择合适的制造工艺,以在保证产品质量的前提下,降低生产成本 。规格型号是影响钛法兰成本的另一个重要因素。法兰的尺寸和压力等级对价格有影响 。大直径、高压力等级的钛法兰,需要更多的原材料和更长的加工时间,制造成本更高 。制造 DN600 Class900 的高压钛法兰,不*需要大量的钛材,而且在锻造、机加工等环节都需要更高的技术要求和更长的加工时间,其价格要远高于 DN100 Class150 的低压钛法兰 。不同规格型号的钛法兰在生产过程中,所使用的设备、模具和工艺参数也有所不同,这也会导致成本的差异 。整体锻造钛锻件晶粒细化均匀,无气孔夹杂,冲击韧性≥45J/cm²,抗疲劳性能突出。
模具的使用在锻造工艺中也不容忽视。对于模锻工艺,模具的质量和精度直接影响锻件的质量。模具在使用前需要进行预热,一般预热至 300 - 400℃,以减少模具与坯料之间的温差,避免模具因热冲击而损坏,同时有利于坯料在型腔内的流动和填充 。在模具设计时,需要充分考虑钛合金的变形特性和锻造工艺要求,合理设计型腔形状、尺寸和脱模斜度等,以确保锻件能够顺利成形,并保证锻件的尺寸精度和表面质量 。模具在使用过程中会受到磨损和冲击,需要定期进行维护和修复,当模具磨损到一定程度时,应及时更换,以保证锻件质量的稳定性 。锻造工艺中的自由锻、模锻和环轧各有优劣,在钛法兰生产中应根据产品的批量、形状、尺寸以及质量要求等因素,合理选择锻造工艺,并严格控制锻造过程中的温度、模具等关键要素,以确保生产出高质量的钛法兰,满足不同工业领域的需求 。无论形状多复杂,钛锻件都能完美呈现。咸阳钛锻件一公斤多少钱
无磁性钛锻件不产生电磁干扰,专为雷达、核磁共振仪等精密仪器的受力部件设计。泉州TA9钛锻件的趋势
在焊接过程中,冷裂纹是常见的缺陷之一。钛及钛合金焊接时,热影响区可能出现冷裂纹,其特征是裂纹产生在焊后数小时甚至更长时间,称作延迟裂纹 。焊接过程中氢由高温深池向较低温的热影响区扩散,氢含量的提高使该区析出 TiH₂量增加,增大热影响区脆性,另外由于氢化物析出时体积膨胀引起较大的组织应力,再加上氢原子向该区的高应力部位扩散及聚集,以致形成裂纹 。为了避免冷裂纹,需要严格控制焊接材料中的氢含量,对焊件和焊丝进行焊前预处理,如酸洗、烘干等,去除表面的油污、水分和氧化物等杂质,减少氢的来源 。在焊接工艺上,采用合适的焊接参数,如控制焊接热输入、降低冷却速度等,以减少热影响区的脆性和组织应力 。对于一些厚壁钛合金或刚性较大的结构,还可以进行焊前预热和焊后缓冷处理,降低焊接残余应力,防止裂纹的产生 。泉州TA9钛锻件的趋势
宝鸡中岩钛业有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在陕西省等地区的冶金矿产行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宝鸡中岩钛业供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!