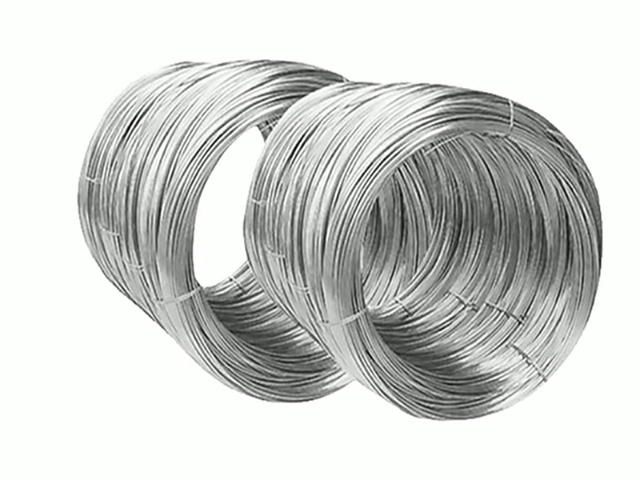
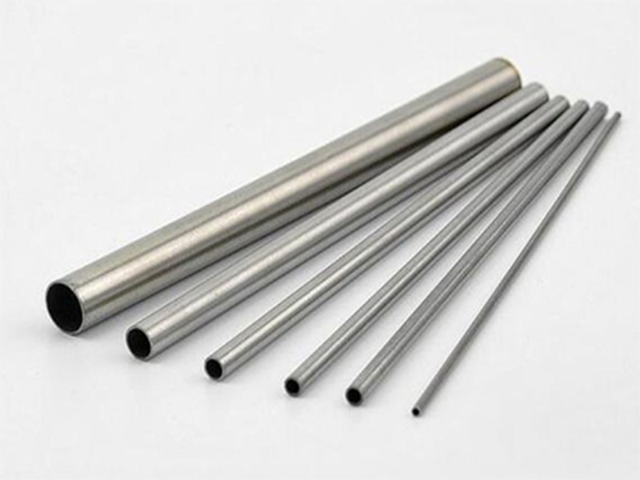
使金属盐转化为氧化物涂层,通过多次涂刷-热分解循环,控制涂层厚度(通常为5-20μm)。热分解法的优势在于工艺简单、成本较低,适合大规模生产,其关键在于控制热分解温度与升温速度,温度过高易导致涂层开裂,过低则分解不充分,影响催化活性。另一种重要工艺是等离子喷涂法,通过高能等离子弧将涂层材料(如金属粉末、陶瓷粉末)加热至熔融或半熔融状态,高速喷涂到钛基体表面形成涂层,该工艺适用于厚涂层(50-200μm)制备,涂层结合力强,适用于磨损严重的工况。对于贵金属涂层,还可采用电镀法与化学镀法,多孔钛阳极,孔隙分布均匀,比表面积大,催化效率高,适配燃料电池部件。上海正规的钛阳极厂家
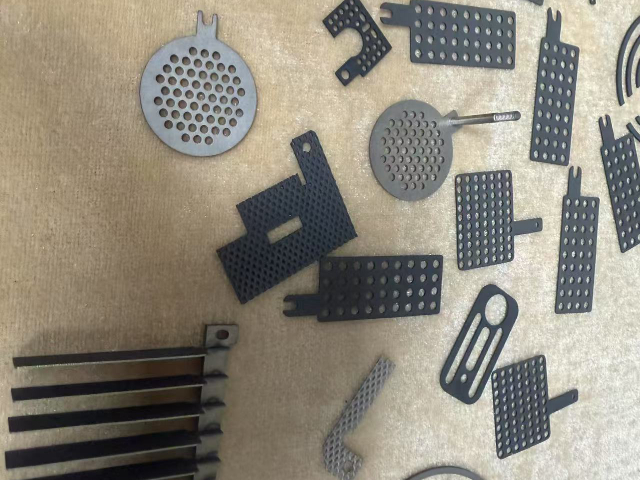
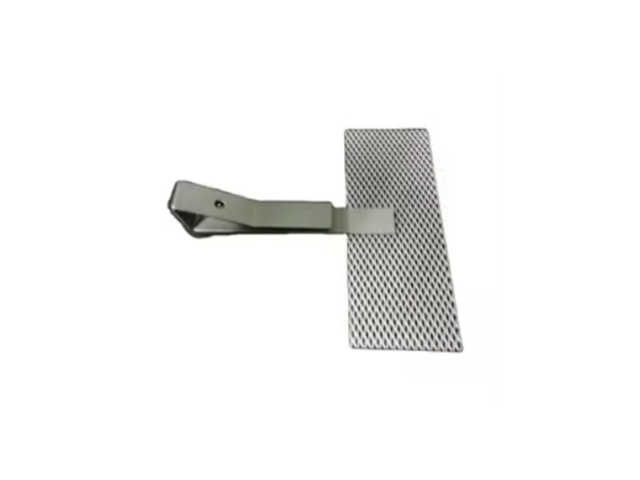
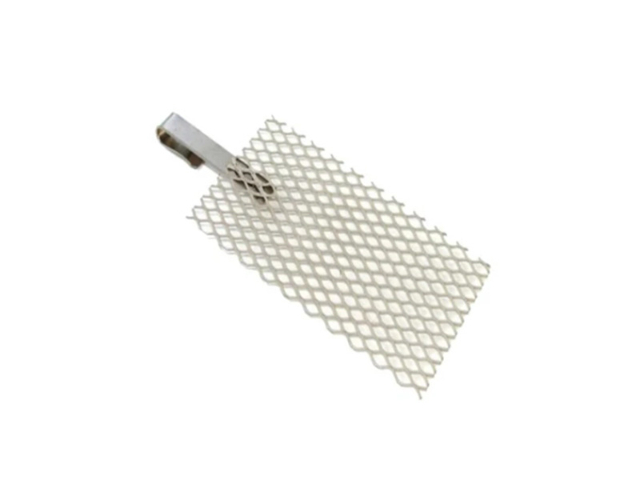
涂层是钛阳极实现电化学催化功能的,不同的涂层体系赋予钛阳极不同的催化活性、选择性与稳定性,根据应用场景的差异,工业上形成了贵金属涂层、金属氧化物涂层、复合涂层三大类涂层体系。贵金属涂层以铂(Pt)、钌(Ru)、铱(Ir)等贵金属为主要成分,其中铂涂层是早应用的贵金属涂层,具备较高的催化活性与耐腐蚀性,在电镀、电子工业等领域应用,但因铂价格昂贵,成本过高,限制了其大规模应用。钌系涂层(如RuO₂-TiO₂)是氯碱工业的主流涂层上海正规的钛阳极厂家可弯曲网状钛阳极,适配弧形电解槽及不规则电解空间安装。
钛阳极的发展源头可追溯至钛元素的发现与电化学工业的早期探索,这一阶段虽未形成实用化钛阳极产品,却为后续技术突破奠定了理论与物质基础。1791年钛元素被发现后,其优异的耐腐蚀性便引起科研界关注,但受限于提取技术,纯钛长期难以量产。20世纪初,电化学工业快速发展,石墨、铅基等传统阳极暴露出寿命短、能耗高、污染大等缺陷,寻找新型电极材料成为行业迫切需求。1910年美国科学家亨特实现纯钛工业化制备后,科研人员开始尝试将钛作为电极基体,1938年德国科学家在钛表面涂覆金属氧化物进行电化学测试,发现其耐蚀性远超传统电极
20世纪80年代,钛阳极进入技术多元化发展期,涂层体系从单一钌系向多系列延伸,应用场景从氯碱工业拓展至电镀、水处理、有色金属冶炼等领域,产业规模快速扩大。涂层技术的多元化是这一阶段的特征:针对析氧工况需求,日本田中贵金属开发出铱-钽氧化物(IrO₂-Ta₂O₅)涂层钛阳极,1982年在电镀行业试用,寿命达到铅阳极的6倍,催化活性提升;针对成本敏感型场景,美国开发出二氧化铅(PbO₂)涂层钛阳极,1984年用于有机合成电解,成本为贵金属涂层的1/3;针对电子领域,铂-铑复合涂层钛阳极实现量产,满足高精度电镀需求。应用领域的拓展呈现多点开花态势:电镀行业,1983年全球电镀用钛阳极普及率突破20%板状钛阳极,精密轧制成型,表面平整,涂层均匀,适配阴极保护工程应用。

钛基体作为钛阳极的承载主体,其材质选择、微观结构与表面状态直接决定了钛阳极的机械强度、导电性、耐蚀性与涂层结合力,是保障钛阳极整体性能的“结构基石”。工业上用于制备钛阳极的基体材料主要为工业纯钛,以TA1、TA2、TA3三个牌号为主,其中TA2因兼具良好的耐腐蚀性、塑性与成本优势,成为应用的基体材料。纯钛基体的优势源于其独特的物理化学特性:密度4.51g/cm³,约为钢的57%,便于电极的安装与运输;常温下表面会形成一层致密的氧化钛薄膜,该薄膜能有效阻挡腐蚀介质的侵入,赋予钛基体优异的耐蚀性;同时,纯钛具备良好的加工性能钛阳极基材退火处理,消除内应力,减少使用中变形开裂风险。上海正规的钛阳极厂家
钛合金阳极,含钛90%+铝6%+钒4%,机械性能优,适配重载电解设备。上海正规的钛阳极厂家
钛阳极的生产离不开先进的生产设备,从基体加工到涂层制备、性能检测,每道工序的设备性能都直接影响产品质量,而智能化升级则进一步提升了生产效率与稳定性,构建起强大的“制造支撑”体系。基体加工设备是基础,包括钛板轧制机、冲压机、焊接机等,高精度钛板轧制机可将钛板厚度公差控制在±0.02mm以内,为后续涂层制备提供均匀的基体;数控冲压机用于制备网状、孔状基体,定位精度达±0.1mm,确保孔位均匀;钛焊接机采用氩弧焊技术,避免焊接过程中基体氧化,保证焊接接头的强度与耐蚀性。涂层制备设备是,热分解法常用的设备包括涂层涂刷机上海正规的钛阳极厂家
宝鸡中岩钛业有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在陕西省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宝鸡中岩钛业供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!