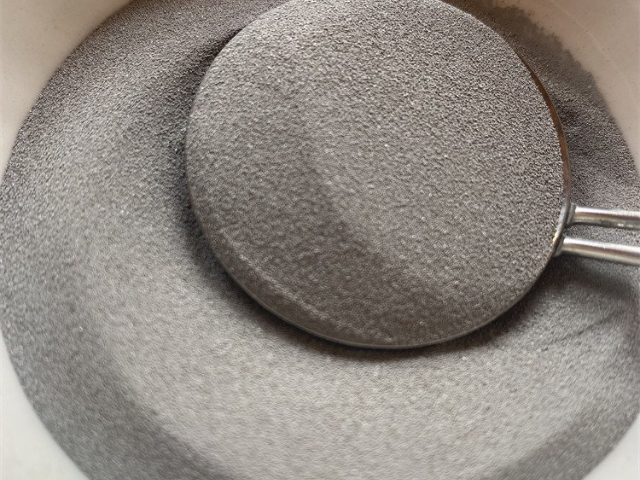
- 品牌
- 博厚粉末
- 类型
- 雾化铁粉
- 粒度等级
- 细粉
- 产地
- 湖南
- 包装规格
- 瓶/桶
- 用途
- 粉末冶金、3D打印、注射成形、激光熔覆、超音速喷涂
- 厂家
- 湖南博厚新材料有限公司
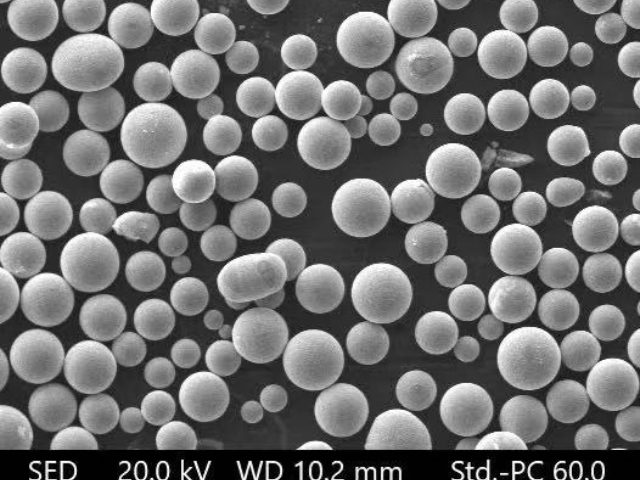
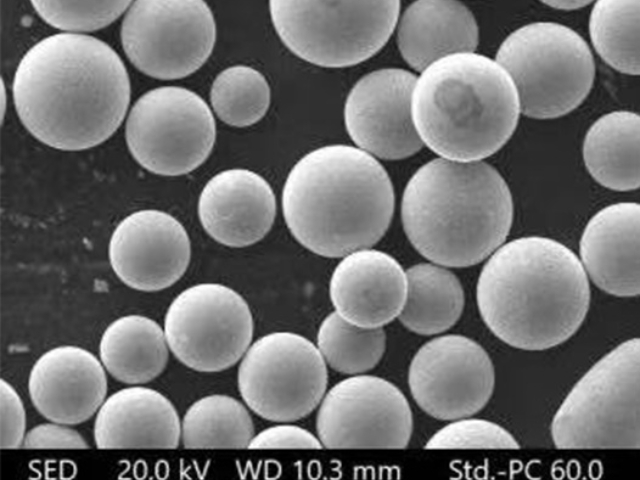
博厚新材料的模具钢粉末粒度均匀,能提升模具成型精度。这一特性源于其采用先进的气雾化制粉工艺,通过控制雾化压力、金属液温度和冷却速率,使粉末颗粒的粒度分布范围严格控制在 15-53μm,其中 D50(中位粒径)波动不超过 ±2μm,远超行业普遍的 ±5μm 标准。在模具成型过程中,这种均匀的粒度可确保粉末在压制时受力均匀,避免因局部颗粒过大导致的密度偏差,烧结后模具坯体的密度差能控制在 0.03g/cm³ 以内。对于精密电子连接器模具等要求严苛的场景,使用该粉末制作的模具型腔尺寸精度可达 ±0.002mm,表面粗糙度低至 Ra0.4μm,相比普通粉末成型的模具,产品合格率提升 25% 以上,极大减少了后续打磨修整工序,为企业节省大量工时成本。博厚新材料的模具钢粉末热处理工艺简单,易操作。42CrMoA模具钢/高速钢粉末渠道
博厚新材料高速钢粉末氧含量低,≤50ppm,减少涂层气孔。公司通过全流程惰性气体保护控制氧含量:原料熔炼在氩气保护下进行,氧分压控制在 10Pa 以下;雾化制粉采用纯度 99.999% 的氮气作为雾化介质;粉末储存与运输全程密封,避免二次氧化。经氧氮分析仪检测,粉末氧含量稳定在 30-50ppm,远低于行业 80ppm 的标准。低氧含量使粉末在激光熔覆或等离子堆焊过程中,不易形成氧化夹杂与气孔,涂层气孔率≤0.5%,而普通粉末涂层的气孔率常达 2% 以上。在液压活塞杆的激光熔覆修复中,采用该粉末的涂层经 20MPa 水压测试无渗漏,而普通粉末涂层在 15MPa 时即出现渗漏。低气孔率涂层的耐腐蚀性也更优异,盐雾测试中出现白锈的时间从 200 小时延长至 500 小时,特别适合液压、气动等高压密封部件的表面强化,提升了产品的可靠性与使用寿命。M2模具钢/高速钢粉末性能用博厚新材料高速钢粉末制作的铣刀,可加工 HRC60 以上材料。
博厚新材料的模具钢粉末可定制成分,满足特殊工况需求。公司拥有专业的材料研发团队,能根据客户的具体应用场景调整粉末成分:针对需要高耐磨性的冷作模具,可提高碳含量至 1.2%-1.5%,并增加钒元素至 2.0%,形成更多硬质碳化物;对于要求高韧性的热作模具,可降低碳含量至 0.6%-0.8%,提高镍含量至 3.0%,改善材料的抗热疲劳性能;针对耐腐蚀场景,则可将铬含量提升至 17%-19%,达到不锈钢级别。某医疗器械企业需要制作耐腐蚀的冲压模具,公司定制了含 18% 铬的模具钢粉末,经测试,该粉末制作的模具在 3% 氯化钠溶液中浸泡 30 天无腐蚀,完全满足客户需求。定制周期短,从成分确定到批量生产需 15 天,且最小起订量 500kg,为中小模具企业提供了灵活的材料解决方案,帮助其应对特殊工况下的生产挑战。
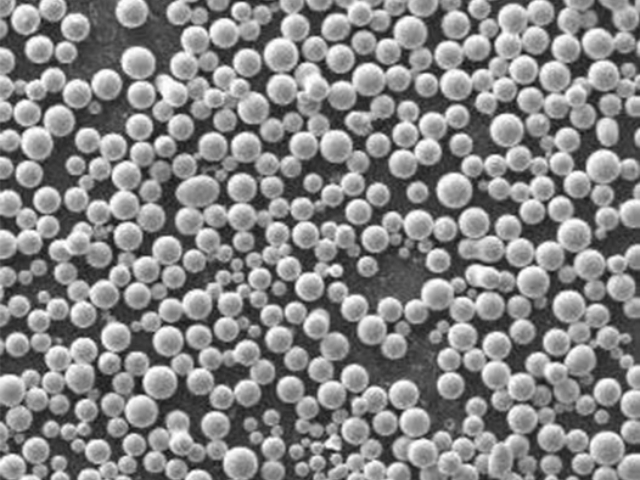
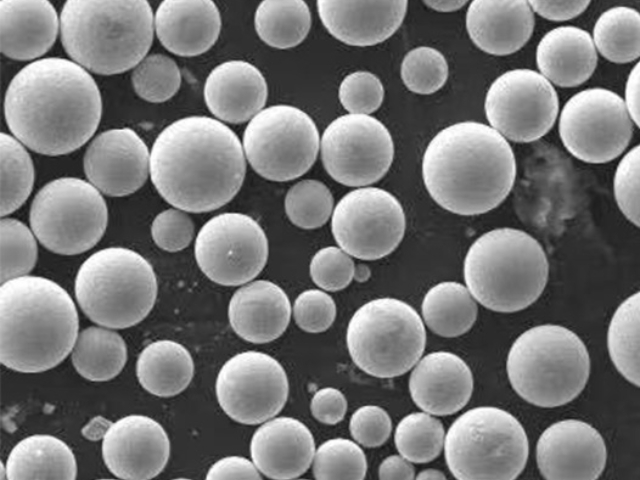
博厚新材料的模具钢粉末适合 3D 打印,复杂模具一次成型。该模具钢粉末具有 3D 打印适配性,其粒度分布集中在 15-53μm,且球形度高达 95% 以上,能够保证在 3D 打印过程中粉末的顺畅输送和均匀铺粉。同时,粉末的流动性好,松装密度稳定,使得打印层与层之间能够实现良好的结合,避免出现孔隙和裂纹等缺陷。在打印复杂形状的模具时,无论是具有深腔、薄壁还是复杂曲面结构的模具,都能够一次成型,无需后续的拼接和加工。例如,某精密模具厂使用博厚模具钢粉末 3D 打印一款具有复杂冷却水道的注塑模具,传统加工方法需要 20 多道工序,耗时近一个月,而采用 3D 打印技术用 3 天就完成了整个模具的制作,且模具的尺寸精度和表面质量完全满足使用要求。这不缩短了模具的生产周期,还能实现传统加工方法难以完成的复杂结构设计,为模具制造行业带来了变化。博厚新材料的模具钢粉末耐磨损腐蚀,适合盐雾环境下的模具。
模具钢粉末选博厚新材料,助力模具企业降低生产成本 15%。这一成本优势体现在多个环节:首先,粉末的近净成形率达 90%,相比传统锻造模具钢的 70% 材料利用率,可减少 20% 的原材料浪费,单套汽车覆盖件模具的材料成本即可降低 1.2 万元;其次,粉末冶金工艺省去了锻造、轧制等热加工工序,生产周期从 45 天缩短至 25 天,节省了 30% 的加工工时;再者,材料的高耐磨性使模具的维护频率降低,以家电外壳冲压模为例,每年的修模费用从 5 万元降至 3 万元;再,公司通过规模化生产降低单位成本,粉末售价相比进口产品低 15%,且提供定制化粒度服务,减少客户的二次筛分成本。综合测算,采用该粉末的模具企业在原材料、加工、维护等方面的综合成本降低 15% 以上,对于年产能 1000 套模具的企业,年节省成本可达 200 万元以上,提升了市场竞争力。博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。3D打印模具钢/高速钢粉末多久
高速钢粉末选博厚新材料,粉末流动性≤25s/50g,成型效率高。42CrMoA模具钢/高速钢粉末渠道
博厚新材料高速钢粉末用于木工刀具,锋利度保持时间更长。该粉末针对木材加工特性优化配方,含 18% 钨和 4% 钒形成高密度碳化物,经 1220℃烧结后硬度达 66HRC,且碳化物颗粒细化至 1-3μm 均匀分布,刃口可磨至 Ra0.05μm 的镜面精度。在加工硬木(如红木)的测试中,用其制作的带锯条每英寸锯齿承受 200N 切削力时,锋利度衰减率为普通高速钢的 30%:普通刀具切割 500 米木材后刃口磨损 0.12mm,需重新研磨;而博厚粉末制作的刀具切割 1500 米后磨损 0.08mm,仍能保证木材切面光滑无毛刺。此外,粉末中添加的 0.5% 铌元素改善了抗黏结性能,减少木屑在刃口的堆积,某家具厂使用后,刀具研磨周期从每周 2 次延长至每月 1 次,单机日产能提升 25%,同时降低了因频繁换刀导致的木材损耗。42CrMoA模具钢/高速钢粉末渠道


- H13模具钢/高速钢粉末代理价格 2026-11-01
- 加工性能好模具钢/高速钢粉末技术设备 2026-11-01
- 对标海外模具钢/高速钢粉末设备 2026-11-01
- 复杂刀具模具钢/高速钢粉末销售电话 2026-10-29
- 铰刀模具钢/高速钢粉末厂家 2026-10-11
- 抗热疲劳模具钢/高速钢粉末厂家直销 2026-09-09
- 丝锥模具钢/高速钢粉末渠道 2026-09-08
- 耐磨模具钢/高速钢粉末应用行业 2026-09-08
- 超音速喷涂模具钢/高速钢粉末对比价 2026-09-07
- 精密刀具模具钢/高速钢粉末出厂价 2026-09-07
- 成形模模具钢/高速钢粉末厂家直销 2026-09-07
- 性价比高模具钢/高速钢粉末怎么样 2026-09-06