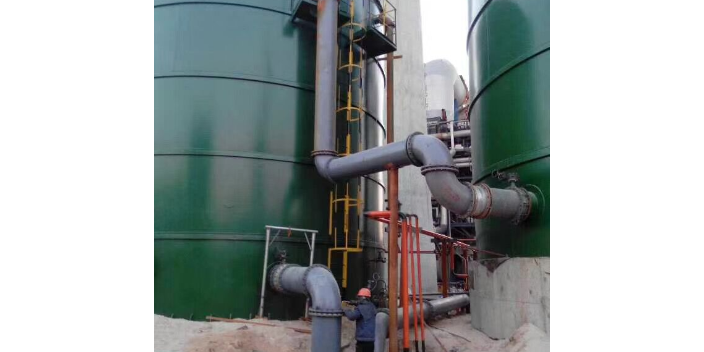
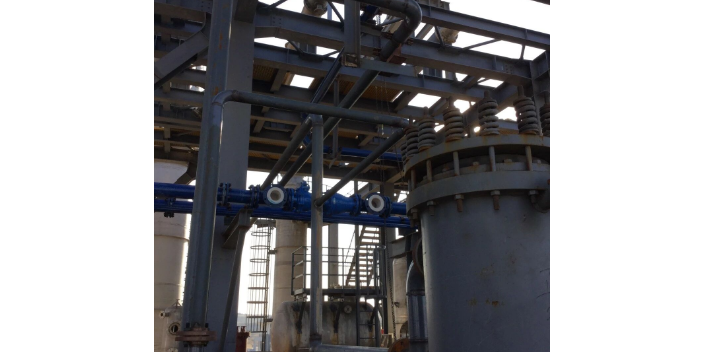
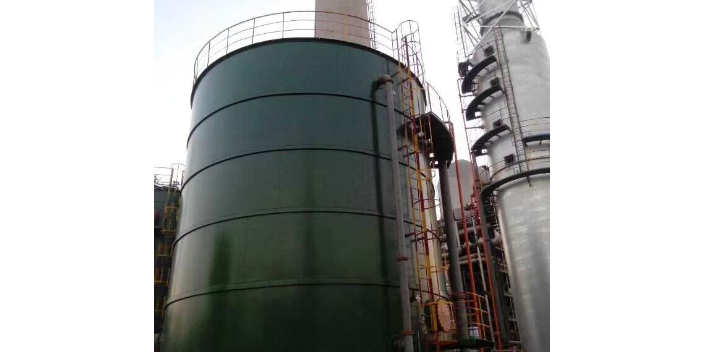
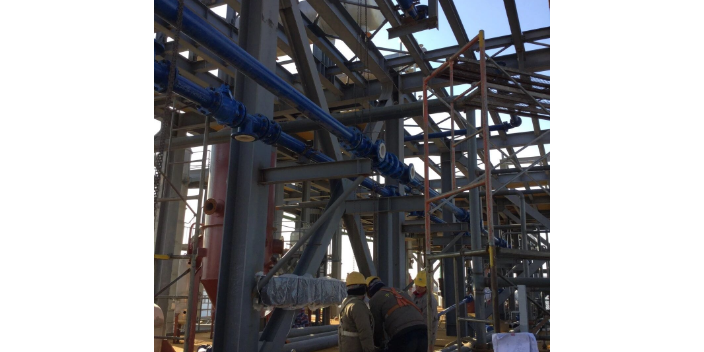
衬四氟设备的吊装需遵循规范的吊装作业程序,保证设备和人员安全。吊装前需制定吊装方案,明确吊装设备的规格(吊车吨位、吊索具等)、吊装路线、吊点和吊装步骤。吊装时需使用设备设计规定的吊耳或吊点,严禁在接管、法兰、人孔等部位直接起吊,避免这些部位受力损坏。吊索与设备的接触部位需用软质材料(橡胶垫、木块等)隔离,防止钢索直接接触衬层或法兰密封面造成划伤。对于大型设备,需采用平衡梁多点吊装,保证设备起吊平稳,避免倾斜和摆动。吊装过程中需有专人指挥,信号统一明确,操作平稳缓慢,避免冲击和碰撞。设备就位时,需核对安装基准线和标高,缓慢下放至基础上,调整设备水平度和垂直度(立式设备垂直度允差一般为1/1000,卧式设备水平度允差一般为1/1000),找正后拧紧地脚螺栓。对于衬四氟塔器等高大设备,吊装还需考虑风载影响,选择适宜的天气条件(风力不大于5级)进行吊装。设备就位后,需检查衬层有无吊装造成的损伤,确认无误后方可进行管道连接和调试。松尚不断从事技术革新,改进生产工艺,提高技术水平。吉林钢衬四氟设备价格
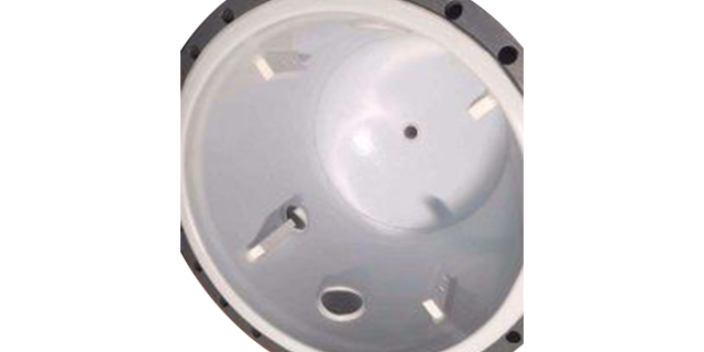
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。山东钢衬塑设备价格松尚技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。淄博松尚复合材料愿与各界朋友携手共进,共创未来!
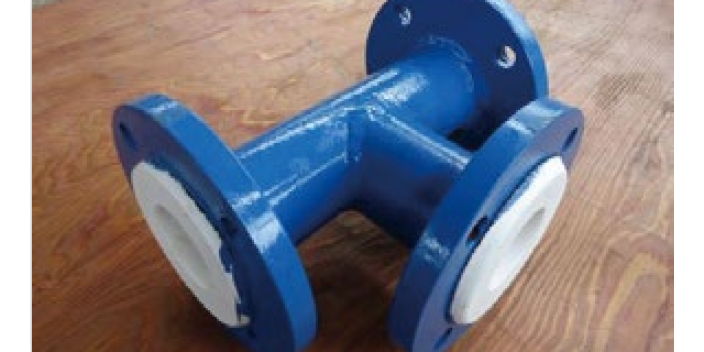
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。选择松尚,就是选择质量、真诚和未来。四川内衬PFA设备加工
淄博松尚复合材料有限公司愿与各界朋友携手共进,共创未来!吉林钢衬四氟设备价格
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。吉林钢衬四氟设备价格