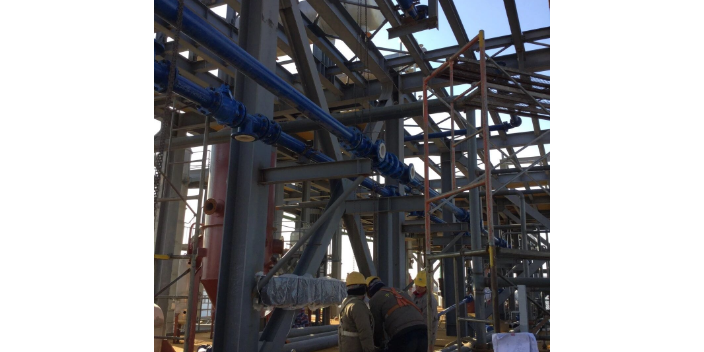
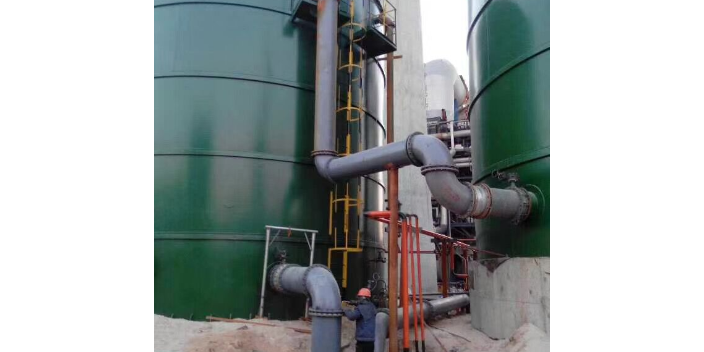
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。松尚复合材料欢迎朋友们指导和业务洽谈。吉林钢衬PO设备生产厂家
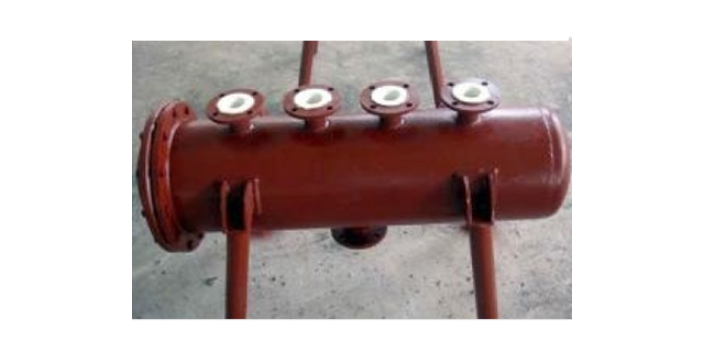
衬里工艺的创新和升级是衬四氟设备制造技术发展的重要方向。等静压工艺作为较为先进的衬里成型工艺,正逐步在管道、储罐、管件等设备制造中普及,其衬层致密度高、壁厚均匀、抗负压性能好的优势得到越来越多用户的认可。板衬工艺中,PTFE板材焊接技术不断改进,自动化焊接设备和先进焊接工艺的应用提高了焊接质量和效率,减少了人为因素影响。现场衬里施工技术日益成熟,为大型设备的现场防腐提供了可行方案。喷涂工艺中,新型氟塑料涂料(如PFA粉末涂料、ETFE涂料)和先进喷涂设备的应用,使涂层质量提升、适用范围扩大。此外,复合衬里技术得到发展,如PTFE与橡胶复合衬里(兼具PTFE的耐腐蚀性和橡胶的弹性)、PTFE与玻璃钢复合衬里等,发挥不同材料的优势,提高衬里的综合性能。检测技术也在进步,如红外热成像检测衬层贴合度、超声波测厚监控衬层磨损、氦质谱检漏检测微小渗透等,提高了衬里质量的检测水平。衬里工艺的创新和升级,使衬四氟设备的制造质量、生产效率和适用性不断提升,推动了行业的技术进步。山西内衬聚四氟乙烯设备生产厂家松尚复合材料技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。
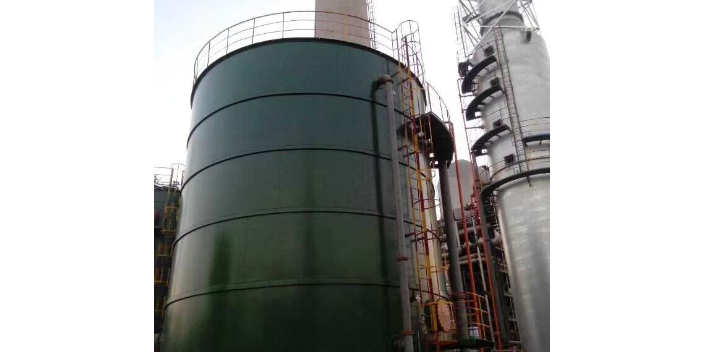
化工行业是衬四氟设备应用较为普遍的领域,涉及氯碱、磷化工、氟化工、硫酸、硝酸、农药、染料、有机合成等多个子行业。在氯碱行业,衬四氟设备用于湿氯气冷却、盐酸吸收、次氯酸钠储存等强腐蚀工序,如衬四氟盐酸吸收塔、衬四氟氯气冷却器、衬四氟盐酸储罐等,解决了普通金属设备不耐盐酸和湿氯气腐蚀的问题。在磷化工行业,衬四氟设备用于磷酸浓缩、磷石膏过滤、含氟废气处理等工序,耐受磷酸、氢氟酸、氟硅酸等强腐蚀介质。在硫酸和硝酸行业,衬四氟设备用于稀酸浓缩、废酸回收、酸雾净化等工序。在农药和染料行业,反应过程中常涉及强酸、强碱和有机溶剂,衬四氟反应釜、衬四氟储罐和钢衬四氟管道能耐受这些介质的腐蚀,保证生产连续稳定。在有机合成行业,衬四氟设备用于酰化、磺化、卤化等强腐蚀反应。化工行业工况复杂、介质腐蚀性强,对设备的耐腐蚀性和可靠性要求高,衬四氟设备以其优异的耐腐蚀性能和较长的使用寿命,成为化工防腐设备的好选择方案,为化工生产的连续、稳定、安全运行提供了保障。
衬四氟储罐是用于储存酸、碱、盐等腐蚀性液体的钢制复合储罐,其结构由钢制外壳、PTFE防腐衬里层、罐顶(封头)、罐底、进出料接口、人孔、液位计接口、温度计接口、放空口、排污口等组成。钢制外壳一般采用碳钢(Q235B、Q345R等)或不锈钢(304、316L等),厚度根据储罐容积、设计压力和腐蚀裕量确定,一般为6至20毫米。PTFE衬里层覆盖于钢壳内壁及所有与介质接触的表面,厚度一般为3至5毫米,采用板衬、紧衬或等静压工艺施工。罐顶和罐底通常采用椭圆封头或碟形封头,封头与筒体的连接采用法兰连接或焊接。进出料接口、人孔等接管与罐体焊接,接管内壁同样衬覆PTFE,接管法兰采用PTFE翻边密封面或PTFE包覆垫片密封。储罐的支座根据安装方式分为立式支腿支座、卧式鞍座支座等,支座直接焊接于钢壳外部,不接触介质。大型储罐为防止负压或正压过大,需设置呼吸阀或安全阀,保证罐内压力在安全范围内。储罐的液位计、温度计等仪表接口采用PTFE衬里保护,防止介质腐蚀仪表。整体结构设计需满足强度、刚度、密封和防腐要求,确保储罐安全可靠运行。淄博松尚复合材料坚持“顾客至上,合作共赢”。
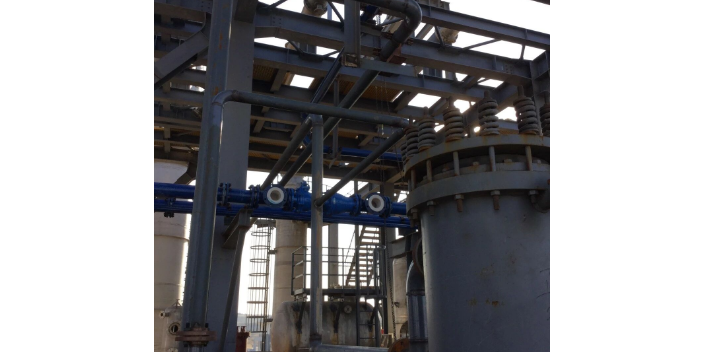
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。淄博松尚复合材料有限公司重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!陕西衬塑管道设备生产厂家
松尚公司以快的速度提供好的产品质量和好的价格及完善的售后服务。吉林钢衬PO设备生产厂家
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。吉林钢衬PO设备生产厂家