PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。松尚复合材料以诚信为根本,以质量服务求生存。浙江衬四氟设备
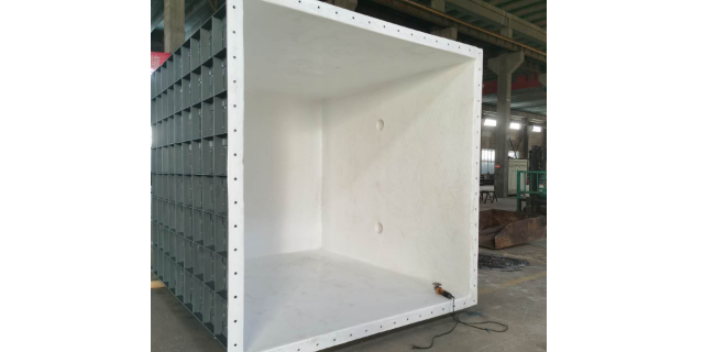
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。德州喷涂四氟设备批发松尚欢迎朋友们指导和业务洽谈。
衬四氟设备在运输过程中需采取妥善的保护措施,防止设备受损。由于PTFE衬层较软(莫氏硬度约3至4),不耐机械冲击和划伤,运输中需避免碰撞、挤压和振动对衬层造成损伤。设备运输前,所有接口和开孔需用堵盖或盲板封堵,防止灰尘、杂物和雨水进入设备内部污染衬层;法兰密封面需加保护罩,防止磕碰划伤。大型设备(如储罐、塔器)运输时,需根据设备尺寸和重量选择合适的运输工具和路线,办理超限运输手续;设备需牢固固定在运输车上,支座处用软质材料(如橡胶板)垫实,防止运输中位移和振动损伤。对于高大的立式设备,需考虑重心稳定,必要时设置临时支撑。运输中应避免急刹车、急转弯和剧烈颠簸。对于需长途运输的设备,还需考虑PTFE衬层在低温(-20℃以下)时的脆性,采取保温措施。设备运抵现场后,需进行外观检查,确认衬层无新增损伤、法兰密封面完好、设备无变形,如有损伤需及时记录并与制造方联系处理。运输保护措施需在设备发货前制定详细的运输方案,明确运输要求和安全责任,保证设备安全运达。
电子和半导体行业对生产环境和高纯介质的洁净度要求较高,衬四氟设备在该领域主要用于高纯化学品的储存、输送和反应。在半导体晶圆制造中,湿法清洗、湿法腐蚀、光刻等工序大量使用高纯酸(如氢氟酸、硝酸、硫酸、磷酸、混酸)和电子级溶剂,这些介质纯度要求达ppb甚至ppt级,且腐蚀性较强,普通金属设备会引入金属离子污染,无法满足洁净度要求。衬四氟设备以PTFE(或PFA、FEP等高纯氟塑料)为衬里或整体结构,化学性质稳定,不释放金属离子,能保证高纯介质的洁净度,被用于高纯酸储罐、输送管道、反应槽、清洗槽等。在液晶面板和光伏电池制造中,同样需要高纯耐腐蚀设备,衬四氟设备用于湿法刻蚀、清洗等工序。在电子化学品的制造和提纯中,衬四氟精馏塔、反应釜用于高纯酸和电子级溶剂的提纯。此外,电子行业对设备的洁净度要求还包括表面光滑、无脱落、易清洗等,衬四氟设备能满足这些要求。衬四氟设备以其高洁净、耐腐蚀、不污染的特性,成为电子和半导体行业关键工艺设备的重要选型,为保证电子产品良率提供设备保障。淄博松尚复合材料不断从事技术革新,改进生产工艺,提高技术水平。
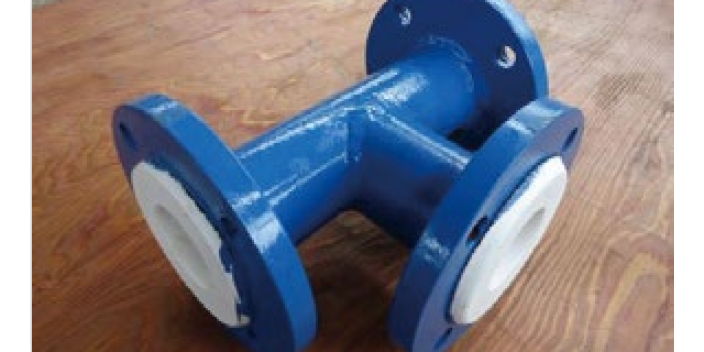
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。松尚复合材料是多层次的团体与管理模式。四川耐高温钢衬四氟设备加工
松尚复合材料是您可信赖的合作伙伴!浙江衬四氟设备
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。浙江衬四氟设备