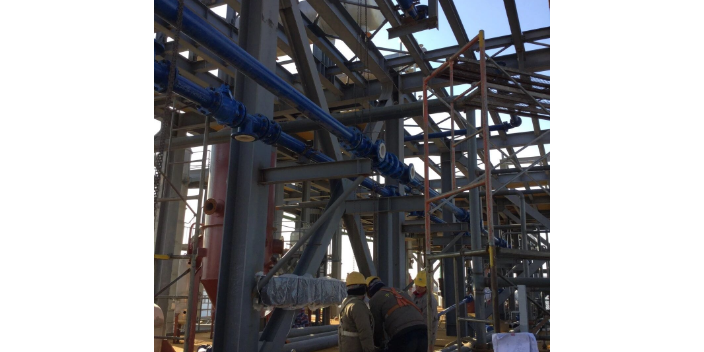
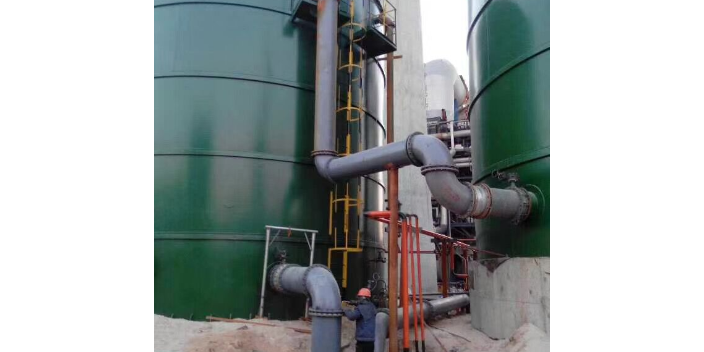
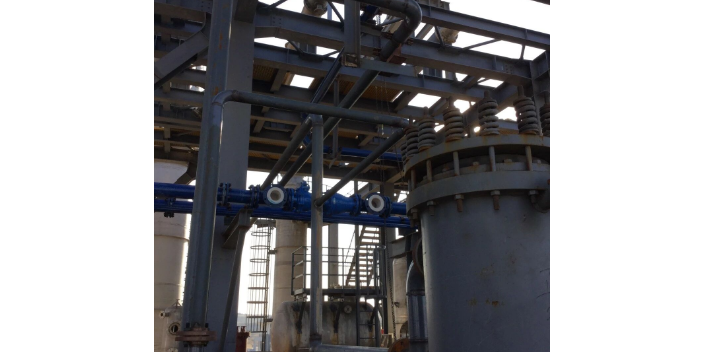
制药行业对设备材质的耐腐蚀性和洁净度要求高,衬四氟设备在制药生产中得到较多应用。在原料药生产中,许多反应和分离过程涉及强酸、强碱和有机溶剂,如氯化、酯化、水解、成盐等反应常用盐酸、硫酸、氢氧化钠等强腐蚀性试剂,衬四氟反应釜能耐受这些介质的腐蚀,且PTFE化学性质稳定,不与药物反应、不释放杂质,保证药品质量。在溶剂回收和精馏工序,衬四氟塔器能耐受有机溶剂和酸性气体的腐蚀,实现溶剂的高效回收。在制药用水和纯化水系统,衬四氟储罐和管道用于储存和输送纯化水和注射用水,PTFE不污染水质,符合药品生产质量管理规范(GMP)要求。此外,PTFE符合FDA 21 CFR 177.1550食品级认证,可用于直接接触药物和辅料的场合。衬四氟设备在制药行业的应用还需满足易清洗、无死角、表面光滑等卫生要求,设备设计需符合卫生级标准,便于清洗消毒,避免物料残留和交叉污染。衬四氟设备以其耐腐蚀、不污染、易清洗的特点,满足制药行业的特殊要求,在原料药、制剂、生物制药等领域应用普遍。松尚复合材料愿与各界朋友携手共进,共创未来!菏泽碳钢衬四氟设备
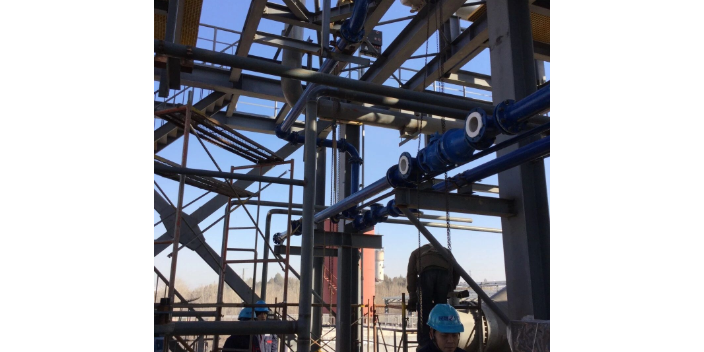
衬四氟设备安装完成后,需进行调试和试运行,验证设备性能和系统可靠性。调试内容包括:单机调试——检查设备本体及附件的安装质量,手动盘车检查搅拌装置转动是否灵活(对反应釜),检查阀门启闭是否正常,仪表是否校验合格;系统调试——与工艺管道、电气、仪表系统联动,检查系统的协调性和控制功能;水运行(或惰性介质运行)——以水或惰性介质代替工艺物料进行试运行,检验设备的密封性、搅拌效果、传热效果、自控系统的稳定性,运行参数(温度、压力、流量、液位)是否达到设计要求。试运行需缓慢升压升温,分阶段进行,每阶段稳定运行一定时间,确认无异常后再进入下一阶段。运行中需重点监测:设备有无渗漏、异响、振动过大;衬层有无起鼓、脱层迹象(通过设备上的检查孔或测点观察);法兰密封点有无泄漏;搅拌电流是否正常;温度、压力是否在控制范围内。试运行中如发现异常,需立即停机检查,排除故障后再继续。试运行达到设计要求并稳定运行规定时间后,方可正式投入工艺物料运行。调试和试运行的数据需记录存档,作为设备验收和运行维护的依据。广东钢衬PP设备加工松尚复合材料交通便利,地理位置优越。
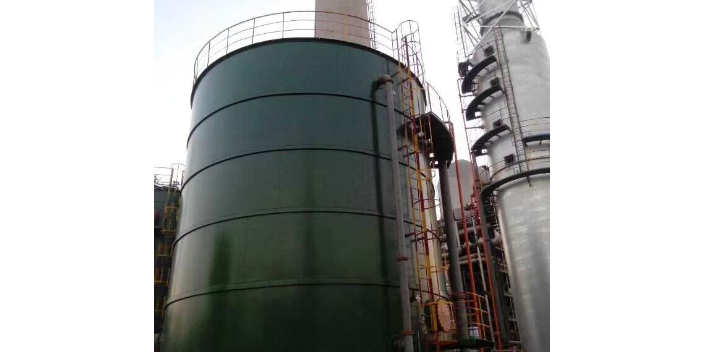
冶金和电镀行业涉及大量酸性和腐蚀性介质,是衬四氟设备的重要应用领域。在湿法冶金中,矿石浸出、溶液净化、金属提取等工序常用硫酸、盐酸、硝酸等强酸,以及含氯、含氟的腐蚀性溶液,衬四氟设备如浸出槽、反应槽、储罐、管道等能耐受这些介质的腐蚀,保证湿法冶金过程的连续进行。在电镀行业,电镀液多为酸性或含氰、含铬的腐蚀性溶液,镀槽、储罐、管道等需耐腐蚀,衬四氟设备能耐受电镀液的腐蚀,且PTFE绝缘性好,适合电镀槽使用。在有色金属冶炼中,含氟废气(如电解铝的含氟烟气)的处理需用耐氢氟酸腐蚀的设备,衬四氟吸收塔和管道能有效处理含氟废气,回收氟化物。在钢铁酸洗工序,盐酸、硫酸酸洗液的储存、输送和加热需用耐腐蚀设备,衬四氟储罐、换热器和管道能满足要求。冶金和电镀行业的工况特点是介质腐蚀性强、温度较高、含固体颗粒,对衬四氟设备的耐磨性和耐温性提出较高要求,工程上常采用填充改性PTFE(如填充玻璃纤维、石墨)提高耐磨性,或采用耐高温改性PTFE适应高温工况,保证设备在恶劣工况下的可靠性。
聚四氟乙烯的力学性能相对一般,其拉伸强度约为20至30兆帕,断裂伸长率约为200%至400%,硬度较低(邵氏D50至D65),具有较好的柔韧性。PTFE的一个明显特点是存在"冷流"现象,即在持续载荷作用下会发生缓慢的塑性变形(蠕变),这使得PTFE在长期受压或受载时尺寸稳定性较差。冷流特性对衬四氟设备的设计和制造提出了特殊要求:在法兰密封面设计中,需考虑PTFE的冷流和应力松弛,采用合适的垫片结构和预紧力,保证密封的长期可靠性;在衬里结构设计中,需控制PTFE衬层所承受的应力,避免因冷流导致衬层减薄或破损。为改善PTFE的冷流性能,工程上常采用填充改性方法,在PTFE中加入玻璃纤维、碳纤维、石墨、青铜粉等填充剂,提高其抗蠕变性和耐磨性,制成填充PTFE,用于密封件、支撑件等需要承受载荷的部位。此外,PTFE的导热系数较低(约0.25瓦每米每开),热膨胀系数较大(约为钢的10倍),在衬四氟设备的传热设计和温度控制中需充分考虑这些因素,避免因温差应力导致衬层开裂或脱层。松尚与广大客户携手共创碧水蓝天。
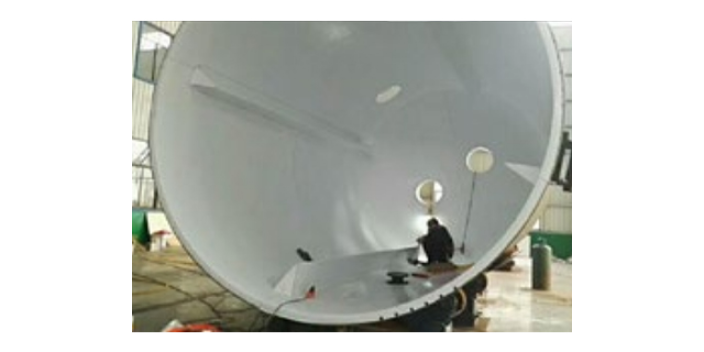
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。松尚复合材料获得市场的。广东钢衬PP设备加工
淄博松尚复合材料有限公司的行业影响力逐年提升。菏泽碳钢衬四氟设备
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。菏泽碳钢衬四氟设备