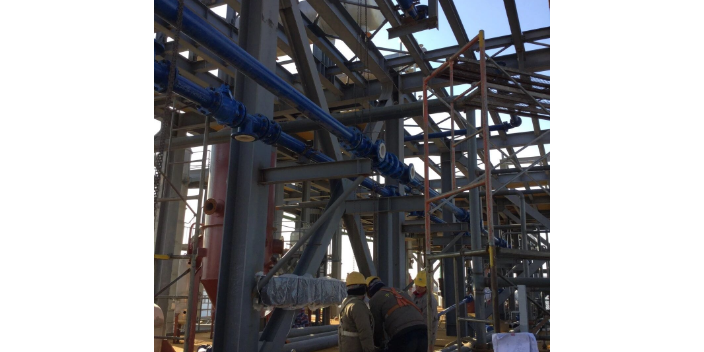
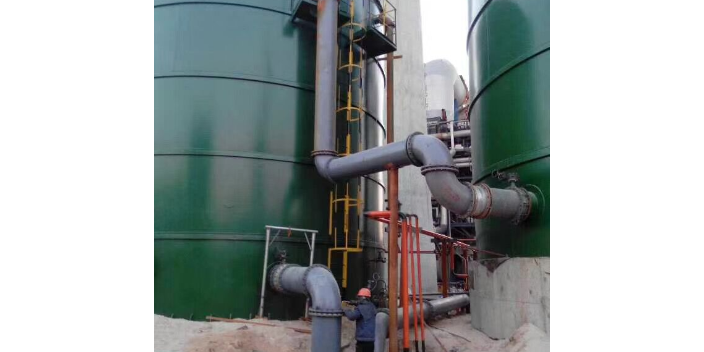
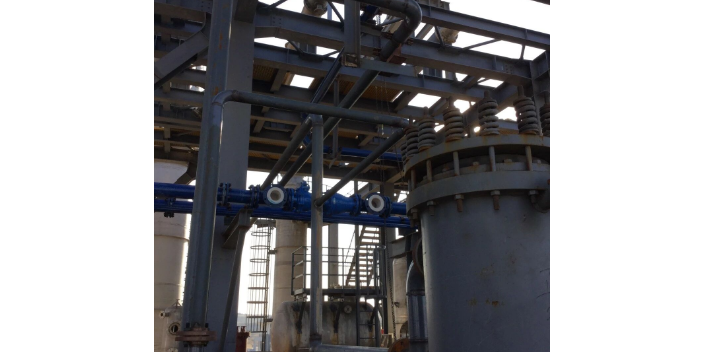
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。松尚复合材料和客户携手诚信合作,共创辉煌!吉林衬塑设备生产厂家
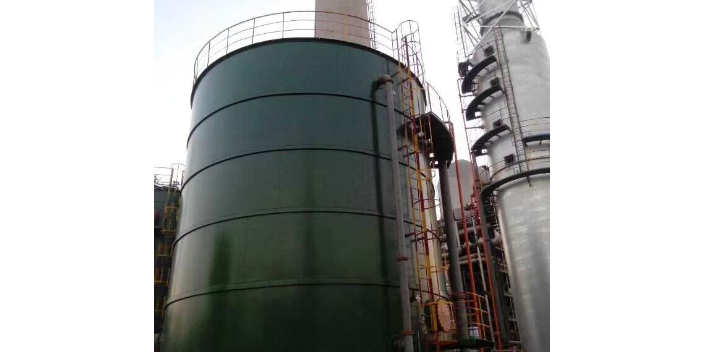
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。重庆钢衬塑设备厂家淄博松尚复合材料愿与各界朋友携手共进,共创未来!
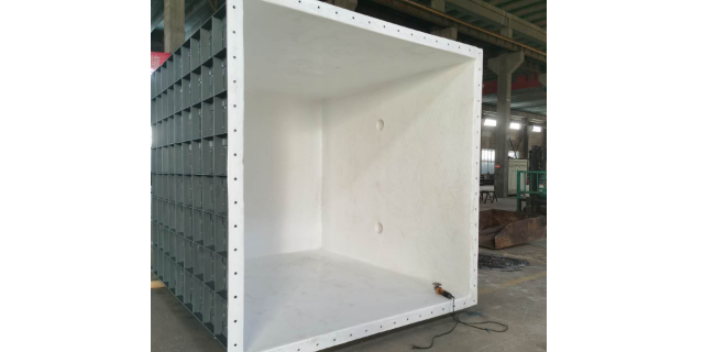
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。
氟塑料材料的技术进步推动着衬四氟设备性能的不断提升。除传统的PTFE外,可熔性氟塑料如PFA(四氟乙烯-全氟烷氧基乙烯基醚共聚物)、FEP(聚全氟乙丙烯)、ETFE(乙烯-四氟乙烯共聚物)等的应用日益增多,这些材料兼具PTFE的耐腐蚀性和热塑性加工性,可通过注塑、挤出、 Transfer molding等工艺成型,用于制造复杂形状的衬里和整体设备,弥补了PTFE难以熔融加工的不足。改性PTFE技术也在发展,通过填充玻璃纤维、碳纤维、石墨、青铜粉、聚苯酯等,改善PTFE的耐磨性、导热性、抗蠕变性和机械强度,适应更高要求的工况。纳米改性PTFE通过引入纳米填料(如纳米二氧化硅、碳纳米管),进一步提高综合性能。导电(抗静电)PTFE通过加入碳黑或碳纤维,赋予衬层导电性,消除静电积累,适用于易燃易爆介质工况。高纯度PTFE通过控制原料和工艺,降低金属离子和有机杂质含量,满足电子半导体等行业对洁净度的要求。氟塑料材料的多样化、高性能化发展,为衬四氟设备在更苛刻工况和更高要求领域的应用提供了材料基础,是衬四氟设备技术进步的重要推动力。公司地理位置优越,拥有完善的服务体系。
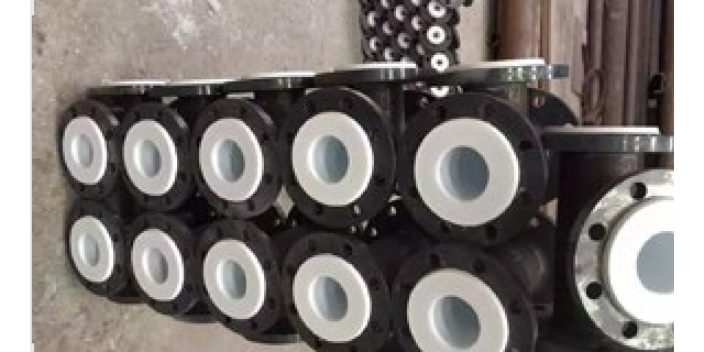
水压试验和气压试验是检验衬四氟设备承压能力和密封性的重要方法。水压试验以水为加压介质,试验压力一般为设计压力的1.25至1.5倍,试验时将设备充满水,排净空气,缓慢加压至试验压力,保压足够时间(一般不少于30分钟),观察有无渗漏、降压和异常变形。水压试验不只能检验钢壳的强度和焊缝的密封性,还能在加压状态下检验衬层与钢壳的结合状态——若衬层存在脱层或大面积未贴合,在试验压力下衬层可能鼓起或渗水。气压试验以压缩空气或氮气为加压介质,试验压力一般为设计压力的1.15倍,由于气体可压缩性大、能量储存高,气压试验的危险性高于水压试验,需采取严格的安全措施。气压试验常用于不宜充水的设备(如不允许残留水分的设备)或现场检验。试验时加压需缓慢分级进行,保压后通过涂肥皂水或用测漏仪检查各密封面和焊缝有无泄漏。对于负压工况设备,还需进行真空试验,抽真空至设计负压值(如-0.095兆帕),保压30分钟,观察压力变化和衬层状态,确认衬层无脱层、起鼓。压力试验是衬四氟设备出厂前的重要检验,试验合格后方可出厂。松尚复合材料提供周到的解决方案,满足客户不同的服务需要。四川内衬PFA设备哪家好
松尚具有一支经验丰富、技术力量过硬的专业技术人才管理团队。吉林衬塑设备生产厂家
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。吉林衬塑设备生产厂家