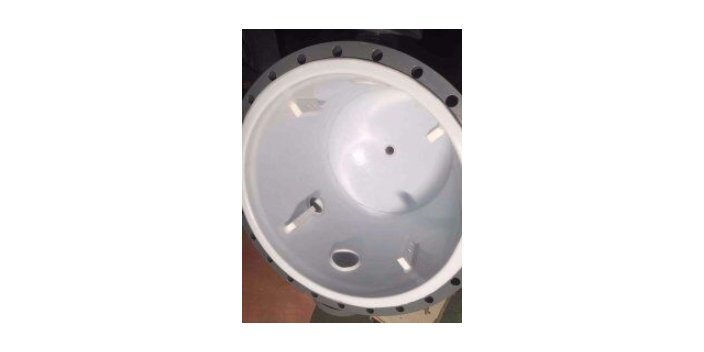
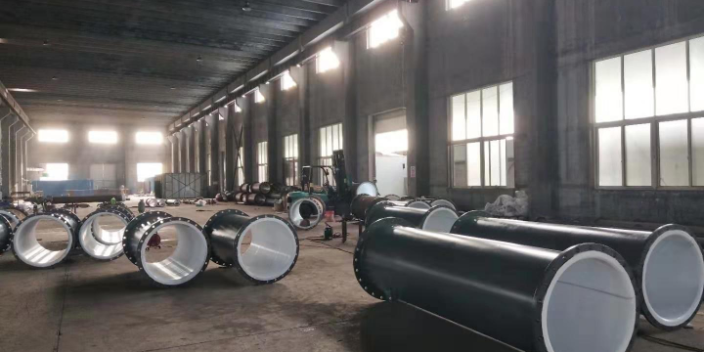
衬里层与金属基体之间的附着力(结合强度)是防腐衬四氟系统可靠性的关键指标——附着力不达标,衬里层在温度变化、压力波动和机械振动等综合作用下迟早会脱粘失效。工业上常用的附着力测试方法有三种:拉拔法(ISO4624/ASTMD4541)、百格法(ASTMD3359/ISO2409)和剪切法(ASTMD1002)。拉拔法是直接也是具定量性的附着力测试方法——使用拉拔仪将一个规定直径(通常为20mm或50mm)的金属试柱(dolly)通过高强度胶粘剂垂直粘结在衬里层表面上,待胶粘剂完全固化后,用拉拔仪沿垂直于衬里表面的方向匀速施加拉力(加载速率0.5-1MPa/s),直至衬里层被拉脱,记录破坏时的拉应力和破坏模式。破坏模式是判断附着力是否合格的重要依据:理想模式是衬里层内聚破坏(PTFE材料自身被拉断,表明附着力大于PTFE自身强度),可接受模式是胶粘层内聚破坏(胶粘剂自身被拉断,表明附着力合格但胶粘剂强度有限),不合格模式是界面破坏(衬里与金属基体的界面被拉开,表明附着力不足)。淄博松尚复合材料以发展求壮大,就一定会赢得更好的明天。内衬四氟管加工
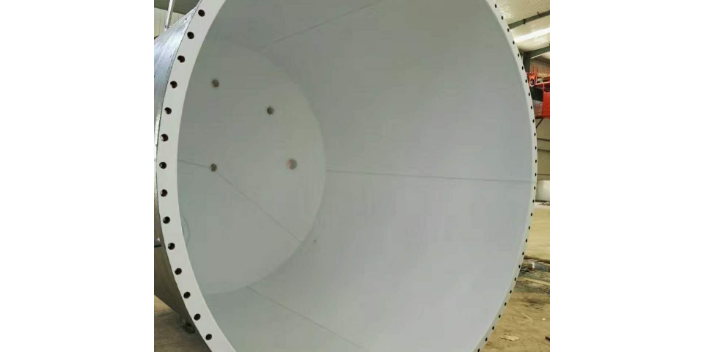
PTFE衬里层的厚度均匀性是影响防腐衬四氟设备使用寿命和可靠性的重要指标——衬里层局部厚度不足的区域是介质渗透和磨损破坏的风险热点。超声波测厚技术是检测衬里层厚度的标准无损检测方法,其原理是利用超声波脉冲在PTFE介质中的传播速度和反射回波的时间差来计算衬里层厚度。超声波测厚仪向衬里表面发射一束高频超声波脉冲(通常为5-10MHz),超声波在PTFE衬里层中传播,遇到PTFE与金属基体的界面时产生强烈的反射回波(PTFE的声阻抗约为3.0×10⁶kg/(m²·s),碳钢的声阻抗约为46×10⁶kg/(m²·s),两者声阻抗差异达15倍以上,形成了较高的界面反射系数),测厚仪通过精确测量发射波与界面反射回波之间的时间差(飞行时间),结合PTFE的声速(约1300-1400m/s),计算出衬里层在该测量点的厚度。超声波测厚的精度一般可达±0.1mm。在进行衬里层厚度均匀性评估时,应在设备内表面按照合理的网格方案布置测量点——对于筒体部分,通常沿轴向每500-1000mm设置一个测量截面,每个截面上沿圆周均布8-12个测量点;对于封头部分,采用径向网格布置测量点,封头顶部的曲率变化区应加密测量点;对于法兰面、管口根部等结构过渡区,应单独设置额外的测量点。浙江防腐衬四氟搅拌桨生产厂家淄博松尚复合材料有限公司团队从用户需求出发。
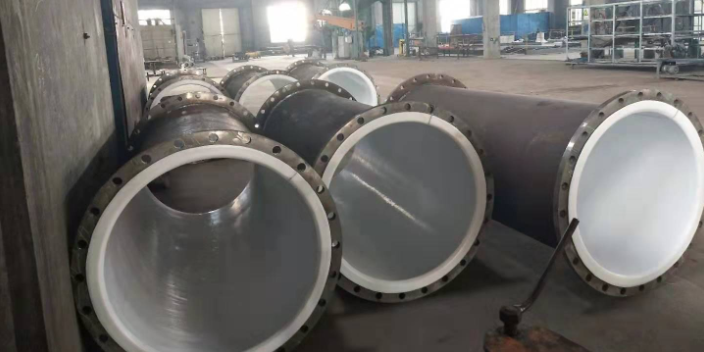
防腐衬四氟行业在保护化工设备免受腐蚀、延长使用寿命、减少有害介质泄漏方面为环境保护做出了积极贡献,但同时,PTFE材料的全生命周期中存在的环境影响问题也不容忽视——PTFE树脂的生产过程涉及含氟单体的合成,能耗较高且部分氟化工产品具有一定毒性风险;PTFE在超高温(>400℃)焚烧处理时会释放有毒的氟化氢和含氟有机化合物气体;PTFE在自然环境中几乎不可生物降解,废弃的PTFE衬里材料如果处置不当会造成长期的固废污染。面对全球日益严格的环保法规和产业绿色转型压力,防腐衬四氟行业正在多个方向上探索绿色可持续发展的路径。废旧PTFE衬里材料的回收再利用:由于PTFE具有优异的化学稳定性,服役8-15年的PTFE衬里层被拆除后,其材料本体往往仍有较好的基础性能,可以通过清洁、粉碎、筛分等工序加工成PTFE再生微粉用于非关键领域的填料(如PTFE再生粉添加到润滑油中作为固体润滑添加剂,或用于制备低要求场合的密封垫片和填料函),实现材料的梯级利用。
带有搅拌装置和传热夹套的反应釜是防腐衬四氟工程中复杂的设备类型,其衬里结构设计需要在保证防腐性能的同时,兼顾搅拌功能、传热效率和操作安全。搅拌装置与衬里的界面设计是重要难点——搅拌轴穿过釜盖(或釜底)的轴封位置,既是转动密封的关键部位,也是腐蚀介质容易侵入的薄弱点。轴封区域的防腐结构设计通常采用两种方案:方案一,搅拌轴不与介质接触——在搅拌轴外部套装PTFE或PFA包覆的保护套管,使搅拌轴与腐蚀介质完全隔离,只搅拌桨叶浸泡在介质中,桨叶表面同样进行PTFE包覆处理;方案二,采用磁力传动搅拌——釜内和釜外用磁力联轴器传递扭矩,搅拌轴无需穿过釜体,彻底消除了轴封泄漏风险,该方案尤其适用于剧毒、强腐蚀、高价值介质的反应工况。搅拌桨叶的衬四氟处理同样有多种工艺选择:对于推进式桨叶(三叶、四叶结构)和涡轮式桨叶,可采用PTFE板包覆+PFA焊条焊接工艺,桨叶边缘和端部需适当加厚衬里以抵抗冲刷磨损;松尚深受各界客户好评及厚爱。
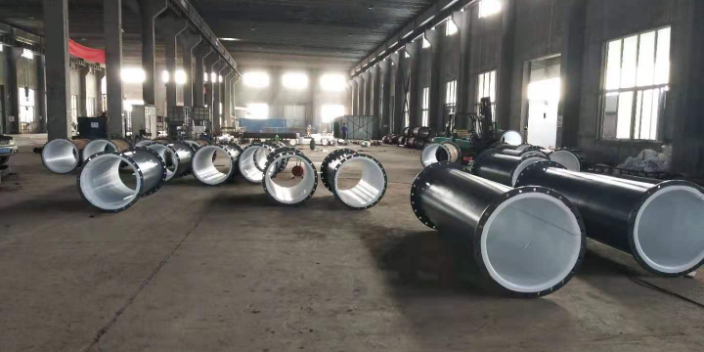
防腐衬四氟设备的传统运维模式是"定期离线检测"——每年或每季度停产一次,人工进入设备内部进行电火花扫描、超声波测厚和外观目视检查。这种模式的缺陷在于:检测间隔时间长(3-12个月),在两次检测之间发生的衬里损伤无法及时发现和报警,可能导致衬里损伤从可修复的小问题演变成不可逆的全层损坏;检测需要设备停机和人员进入受限空间作业,既影响生产连续性也存在人身安全风险。随着工业物联网(IIoT)和智能传感技术的快速发展,防腐衬四氟设备的在线智能监测已成为可能。几种典型的在线监测技术正在逐步成熟并投入工程试用:内衬层电阻法监测——在PTFE衬里与金属基体之间预埋若干测量电极(细导线或金属箔片),通过实时测量衬里两侧的电阻变化来监测介质是否渗透穿越衬里层。当衬里层完好时,PTFE的较高电阻保持了衬里两侧的绝缘状态;一旦衬里层出现贯穿性裂纹或针眼,导电的腐蚀介质进入衬里与基体之间的间隙,电极间的电阻急剧下降,系统自动发出衬里破损报警。淄博松尚复合材料有限公司锐意进取,持续创新为各行各业提供专业化服务。重庆耐负压衬四氟钢管
淄博松尚复合材料有限公司追求客户的数量远不是我们的目的。内衬四氟管加工
防腐衬四氟设备在长期运行过程中,衬里层可能因为多种原因出现局部损伤——机械刮擦(如清理时硬物撞击)、局部过热(如蒸汽吹扫时局部温度超过PTFE耐温上限)、疲劳裂纹(反复热胀冷缩导致衬里在法兰根部或焊缝处开裂)、介质渗透鼓包(腐蚀介质渗透到衬里与基体之间,产生气压将衬里鼓起)等。局部修复技术是防腐衬四氟全生命周期管理的重要组成部分,有效的修复可以大幅延长设备的使用寿命,避免整台设备返厂重新衬里带来的高昂成本和长时间停产损失。针眼修复是常见的简单修复类型——电火花检测发现衬里表面存在微小针眼(直径<3mm),可采用热风焊补法:用电火花仪精确标定针眼位置,用锋利的刀片将针眼周围Φ10-15mm范围内的PTFE表层刮去(深度约1mm),清洗干净后用PFA焊条在380-400℃焊接温度下填充焊补,焊后打磨平整,再次进行电火花检测确认针眼已消除。内衬四氟管加工