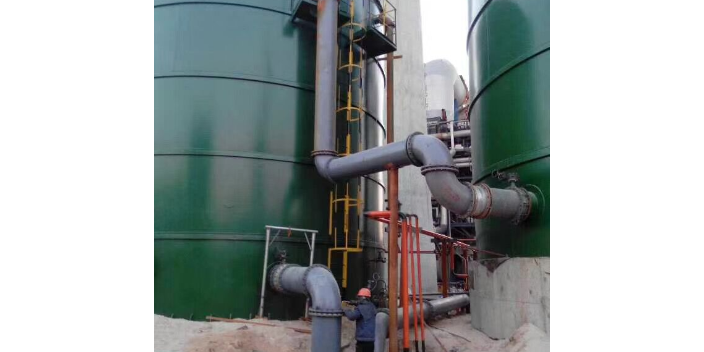
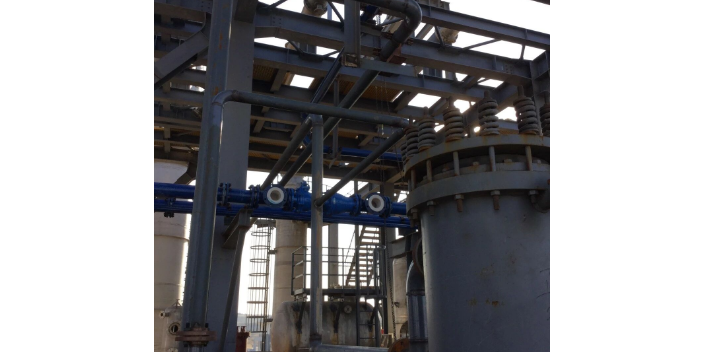
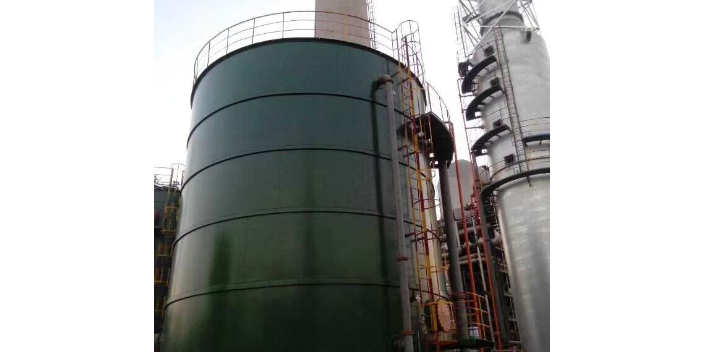
衬四氟设备的钢制外壳是承压和承载的主体,其强度和厚度直接关系到设备的安全性。钢壳厚度计算依据GB 150《压力容器》进行,主要考虑设计压力、设计温度、材料许用应力、焊接接头系数和腐蚀裕量等因素。计算公式为:厚度=(设计压力×内径)/(2×许用应力×焊接系数-设计压力)+腐蚀裕量。对于内压圆筒,需计算筒体计算厚度并加上腐蚀裕量(一般取1至3毫米),再考虑钢板负偏差,得到名义厚度。封头的厚度计算需考虑封头形状(椭圆封头、碟形封头等)的应力集中系数。对于外压(真空)工况,需进行外压稳定性校核,计算临界外压,必要时设置加强圈提高抗失稳能力。钢壳厚度的确定还需考虑PTFE衬里施工对钢壳刚度的要求——为防止衬里施工和运输过程中钢壳变形过大导致衬层损伤,钢壳的较小厚度一般不低于6毫米(小型设备)至10毫米以上(大型设备)。此外,开口补强、支座连接部位等局部区域需进行补强计算,保证这些部位的强度满足要求。钢壳设计完成后,需进行强度和刚度复核,确保在各种工况下安全可靠。淄博松尚复合材料交通便利,地理位置优越。河北钢衬PE设备哪家好
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。山西钢衬PP设备价格松尚具备雄厚的实力和丰富的实践经验。
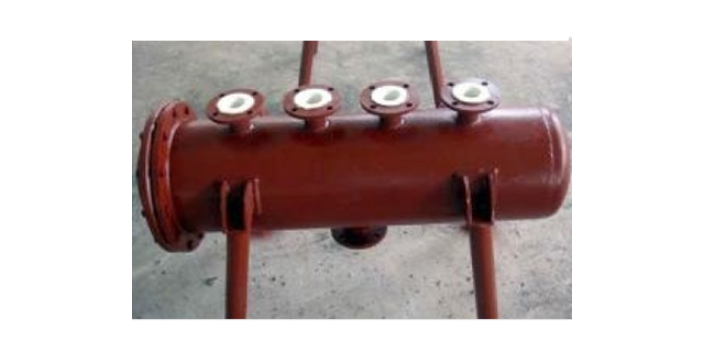
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。淄博松尚复合材料敢于承担、克难攻坚。
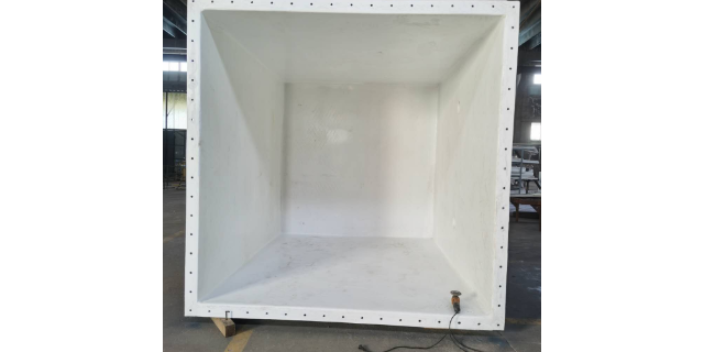
聚四氟乙烯因其全氟化的分子结构,具有较为普遍的耐腐蚀范围,能耐受绝大多数酸、碱、盐和有机溶剂的腐蚀,在化工防腐领域应用十分普遍。具体而言,PTFE能耐浓盐酸、浓硫酸、浓硝酸、氢氟酸、磷酸、醋酸等各类酸的腐蚀,能耐氢氧化钠、氢氧化钾、氨水等各类碱的腐蚀,能耐各类盐溶液和有机溶剂的侵蚀,包括醇、酮、醚、酯、芳烃、卤代烃等。然而,PTFE并非防腐材料,仍存在少数例外介质:熔融状态的碱金属(如钠、钾)能与PTFE发生反应,破坏其分子结构;元素氟在高温下能与PTFE反应;某些高温高压下的含氟化合物(如三氟化氯、五氟化氯)也会侵蚀PTFE;此外,在高温下PTFE对某些高浓度强氧化剂和某些有机胺类的耐受性也会下降。在实际选用衬四氟设备时,需根据介质成分、浓度、温度、压力等工况参数,查阅PTFE耐腐蚀数据手册,确认其在具体工况下的适用性,避免因误选导致设备失效和安全事故。淄博松尚复合材料尊崇团结、信誉、勤奋。无锡喷涂四氟设备价格
松尚复合材料欢迎朋友们指导和业务洽谈。河北钢衬PE设备哪家好
水压试验和气压试验是检验衬四氟设备承压能力和密封性的重要方法。水压试验以水为加压介质,试验压力一般为设计压力的1.25至1.5倍,试验时将设备充满水,排净空气,缓慢加压至试验压力,保压足够时间(一般不少于30分钟),观察有无渗漏、降压和异常变形。水压试验不只能检验钢壳的强度和焊缝的密封性,还能在加压状态下检验衬层与钢壳的结合状态——若衬层存在脱层或大面积未贴合,在试验压力下衬层可能鼓起或渗水。气压试验以压缩空气或氮气为加压介质,试验压力一般为设计压力的1.15倍,由于气体可压缩性大、能量储存高,气压试验的危险性高于水压试验,需采取严格的安全措施。气压试验常用于不宜充水的设备(如不允许残留水分的设备)或现场检验。试验时加压需缓慢分级进行,保压后通过涂肥皂水或用测漏仪检查各密封面和焊缝有无泄漏。对于负压工况设备,还需进行真空试验,抽真空至设计负压值(如-0.095兆帕),保压30分钟,观察压力变化和衬层状态,确认衬层无脱层、起鼓。压力试验是衬四氟设备出厂前的重要检验,试验合格后方可出厂。河北钢衬PE设备哪家好