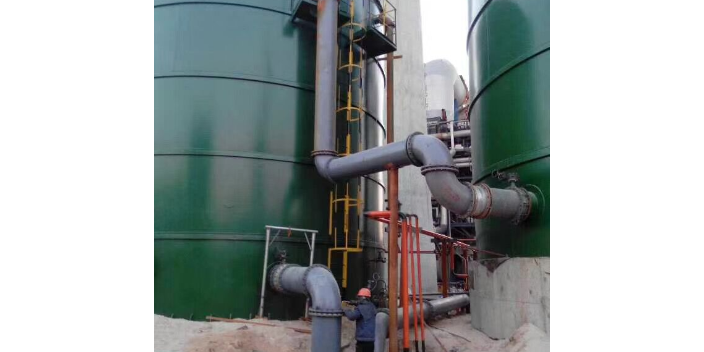
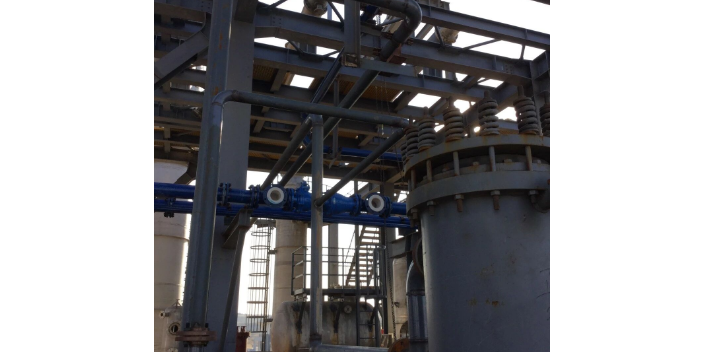
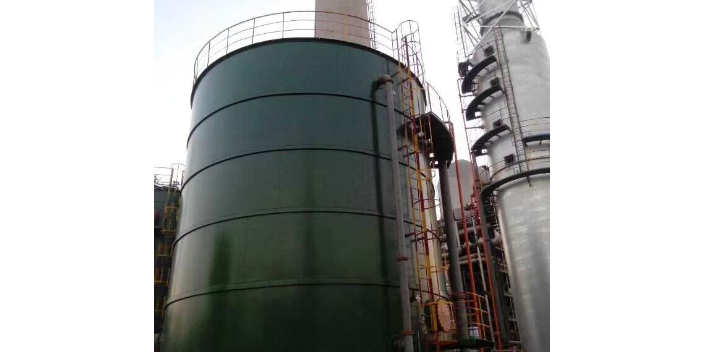
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。淄博松尚复合材料周边生态环境状况好。江西钢衬四氟乙稀设备厂
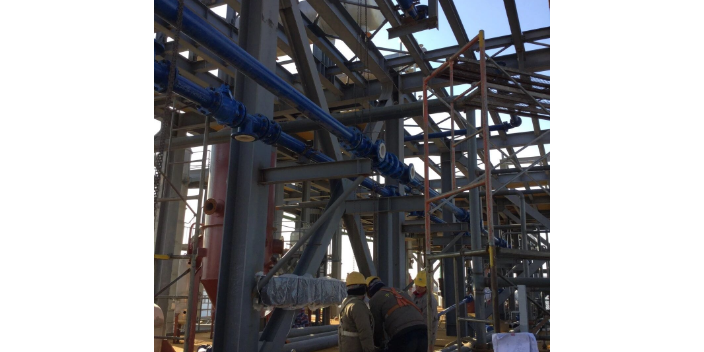
渗透性检测和针眼检测是评价衬四氟设备衬里层致密性和耐渗透性能的重要方法。PTFE虽然化学稳定性较高,但仍存在一定的气体和液体渗透性,尤其在高温高压下,小分子介质可能通过衬层的微观孔隙或缺陷渗透至钢壳,引起钢壳腐蚀。渗透性检测通常在工艺评定或型式试验时进行,将衬层试样置于特定介质和温度压力条件下,测定介质的渗透速率和渗透量,评价衬层的抗渗透性能。针眼检测是检测衬层中肉眼不可见的微小针眼和通道,主要采用电火花检漏(见前述),也可采用染色渗透法——在衬层表面涂覆渗透液,一定时间后观察衬层背面是否出现渗透液痕迹,判断是否存在针眼。对于高纯度介质(如电子化学品)或剧毒介质工况,对衬层的致密性和针眼要求较为严格,需采用高灵敏度检测方法,如氦质谱检漏(检测灵敏度可达10⁻⁹帕·立方米每秒),确保衬层无任何渗透通道。渗透性和针眼检测结果反映了衬里工艺的成熟度和衬层质量,是衬四氟设备质量验收的重要参考,对于不合格的衬层需返修补焊或更换,直至检测结果达标。福建钢衬PO设备厂家公司狠抓产品质量的提高,逐年立项对制造、检测、试验装置进行技术改造。
随着化工、医药、冶金、环保、电子等下业的发展和对防腐要求的提高,衬四氟设备的市场需求持续增长。一方面,传统化工行业的产业升级和环保趋严,推动了对高性能防腐设备的需求——许多老旧的衬胶、衬塑设备因耐腐蚀性不足、寿命短而需更换为衬四氟设备;环保法规的日益严格,要求废水废气处理设备具有更长的使用寿命和更高的可靠性,衬四氟设备成为。另一方面,新兴产业的发展为衬四氟设备带来新的市场空间——新能源(锂电池电解液生产涉及强腐蚀有机溶剂和含氟介质)、半导体和面板制造(高纯酸和电子级溶剂)、生物医药(高洁净耐腐蚀设备)等行业对衬四氟设备的需求快速增长。此外,"以塑代钢""以衬代整体合金"的选材趋势,也为衬四氟设备扩大了应用范围。从市场前景看,衬四氟设备行业预计将保持稳定增长,化、定制化、高可靠性成为发展方向。国内衬四氟设备制造企业在技术水平和产品质量上不断提升,部分产品已达到国际先进水平,逐步实现进口替代并走向国际市场。衬四氟设备行业前景广阔,是防腐设备领域的重要增长点。
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。松尚复合材料为客户服务,要做到更好。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚复合材料以创百年企业、树百年品牌为使命,倾力为客户创造更大利益!菏泽滚涂四氟设备价格
淄博松尚复合材料以顾客为本,诚信服务为经营理念。江西钢衬四氟乙稀设备厂
冶金和电镀行业涉及大量酸性和腐蚀性介质,是衬四氟设备的重要应用领域。在湿法冶金中,矿石浸出、溶液净化、金属提取等工序常用硫酸、盐酸、硝酸等强酸,以及含氯、含氟的腐蚀性溶液,衬四氟设备如浸出槽、反应槽、储罐、管道等能耐受这些介质的腐蚀,保证湿法冶金过程的连续进行。在电镀行业,电镀液多为酸性或含氰、含铬的腐蚀性溶液,镀槽、储罐、管道等需耐腐蚀,衬四氟设备能耐受电镀液的腐蚀,且PTFE绝缘性好,适合电镀槽使用。在有色金属冶炼中,含氟废气(如电解铝的含氟烟气)的处理需用耐氢氟酸腐蚀的设备,衬四氟吸收塔和管道能有效处理含氟废气,回收氟化物。在钢铁酸洗工序,盐酸、硫酸酸洗液的储存、输送和加热需用耐腐蚀设备,衬四氟储罐、换热器和管道能满足要求。冶金和电镀行业的工况特点是介质腐蚀性强、温度较高、含固体颗粒,对衬四氟设备的耐磨性和耐温性提出较高要求,工程上常采用填充改性PTFE(如填充玻璃纤维、石墨)提高耐磨性,或采用耐高温改性PTFE适应高温工况,保证设备在恶劣工况下的可靠性。江西钢衬四氟乙稀设备厂