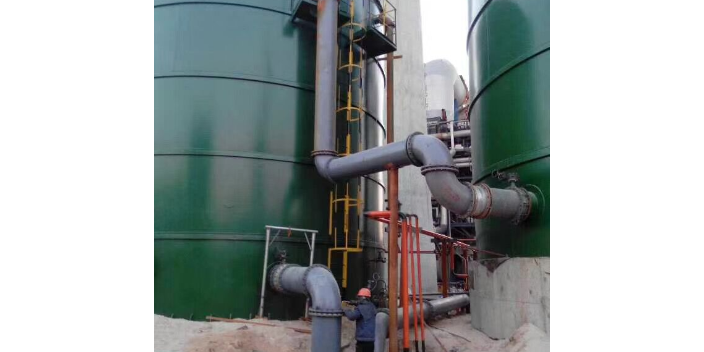
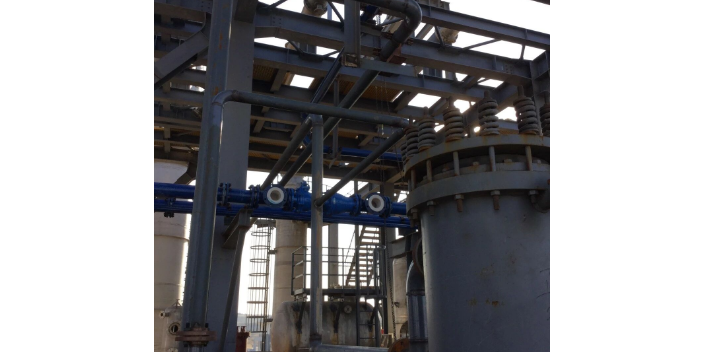
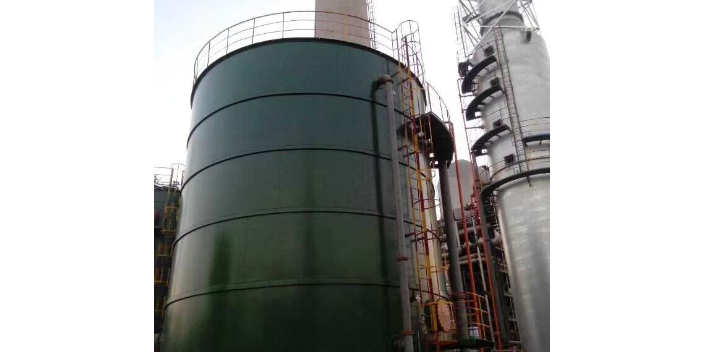
电子和半导体行业对生产环境和高纯介质的洁净度要求较高,衬四氟设备在该领域主要用于高纯化学品的储存、输送和反应。在半导体晶圆制造中,湿法清洗、湿法腐蚀、光刻等工序大量使用高纯酸(如氢氟酸、硝酸、硫酸、磷酸、混酸)和电子级溶剂,这些介质纯度要求达ppb甚至ppt级,且腐蚀性较强,普通金属设备会引入金属离子污染,无法满足洁净度要求。衬四氟设备以PTFE(或PFA、FEP等高纯氟塑料)为衬里或整体结构,化学性质稳定,不释放金属离子,能保证高纯介质的洁净度,被用于高纯酸储罐、输送管道、反应槽、清洗槽等。在液晶面板和光伏电池制造中,同样需要高纯耐腐蚀设备,衬四氟设备用于湿法刻蚀、清洗等工序。在电子化学品的制造和提纯中,衬四氟精馏塔、反应釜用于高纯酸和电子级溶剂的提纯。此外,电子行业对设备的洁净度要求还包括表面光滑、无脱落、易清洗等,衬四氟设备能满足这些要求。衬四氟设备以其高洁净、耐腐蚀、不污染的特性,成为电子和半导体行业关键工艺设备的重要选型,为保证电子产品良率提供设备保障。淄博松尚复合材料有限公司从国内外引进了一大批先进的设备,实现了工程设备的现代化。聊城衬塑设备批发
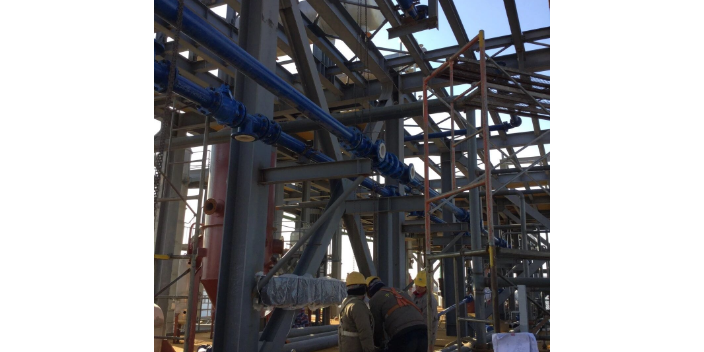
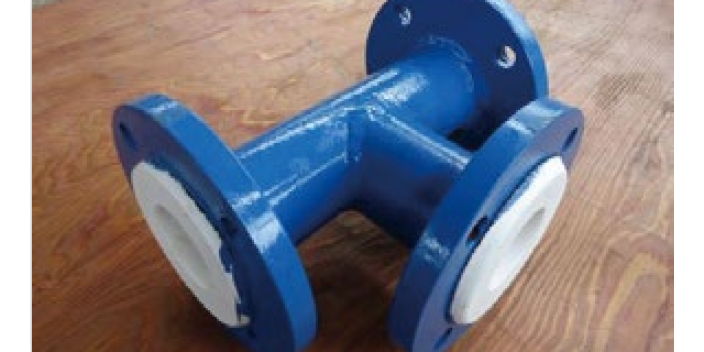
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。云南喷涂四氟设备价格淄博松尚复合材料有限公司和客户携手诚信合作,共创辉煌!
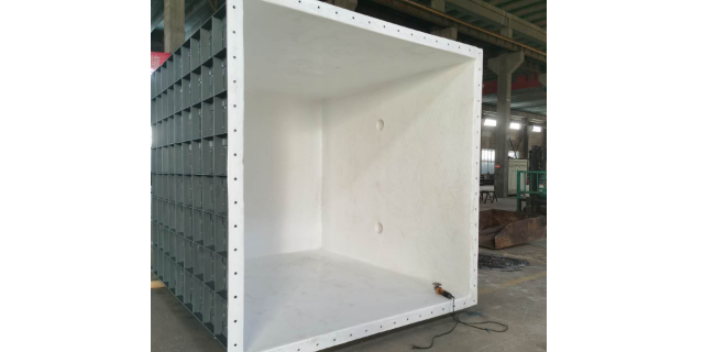
松衬工艺是衬四氟设备中应用较早且较为普遍的衬里方法之一,其原理是将聚四氟乙烯板材或管材加工成型后,松套(不粘接)地衬入钢制壳体内壁,依靠法兰翻边和机械固定实现衬层与壳体的连接。松衬工艺的特点是工艺相对简单,PTFE衬层与钢壳之间不使用粘合剂,避免了粘合剂在高温下失效或被介质腐蚀的问题,衬层可整体更换,维修方便。松衬工艺适用于常压或低压、温度变化不剧烈的设备,如储罐、塔器、容器等。松衬的PTFE衬层厚度一般为3至8毫米,可根据腐蚀裕量和工况要求选择。松衬工艺的不足在于衬层与钢壳之间存在间隙,在负压工况下衬层易被吸瘪、起鼓,在温度骤变时因PTFE与钢的热膨胀差异较大,衬层易产生相对位移和应力集中,导致衬层开裂或法兰翻边处泄漏。为克服这些问题,松衬设备常设置排气孔,排出衬层与钢壳之间的空气,减少负压和温差的影响;在负压工况下,需在衬层背面设置支撑骨架或采用紧衬、等静压等工艺,提高衬层的抗负压能力。
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。淄博松尚复合材料累积点滴改进,迈向优良品质!
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。我公司生产的产品、设备用途非常多。新疆衬塑设备生产厂家
淄博松尚复合材料始终以适应和促进工业发展为宗旨。聊城衬塑设备批发
对于尺寸过大无法整体运输的设备(如大型储罐、塔器),或需对现有设备进行防腐改造时,可采用现场衬里施工技术。现场衬里施工以板衬工艺为主,施工流程为:钢壳现场制作或清理→内壁喷砂除锈→涂刷底胶→粘贴PTFE板→板缝焊接→电火花检测→验收。现场施工相比工厂施工面临更多挑战:环境条件(温度、湿度、粉尘)难以控制,影响粘结和焊接质量;施工空间受限,大型设备内部作业不便;喷砂和焊接产生的粉尘、烟气需通风排除,保证作业环境安全。为保证现场施工质量,需采取以下措施:搭建临时施工棚,控制温湿度(温度15至30℃,相对湿度低于70%);加强通风,保证作业安全和施工质量;分段分区施工,每段完成后及时检测,避免大面积施工累积误差;施工人员需经专门培训,严格执行工艺规程;配备便携式电火花检测仪、测厚仪等检测设备,现场检测验证。现场衬里施工质量与工厂施工相当,能解决大型设备的运输难题,在大型储罐、塔器等设备的防腐工程中应用较多。施工完成后需进行的质量验收,包括外观、厚度、电火花检漏、压力试验等,确保现场衬里质量达标。聊城衬塑设备批发