PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。松尚以发展求壮大,就一定会赢得更好的明天。河北钢衬PTFE设备生产厂家
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。青海滚涂四氟设备厂家公司狠抓产品质量的提高,逐年立项对制造、检测、试验装置进行技术改造。
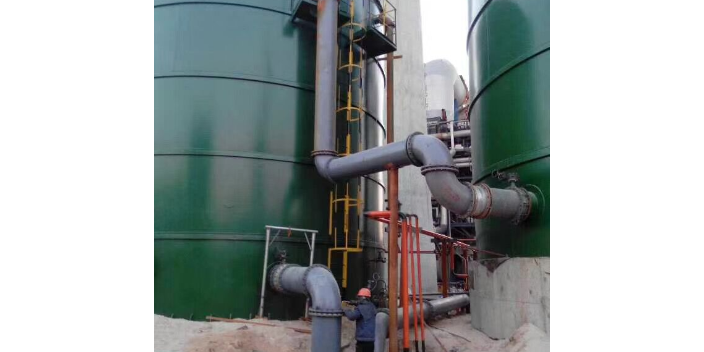
对于尺寸过大无法整体运输的设备(如大型储罐、塔器),或需对现有设备进行防腐改造时,可采用现场衬里施工技术。现场衬里施工以板衬工艺为主,施工流程为:钢壳现场制作或清理→内壁喷砂除锈→涂刷底胶→粘贴PTFE板→板缝焊接→电火花检测→验收。现场施工相比工厂施工面临更多挑战:环境条件(温度、湿度、粉尘)难以控制,影响粘结和焊接质量;施工空间受限,大型设备内部作业不便;喷砂和焊接产生的粉尘、烟气需通风排除,保证作业环境安全。为保证现场施工质量,需采取以下措施:搭建临时施工棚,控制温湿度(温度15至30℃,相对湿度低于70%);加强通风,保证作业安全和施工质量;分段分区施工,每段完成后及时检测,避免大面积施工累积误差;施工人员需经专门培训,严格执行工艺规程;配备便携式电火花检测仪、测厚仪等检测设备,现场检测验证。现场衬里施工质量与工厂施工相当,能解决大型设备的运输难题,在大型储罐、塔器等设备的防腐工程中应用较多。施工完成后需进行的质量验收,包括外观、厚度、电火花检漏、压力试验等,确保现场衬里质量达标。
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。淄博松尚复合材料用先进的生产工艺和规范的质量管理,打造优良的产品!
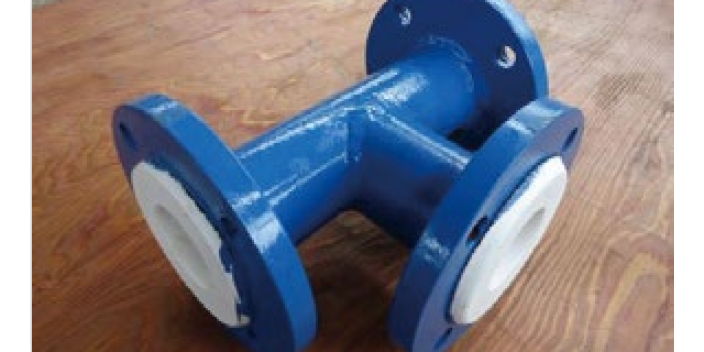
衬四氟反应釜是用于进行腐蚀性物料化学反应的钢制复合反应设备,其结构相对复杂,主要由釜体(含筒体和封头)、PTFE防腐衬里层、搅拌装置、传动装置、传热装置、密封装置和工艺接管等组成。釜体一般采用碳钢或不锈钢制造,设计压力和设计温度根据工艺要求确定,常见设计压力为常压至1.6兆帕,设计温度为-20℃至200℃。PTFE衬里层覆盖釜体内壁、搅拌桨、挡板等所有与物料接触的表面,厚度一般为3至5毫米。搅拌装置由搅拌轴和搅拌桨组成,搅拌桨常采用锚式、框式、桨式或推进式,桨叶表面衬覆PTFE或整体采用PTFE/填充PTFE制造。传动装置由电机、减速机和联轴器组成,提供搅拌动力。传热装置一般采用夹套结构,夹套内通入蒸汽、导热油或冷却水,通过釜壁传热;对于需精确控温的反应,可增设内部盘管。密封装置采用机械密封或填料密封,密封材料选用耐腐蚀的PTFE或填充PTFE。工艺接管包括进料口、出料口、回流口、测温口、测压口、取样口等,接管内壁衬覆PTFE。反应釜的整体结构需保证搅拌均匀、传热良好、密封可靠、耐腐蚀,满足化学反应工艺的要求。诚挚的欢迎业界新朋老友走进淄博松尚复合材料有限公司!黑龙江钢衬四氟乙稀设备哪家好
淄博松尚复合材料具备雄厚的实力和丰富的实践经验。河北钢衬PTFE设备生产厂家
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。河北钢衬PTFE设备生产厂家