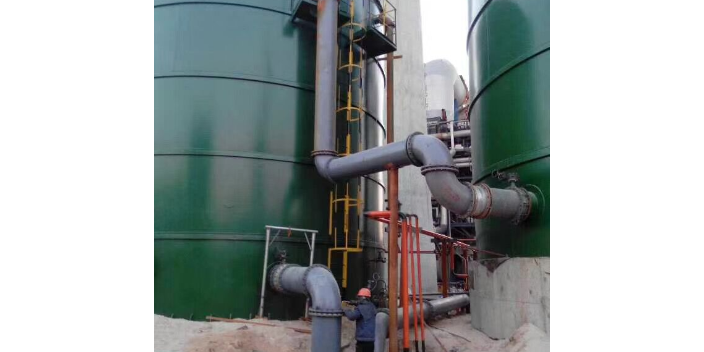
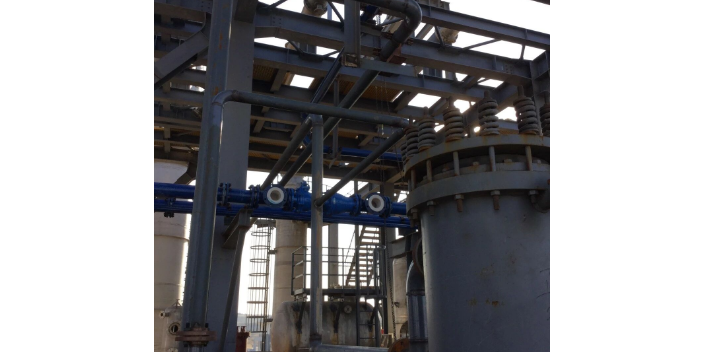
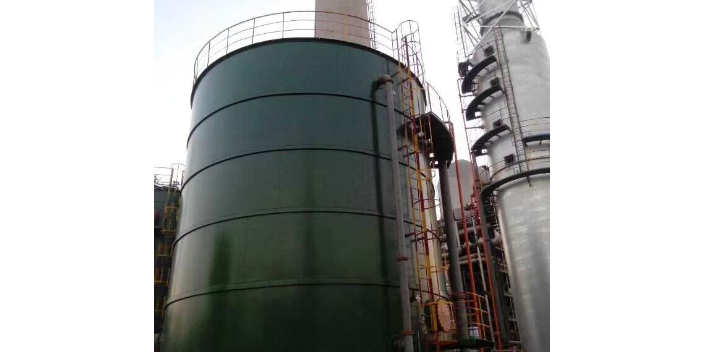
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。淄博松尚复合材料有限公司受行业客户的好评,值得信赖。烟台衬塑设备厂家
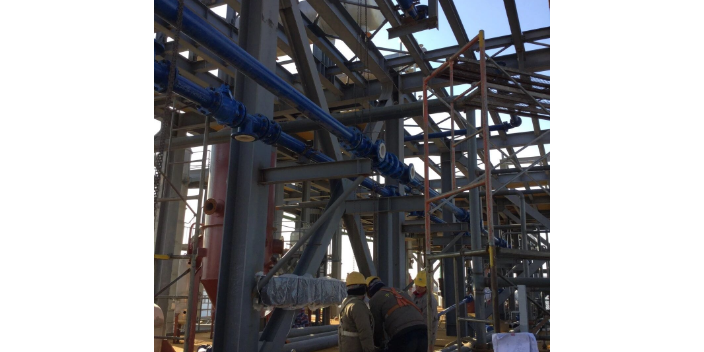
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。浙江钢衬塑设备淄博松尚复合材料有限公司创新发展,努力拼搏。
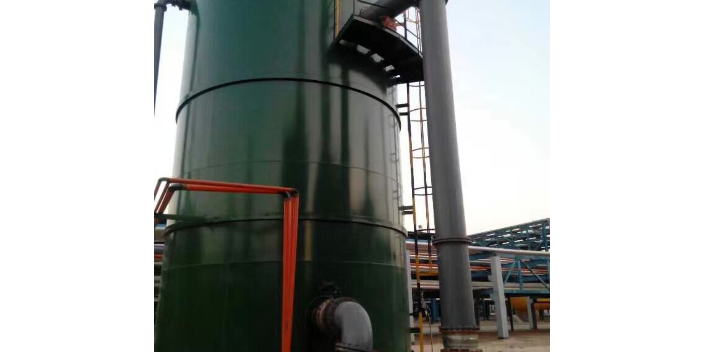
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。淄博松尚复合材料有限公司愿和各界朋友真诚合作一同开拓。
PTFE衬里厚度是衬四氟设备防腐性能和使用寿命的关键参数,其设计需综合考虑介质腐蚀性、工况温度、设备使用寿命、衬里工艺和经济性等因素。一般而言,腐蚀性越强、温度越高、使用寿命要求越长,所需衬里厚度越大。常用衬里厚度范围为2至8毫米:对于腐蚀性较弱的介质(如稀酸、弱碱),衬里厚度可取2至3毫米;对于强腐蚀介质(如浓盐酸、氢氟酸),衬里厚度一般取3至5毫米;对于腐蚀裕量要求高或使用寿命要求长的设备,衬里厚度可达6至8毫米甚至更厚。衬里厚度的选择还需考虑衬里工艺的特点:松衬和板衬工艺可制作较厚衬层(3至8毫米以上),适合大型设备和长寿命要求;模压和等静压工艺衬层厚度一般为3至5毫米;喷涂工艺涂层较薄(0.5至3毫米),适合小型和精密部件。衬里厚度过薄会降低耐腐蚀裕量和使用寿命,过厚则增加成本和施工难度,并可能影响传热和内件配合。设计中还需考虑衬里层的均匀性,壁厚公差应控制在合理范围内(如等静压工艺可控制在±0.3毫米),避免局部偏薄导致早期失效。衬里厚度设计完成后,应在图纸上明确标注,并在制造和验收时严格检测。松尚复合材料重信誉、守合同,严把产品质量关,热诚欢迎广大用户前来咨询考察,洽谈业务!河南PTFE设备哪家好
松尚复合材料技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。烟台衬塑设备厂家
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。烟台衬塑设备厂家