衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。淄博松尚复合材料有限公司始终以适应和促进工业发展为宗旨。江苏滚涂四氟设备厂家
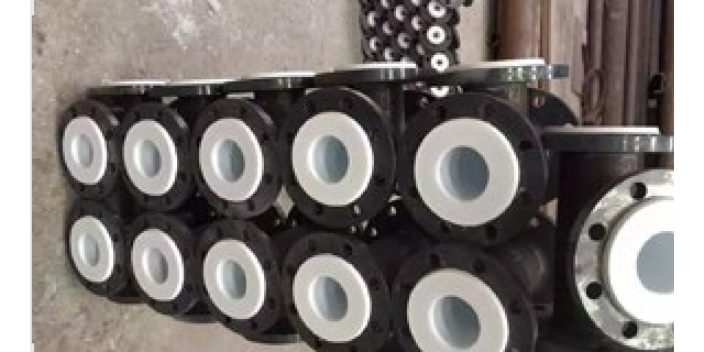
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。河北碳钢衬四氟设备价格选择松尚,就是选择质量、真诚和未来。
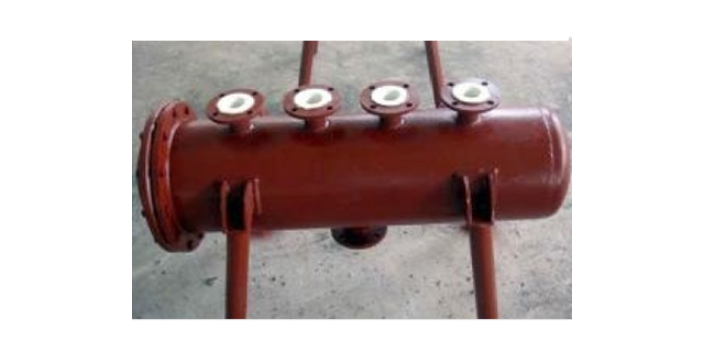
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。
渗透性检测和针眼检测是评价衬四氟设备衬里层致密性和耐渗透性能的重要方法。PTFE虽然化学稳定性较高,但仍存在一定的气体和液体渗透性,尤其在高温高压下,小分子介质可能通过衬层的微观孔隙或缺陷渗透至钢壳,引起钢壳腐蚀。渗透性检测通常在工艺评定或型式试验时进行,将衬层试样置于特定介质和温度压力条件下,测定介质的渗透速率和渗透量,评价衬层的抗渗透性能。针眼检测是检测衬层中肉眼不可见的微小针眼和通道,主要采用电火花检漏(见前述),也可采用染色渗透法——在衬层表面涂覆渗透液,一定时间后观察衬层背面是否出现渗透液痕迹,判断是否存在针眼。对于高纯度介质(如电子化学品)或剧毒介质工况,对衬层的致密性和针眼要求较为严格,需采用高灵敏度检测方法,如氦质谱检漏(检测灵敏度可达10⁻⁹帕·立方米每秒),确保衬层无任何渗透通道。渗透性和针眼检测结果反映了衬里工艺的成熟度和衬层质量,是衬四氟设备质量验收的重要参考,对于不合格的衬层需返修补焊或更换,直至检测结果达标。松尚在行业的影响力逐年提升。
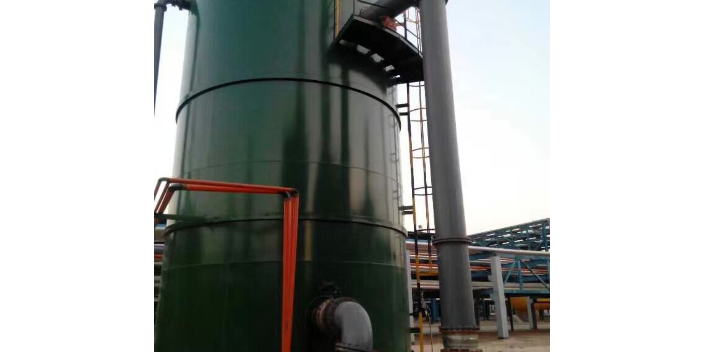
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。松尚复合材料团队从用户需求出发。威海钢衬ptfe设备批发
淄博松尚复合材料深受各界客户好评及厚爱。江苏滚涂四氟设备厂家
衬四氟设备在运输过程中需采取妥善的保护措施,防止设备受损。由于PTFE衬层较软(莫氏硬度约3至4),不耐机械冲击和划伤,运输中需避免碰撞、挤压和振动对衬层造成损伤。设备运输前,所有接口和开孔需用堵盖或盲板封堵,防止灰尘、杂物和雨水进入设备内部污染衬层;法兰密封面需加保护罩,防止磕碰划伤。大型设备(如储罐、塔器)运输时,需根据设备尺寸和重量选择合适的运输工具和路线,办理超限运输手续;设备需牢固固定在运输车上,支座处用软质材料(如橡胶板)垫实,防止运输中位移和振动损伤。对于高大的立式设备,需考虑重心稳定,必要时设置临时支撑。运输中应避免急刹车、急转弯和剧烈颠簸。对于需长途运输的设备,还需考虑PTFE衬层在低温(-20℃以下)时的脆性,采取保温措施。设备运抵现场后,需进行外观检查,确认衬层无新增损伤、法兰密封面完好、设备无变形,如有损伤需及时记录并与制造方联系处理。运输保护措施需在设备发货前制定详细的运输方案,明确运输要求和安全责任,保证设备安全运达。江苏滚涂四氟设备厂家