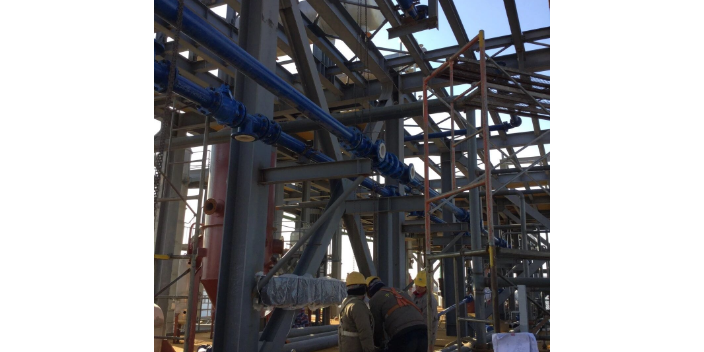
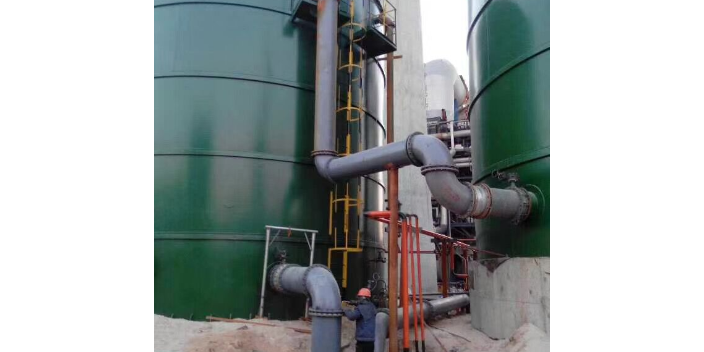
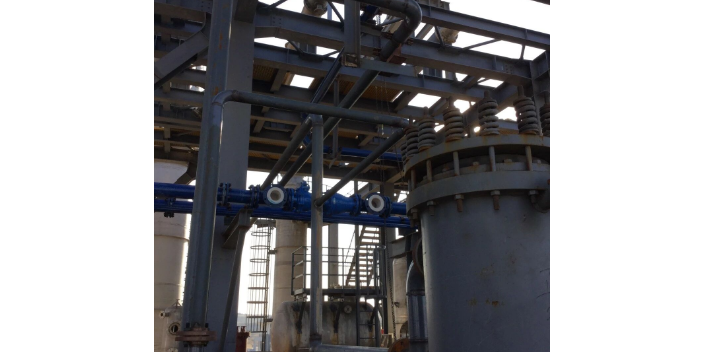
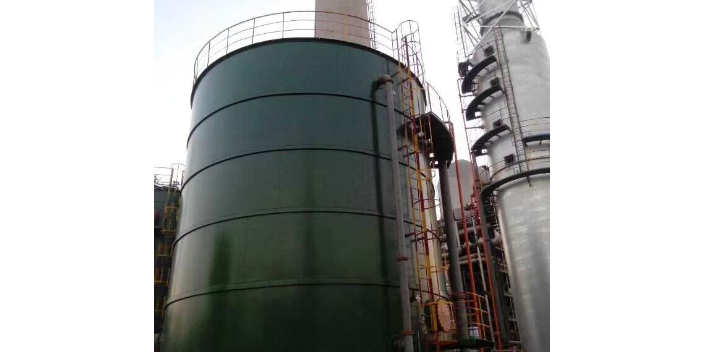
制药行业对设备材质的耐腐蚀性和洁净度要求高,衬四氟设备在制药生产中得到较多应用。在原料药生产中,许多反应和分离过程涉及强酸、强碱和有机溶剂,如氯化、酯化、水解、成盐等反应常用盐酸、硫酸、氢氧化钠等强腐蚀性试剂,衬四氟反应釜能耐受这些介质的腐蚀,且PTFE化学性质稳定,不与药物反应、不释放杂质,保证药品质量。在溶剂回收和精馏工序,衬四氟塔器能耐受有机溶剂和酸性气体的腐蚀,实现溶剂的高效回收。在制药用水和纯化水系统,衬四氟储罐和管道用于储存和输送纯化水和注射用水,PTFE不污染水质,符合药品生产质量管理规范(GMP)要求。此外,PTFE符合FDA 21 CFR 177.1550食品级认证,可用于直接接触药物和辅料的场合。衬四氟设备在制药行业的应用还需满足易清洗、无死角、表面光滑等卫生要求,设备设计需符合卫生级标准,便于清洗消毒,避免物料残留和交叉污染。衬四氟设备以其耐腐蚀、不污染、易清洗的特点,满足制药行业的特殊要求,在原料药、制剂、生物制药等领域应用普遍。淄博松尚复合材料创新发展,努力拼搏。甘肃内衬PFA设备厂
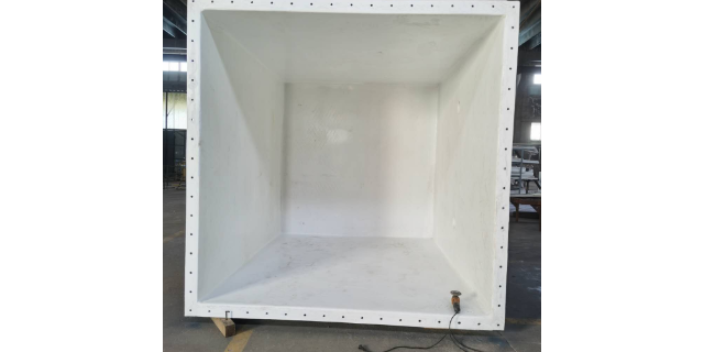
更换衬四氟设备的喷嘴小知识。现在社会中很多产品都需要防腐,因此衬四氟设备在生活中有重要作用,但是在喷涂的时候,衬四氟设备是需要换喷嘴的,那么在什么情况下需要换喷嘴呢:1、衬四氟设备可从水泵来观察,是否有压降或压升的现象,压降改变表示意义为衬四氟设备的喷嘴口严重磨损,水量变大时。2、压升表示意义为喷嘴口阻塞,从衬四氟设备的喷嘴外观来观察,喷嘴本体是否发生:外力变形、磨耗、腐蚀、阻塞、熔毁、沾粘结垢等现象。3、喷雾形状改变、有明显条痕、无法喷雾的状况,从喷嘴外观来观察,喷嘴本体是否发生:外力变形、磨耗、腐蚀、阻塞、熔毁、沾粘结垢等现象。4、当无法达成需要的喷雾效果时,将喷嘴拆至测试机台上实测,再与新品或目录对照,是否与新品差异较大,如果发现喷嘴出现以上现象就要更换喷嘴,这样才能达到完美喷涂的效果。以上是衬四氟设备在使用时需要换喷嘴的几点情况,它主要是防止产品遭到腐蚀损坏,如果喷嘴损坏,会导致产品受干扰,因此要随时检查更换喷嘴。黑龙江PTFE设备加工淄博松尚复合材料一切从实际出发、注重实质内容。
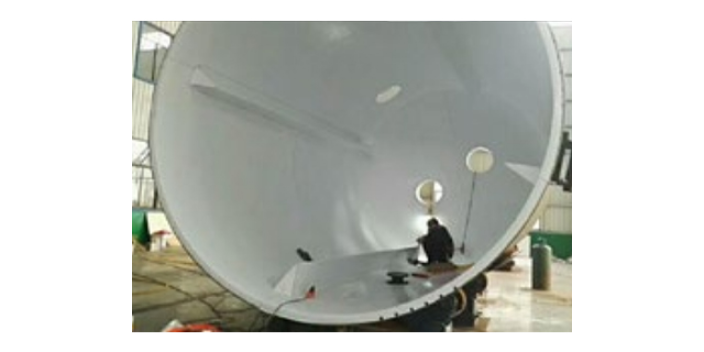
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。淄博松尚复合材料有限公司始终以适应和促进工业发展为宗旨。
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。松尚以快的速度提供前列的产品质量和好的价格及完善的售后服务。重庆衬氟设备哪家好
淄博松尚复合材料愿和各界朋友真诚合作一同开拓。甘肃内衬PFA设备厂
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。甘肃内衬PFA设备厂