但衬四氟反应釜的实际耐温能力并非由材料理论极限单独决定,衬里厚度通过影响热传导效率、热应力分布及材料热降解程度,对设备耐温性能产生关键调控作用。不同厚度下的耐温特性差异及作用机制如下:(一)薄衬里(≤2mm)的耐温特性薄衬里(含喷涂涂层)的优势在于热传导效率较高,PTFE材料本身导热系数较低((m·K)左右),薄衬里可减少热量传递过程中的热阻,使反应釜内温度分布更均匀,适用于常温或温度波动较小的工况(通常≤100℃)。例如,储存低浓度酸碱溶液的常压反应釜,采用,可在-20℃~100℃范围内稳定运行,既能满足防腐需求,又能保证良好的传热效果。但薄衬里的耐温局限性较为明显:一方面,薄衬里的热容量较小,在温度骤变或高温工况下,易因热膨胀收缩不均产生较大热应力,导致衬里出现裂纹、剥离等损坏。例如,当温度超过150℃时,2mm以下的薄衬里易发生热变形,若同时存在冷热循环,损坏风险会提升;另一方面,高温环境下,薄衬里对介质渗透的阻挡能力不足,高温介质易渗透至衬里与釜体的结合面,破坏粘接层稳定性,进而影响设备整体耐温可靠性。(二)中厚衬里(2mm~5mm)的耐温特性2mm~5mm的中厚衬里是工业应用中的厚度区间。淄博松尚复合材料有限公司获得市场的。福建碳钢衬四氟储罐价格
此类设备通常采用“不锈钢外壳+整体PTFE衬里”的双层结构,外壳选用316L不锈钢等度材质承受压力,衬里承担耐腐蚀功能,同时配备防爆片、压力传感器等安全附件,确保压力波动在可控范围。例如,50mL实验室水热反应釜的额定压力为≤3MPa,需严格控制物料填充量不超过衬里容积的80%,避免反应过程中介质膨胀突破压力极限。特殊定制的高压衬四氟反应釜(如磁力驱动型),通过优化法兰连接结构与衬里加固设计,高工作压力可提升至10MPa,但此类设备对制造精度要求较高,衬里厚度需达到6mm以上,且适用于特定高温高压合成工艺,并非行业通用标准。需要强调的是,衬四氟反应釜的压力承载能力与温度正相关,温度升高时,PTFE衬里的抗变形能力下降,实际允许的高压力需相应降低,例如在200℃工况下,原本可承受,实际安全压力需降至。(三)影响温压承载能力的关键因素除材料本身特性外,以下因素会直接影响衬四氟反应釜的温压承载极限:一是衬里制造工艺,整体模压成型的PTFE衬里无接缝,承载能力优于拼接或喷涂成型衬里,而喷涂衬里的厚度均匀性直接决定局部温压耐受度,厚度偏差超过2mm时,薄弱部位易先受损;二是釜体结构设计,夹套式加热的反应釜若传热不均。广东耐高温衬四氟储罐淄博松尚复合材料有限公司与广大客户携手并进,共创辉煌。
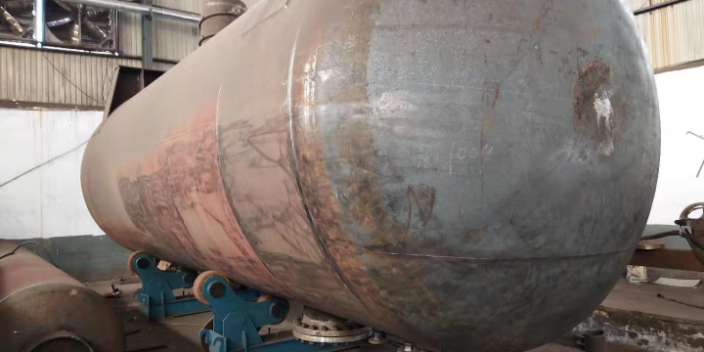
重点检查衬里表面、法兰边缘、管口等部位是否存在划伤、破损、鼓包等缺陷;然后进行密封性能测试(如水压试验、气密性试验),测试压力需符合设备技术要求,测试过程中密切观察衬里是否有渗漏、鼓包等异常情况。若发现问题,需及时拆除相关部件进行修复,严禁带伤投入使用。三、拆卸过程控制:轻柔操作减少衬里二次损伤衬四氟反应釜的拆卸多发生于设备维修、更换或搬迁等场景,拆卸过程中的风险点主要包括强行拆卸导致的衬里撕裂、工具划伤、部件碰撞损伤等。拆卸操作需遵循“先易后难、先外后内、轻柔可控”的原则,在保障安全的前提下,大限度保护衬里完整性。(一)拆卸前的准备与安全保障拆卸前需做好充分的准备工作,首先对设备进行彻底清洗,内部残留的物料——残留物料可能具有腐蚀性、粘性,若未清理干净,拆卸过程中可能与衬里发生反应,或导致部件粘连,增加拆卸难度,进而损伤衬里。清洗完成后,关闭设备的进出口阀门,切断相关管路的连接,确保设备与生产系统完全隔离;对于带压设备,需提前进行泄压处理,严禁在带压状态下拆卸。同时,清理拆卸场地,移除周边的障碍物,铺设防护垫层,避免拆卸下来的部件掉落时砸伤设备衬里。准备好的拆卸工具。
该工艺通过将PTFE板材焊接成型后与釜体贴合,适用于大型化工反应釜、储罐等设备,厚度选择主要依据介质渗透性、温度波动幅度及负压工况需求,其中薄处厚度需不低于2mm以防止应力开裂。例如,处理浓硝酸、氯气等强渗透介质的反应釜,板衬厚度通常选取4mm~6mm,且焊缝处需加厚至4mm~8mm以强化防护。2.缠绕烧结PTFE:衬里厚度一般为2mm~4mm,层间熔融深度控制在20μm~30μm。该工艺通过缠绕PTFE薄膜并经高温烧结成型,衬里与釜体结合紧密,适用于高压容器、大型塔器(DN>2000mm)等设备,厚度选择主要匹配压力等级(通常≤)及抗渗透需求。3.喷涂PTFE(含静电喷涂):严格意义上属于涂层范畴,厚度较薄,通常在5μm~500μm之间,其中薄膜涂层为20μm~75μm,厚膜涂层为75μm~500μm。喷涂工艺适用于精密部件、换热器管束等,在反应釜领域多作为辅助防腐层,厚度选择依据精度要求和腐蚀强度,强腐蚀、高磨损工况下选取250μm~500μm的厚膜涂层。(二)影响衬里厚度选择的因素1.介质特性:强氧化性、小分子渗透型介质(如氯水、液化烃、DMF等)对衬里的侵蚀性更强,需选取更厚的衬里(≥3mm)以阻挡介质渗透;而低浓度酸碱、盐溶液等弱腐蚀介质。松尚不断提高产品的质量。
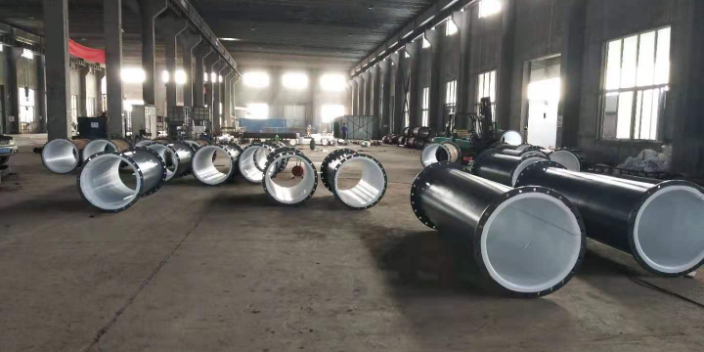
重点关注釜体封头、筒体焊缝、法兰密封面、接管接口等应力集中或易磨损部位,这些区域因成型时受力不均或运行中介质冲刷,易出现衬里破损。同时,检查衬里与釜体金属基层的贴合度,用手轻触衬里表面,若感觉有松动、空鼓现象,需标记位置并进一步检测。2.密封面及接管检查:法兰密封面处的衬里是泄漏高发区域,需检查密封面衬里是否平整、无破损,是否存在凹陷、凸起或边缘翘起情况;检查接管(进料口、出料口、测温口、压力表接口等)的衬里完整性,确保接管内壁衬里无脱落、裂纹,接管与釜体连接处的衬里过渡平滑,无应力集中导致的破损。此外,核对密封垫片的完好性,确保垫片与衬里材质兼容,避免因垫片老化或选型不当损伤衬里。3.附属部件兼容性检查:检查反应釜内搅拌桨、测温元件、液位计等附属部件与衬里的接触部位,确保部件表面无尖锐凸起,搅拌桨转动时不会与衬里发生摩擦或碰撞;确认附属部件的材质与衬里及介质兼容,避免因部件腐蚀或化学反应损伤衬里。4.压力试验检查:对于长期停用或检修后的反应釜,运行前需进行水压试验或气压试验,验证衬里的密封性。试验压力通常为设备设计压力的,试验过程中密切观察釜体表面及接管接口是否有泄漏、冒汗现象。淄博松尚复合材料有限公司一切从实际出发、注重实质内容。四川防腐衬四氟储罐价格
欢迎各界朋友莅临参观。福建碳钢衬四氟储罐价格
固化时间根据胶粘剂说明书要求控制(通常为48-72h),固化期间避免移动或震动设备。4.边缘密封与打磨:固化完成后,在修补板与原衬里的接缝处涂抹聚四氟乙烯密封膏,增强密封性能。待密封膏固化后,用细砂纸轻轻打磨接缝处,使表面平整光滑,与原衬里过渡顺畅。5.修复后检测:对修复区域进行外观检查、电火花检测及水压试验,确保修复区域绝缘性良好、密封可靠,无泄漏现象。(三)焊接修补法(适用于聚四氟乙烯衬里可焊接的破损)该方法适用于聚四氟乙烯衬里的裂纹、接缝开裂等破损,要求修复人员具备的焊接技能,修复流程如下:1.缺陷清理:用砂纸打磨破损区域及周边2-3cm范围的衬里表面,去除杂质、油污,使表面粗糙化;对于裂纹缺陷,需沿裂纹方向开V型坡口,坡口角度约60°,确保焊接时焊材能够完全填充坡口。打磨完成后用无水乙醇擦拭干净,晾干备用。2.焊接材料选用:选用与原衬里材质相同的聚四氟乙烯焊条,焊条直径根据破损程度选择(通常为2-4mm)。3.焊接操作:采用热风焊接法,焊接温度控制在350-400℃(聚四氟乙烯的熔融温度为327℃),热风风速为。焊接时,先将坡口两侧的衬里加热至熔融状态,然后将焊条填入坡口,用焊枪均匀加热焊条。福建碳钢衬四氟储罐价格