但并非适用于所有腐蚀性介质环境。受聚四氟乙烯材料本身特性的限制,在以下几类腐蚀性介质环境中,衬四氟反应釜存在明确的适用限制,若强行使用可能导致衬里破损、釜体腐蚀,甚至引发安全**。(一)强氧化性介质在高温高压下的腐蚀限制聚四氟乙烯在常温下对多数强氧化性介质(如浓硝酸、浓**、高锰酸钾溶液等)具有良好的耐受性,但在高温高压条件下,其耐氧化性会下降,无法抵御强氧化性介质的侵蚀。例如,当温度超过260℃时,聚四氟乙烯会发生热分解,产生**气体,同时其化学稳定性被破坏,在浓硝酸、发***等强氧化性介质的作用下,衬里会出现老化、开裂、脱落等现象。此外,对于一些强氧化性的卤素单质(如氟气、氯气),在常温高压或高温常压条件下,也会与聚四氟乙烯发生反应,导致衬里破损。例如,氟气在温度超过150℃时,可与聚四氟乙烯发生取代反应,破坏其分子结构,使衬里失去防护作用。因此,在涉及强氧化性介质的反应中,若反应条件为高温高压,需严格避免使用衬四氟反应釜,应选择更耐强氧化的特种材质反应釜。(二)熔融态碱金属与碱土金属的腐蚀限制聚四氟乙烯对常温下的碱溶液具有良好的耐受性,但无法抵御熔融态碱金属与碱土金属的腐蚀。碱金属。淄博松尚复合材料有限公司是多层次的团体与管理模式。河南防腐衬四氟储罐
年度保养需对设备进行拆解检查,包括衬里整体状态评估、金属基层锈蚀情况检查、附属部件磨损情况检查等,对存在**的部件及时更换或维修。2.微小缺陷的预处理:对于检查中发现的微小、划痕等缺陷,若未穿透衬里,可及时进行局部修补(具体修补方法见下文),避免缺陷扩大;对于轻微空鼓区域,若面积较小、未出现裂纹,可通过钻孔排气后进行修补,防止空鼓范围扩大导致衬里脱落。3.衬里表面清洁与防护:定期对衬里表面进行清洁,去除表面的介质残留、结垢等杂物,清洁时选用温和的清洗剂,避免使用强腐蚀性或研磨性清洗剂。对于长期停用的设备,需在衬里表面涂抹一层防护油(如硅油),防止衬里老化、开裂。三、衬四氟反应釜衬里破损后修复措施当衬里出现破损后,需根据破损类型、破损面积、破损深度及运行工况,选择合适的修复方法。修复工作需遵循“安全第一、彻底缺陷、修复层与原衬里兼容、密封性能可靠”的原则,确保修复后设备能够**正常运行功能。常见的修复方法包括局部修补法、粘贴修补法、焊接修补法及整体重衬法,具体应用如下:(一)局部修补法(适用于微小、浅划痕等轻微破损)该方法适用于破损面积小于10cm²、深度未穿透衬里的微小缺陷。浙江耐高温衬四氟软连接淄博松尚复合材料有限公司自成立以来,一直专注于对产品的精耕细作。
公称直径≤3000mm,能满足多数常规化工反应的耐压需求。(三)厚衬里(≥5mm)的耐压特性厚衬里的机械强度更高,可适配高压工况(),但需配合特殊结构设计和工艺优化。厚衬里通过增加自身厚度,提升了对压力冲击的抵抗能力,同时采用复合衬里结构(如孔板网+ETFE),进一步增强了衬里与釜体的结合强度,避免高压下衬里脱落。例如,处理压力为PN10~PN16的高压反应釜,采用4mm~6mm的厚衬里,可确保在高压环境下长期稳定运行。需要注意的是,厚衬里的耐压性能受工艺影响较大:紧衬工艺的厚衬里因与釜体贴合紧密,耐压性能更优;而松衬工艺的厚衬里,由于与釜体存在间隙,高压下仍易发生变形,耐压等级相对较低。此外,厚衬里的厚度增加会导致设备重量上升、制造成本增加,因此在高压工况选型时,需在耐压需求与经济性之间进行平衡。四、衬四氟反应釜衬里厚度的选型原则与实践建议衬里厚度的合理选型是保障衬四氟反应釜安全、**运行的,需综合考虑工况条件、介质特性、行业标准及经济性等因素,遵循以下选型原则与实践建议:(一)选型原则1.工况适配原则:根据温度、压力等级选择厚度,常温常压(≤100℃、≤)选薄衬里(1mm~2mm);中温中压(100℃~150℃、)选中厚衬里。
喷砂完成后,用压缩空气吹扫干净基层表面的粉尘,然后涂刷一层底涂剂(如聚四氟乙烯底涂),增强粘结效果,底涂剂涂刷厚度控制在,室温下静置固化2-4h。3.新衬里成型:根据反应釜的结构的尺寸,选用合适的聚四氟乙烯衬里成型工艺,常用工艺包括模压成型、缠绕成型、喷涂成型等。模压成型适用于小型反应釜或简单结构的部件,将聚四氟乙烯树脂放入模具中,加热加压成型;缠绕成型适用于大型反应釜或复杂结构的部件,将聚四氟乙烯薄膜或带材缠绕在基层表面,然后进行热压固化;喷涂成型适用于不规则形状的部件,将聚四氟乙烯粉末通过喷枪喷涂在基层表面,加热熔融成型。成型过程中,严格控制加热温度、压力及保温时间,确保衬里厚度均匀(通常为2-5mm)、无气泡、无分层、与基层贴合牢固。4.后处理与检测:新衬里成型后,对其表面进行打磨、修整,确保表面平整光滑;采用电火花检测仪对整个衬里表面进行检测,确保无;进行水压试验或气压试验,验证衬里的密封性能;进行外观检查,确认衬里无裂纹、脱落、鼓包等缺陷。四、结语衬四氟反应釜衬里的日常检查与维护是保障设备安全稳定运行的基础,破损后的及时修复是延长设备使用寿命的关键。企业需建立完善的设备管理体系。淄博松尚复合材料有限公司欢迎朋友们指导和业务洽谈。
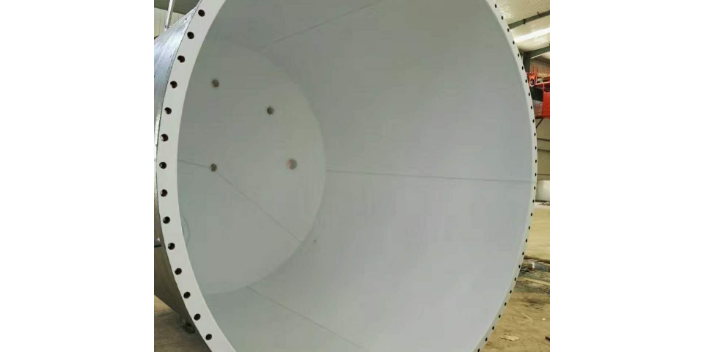
该工艺通过将PTFE板材焊接成型后与釜体贴合,适用于大型化工反应釜、储罐等设备,厚度选择主要依据介质渗透性、温度波动幅度及负压工况需求,其中薄处厚度需不低于2mm以防止应力开裂。例如,处理浓硝酸、氯气等强渗透介质的反应釜,板衬厚度通常选取4mm~6mm,且焊缝处需加厚至4mm~8mm以强化防护。2.缠绕烧结PTFE:衬里厚度一般为2mm~4mm,层间熔融深度控制在20μm~30μm。该工艺通过缠绕PTFE薄膜并经高温烧结成型,衬里与釜体结合紧密,适用于高压容器、大型塔器(DN>2000mm)等设备,厚度选择主要匹配压力等级(通常≤)及抗渗透需求。3.喷涂PTFE(含静电喷涂):严格意义上属于涂层范畴,厚度较薄,通常在5μm~500μm之间,其中薄膜涂层为20μm~75μm,厚膜涂层为75μm~500μm。喷涂工艺适用于精密部件、换热器管束等,在反应釜领域多作为辅助防腐层,厚度选择依据精度要求和腐蚀强度,强腐蚀、高磨损工况下选取250μm~500μm的厚膜涂层。(二)影响衬里厚度选择的因素1.介质特性:强氧化性、小分子渗透型介质(如氯水、液化烃、DMF等)对衬里的侵蚀性更强,需选取更厚的衬里(≥3mm)以阻挡介质渗透;而低浓度酸碱、盐溶液等弱腐蚀介质。淄博松尚复合材料有限公司以质量求生存,以信誉求发展!宁夏防腐衬四氟管道管件
淄博松尚复合材料有限公司推行现代化管理制度。河南防腐衬四氟储罐
固化时间根据胶粘剂说明书要求控制(通常为48-72h),固化期间避免移动或震动设备。4.边缘密封与打磨:固化完成后,在修补板与原衬里的接缝处涂抹聚四氟乙烯密封膏,增强密封性能。待密封膏固化后,用细砂纸轻轻打磨接缝处,使表面平整光滑,与原衬里过渡顺畅。5.修复后检测:对修复区域进行外观检查、电火花检测及水压试验,确保修复区域绝缘性良好、密封可靠,无泄漏现象。(三)焊接修补法(适用于聚四氟乙烯衬里可焊接的破损)该方法适用于聚四氟乙烯衬里的裂纹、接缝开裂等破损,要求修复人员具备的焊接技能,修复流程如下:1.缺陷清理:用砂纸打磨破损区域及周边2-3cm范围的衬里表面,去除杂质、油污,使表面粗糙化;对于裂纹缺陷,需沿裂纹方向开V型坡口,坡口角度约60°,确保焊接时焊材能够完全填充坡口。打磨完成后用无水乙醇擦拭干净,晾干备用。2.焊接材料选用:选用与原衬里材质相同的聚四氟乙烯焊条,焊条直径根据破损程度选择(通常为2-4mm)。3.焊接操作:采用热风焊接法,焊接温度控制在350-400℃(聚四氟乙烯的熔融温度为327℃),热风风速为。焊接时,先将坡口两侧的衬里加热至熔融状态,然后将焊条填入坡口,用焊枪均匀加热焊条。河南防腐衬四氟储罐