年度保养需对设备进行拆解检查,包括衬里整体状态评估、金属基层锈蚀情况检查、附属部件磨损情况检查等,对存在**的部件及时更换或维修。2.微小缺陷的预处理:对于检查中发现的微小、划痕等缺陷,若未穿透衬里,可及时进行局部修补(具体修补方法见下文),避免缺陷扩大;对于轻微空鼓区域,若面积较小、未出现裂纹,可通过钻孔排气后进行修补,防止空鼓范围扩大导致衬里脱落。3.衬里表面清洁与防护:定期对衬里表面进行清洁,去除表面的介质残留、结垢等杂物,清洁时选用温和的清洗剂,避免使用强腐蚀性或研磨性清洗剂。对于长期停用的设备,需在衬里表面涂抹一层防护油(如硅油),防止衬里老化、开裂。三、衬四氟反应釜衬里破损后修复措施当衬里出现破损后,需根据破损类型、破损面积、破损深度及运行工况,选择合适的修复方法。修复工作需遵循“安全第一、彻底缺陷、修复层与原衬里兼容、密封性能可靠”的原则,确保修复后设备能够**正常运行功能。常见的修复方法包括局部修补法、粘贴修补法、焊接修补法及整体重衬法,具体应用如下:(一)局部修补法(适用于微小、浅划痕等轻微破损)该方法适用于破损面积小于10cm²、深度未穿透衬里的微小缺陷。本公司拥有业内专业人士和高技术人才。福建耐负压衬四氟补偿器生产厂家
检查调整后再继续操作。(四)管口与附件安装:防止衬里划伤衬四氟反应釜的管口(如进料口、出料口、测温口、压力表口等)均设有衬里防护,安装管口附件(如阀门、管道、仪表)时,需重点避免附件的尖锐部位划伤管口衬里,同时保证连接部位的密封可靠。首先,清理管口衬里表面及附件的连接端面,确保无杂质、毛刺。安装管道时,管道与管口的连接应采用柔性对接方式,避免管道强行插入或碰撞管口衬里;若管道需要焊接,焊接作业需远离管口衬里区域,防止焊接高温烤伤衬里,必要时对管口进行冷却防护(如包裹湿棉布)。安装阀门、仪表等附件时,需轻拿轻放,避免附件的法兰边缘或接口部位划伤管口衬里;紧固附件螺栓时,同样遵循对称均匀的原则,避免过度拧紧导致管口衬里受力变形。对于需要插入设备内部的部件(如搅拌桨、测温探头),需提前检查部件表面是否光滑,无毛刺、凸起,必要时进行钝化处理;插入过程中需缓慢、平稳,避免与设备内壁的衬里发生摩擦或碰撞,若插入受阻,应停止操作,检查调整后再继续,严禁强行推送。(五)安装后的检查与测试安装完成后,需对设备进行检查,确认衬里无损伤。首先观察设备外观。湖北碳钢衬四氟钢管地理位置优越,交通十分便利。
喷砂完成后,用压缩空气吹扫干净基层表面的粉尘,然后涂刷一层底涂剂(如聚四氟乙烯底涂),增强粘结效果,底涂剂涂刷厚度控制在,室温下静置固化2-4h。3.新衬里成型:根据反应釜的结构的尺寸,选用合适的聚四氟乙烯衬里成型工艺,常用工艺包括模压成型、缠绕成型、喷涂成型等。模压成型适用于小型反应釜或简单结构的部件,将聚四氟乙烯树脂放入模具中,加热加压成型;缠绕成型适用于大型反应釜或复杂结构的部件,将聚四氟乙烯薄膜或带材缠绕在基层表面,然后进行热压固化;喷涂成型适用于不规则形状的部件,将聚四氟乙烯粉末通过喷枪喷涂在基层表面,加热熔融成型。成型过程中,严格控制加热温度、压力及保温时间,确保衬里厚度均匀(通常为2-5mm)、无气泡、无分层、与基层贴合牢固。4.后处理与检测:新衬里成型后,对其表面进行打磨、修整,确保表面平整光滑;采用电火花检测仪对整个衬里表面进行检测,确保无;进行水压试验或气压试验,验证衬里的密封性能;进行外观检查,确认衬里无裂纹、脱落、鼓包等缺陷。四、结语衬四氟反应釜衬里的日常检查与维护是保障设备安全稳定运行的基础,破损后的及时修复是延长设备使用寿命的关键。企业需建立完善的设备管理体系。
需根据衬里厚度调整检测电压(通常每毫米衬厚对应500-800V电压),确保检测精度,同时避免电压过高损伤衬里。二、衬四氟反应釜衬里日常维护策略日常维护的是通过规范的操作管理、环境控制和定期保养,减少衬里的损伤因素,延长衬里使用寿命。维护工作需结合设备运行工况,制定针对性的维护计划,重点落实以下措施:(一)规范操作流程,减少人为损伤1.严格执行操作规程:制定完善的设备操作规程,明确操作步骤、参数控制范围及注意事项,对操作人员进行培训,避免因误操作(如超温超压、温度骤变、搅拌转速突变等)导致衬里损伤。例如,加热时需逐步提升温度,升温速率控制在5-10℃/h以内;冷却时避免直接通入低温冷却介质,需先采用常温介质过渡,减少热应力冲击。2.控制介质品质与进料方式:确保进料介质的成分、浓度、温度符合设计要求,避免混入杂质(如金属颗粒、砂石、纤维等),这些杂质会在搅拌过程中对衬里产生冲刷、研磨损伤。进料时,需控制进料速率,避免介质高速冲击衬里表面;对于含固体颗粒的介质,可在进料口设置缓冲装置,减少冲击力度。3.避免机械碰撞与刮擦:设备检修、清理时,禁止使用金属工具(如扳手、螺丝刀、钢丝刷等)直接接触或敲击衬里表面。淄博松尚复合材料有限公司自成立以来,一直专注于对产品的精耕细作。
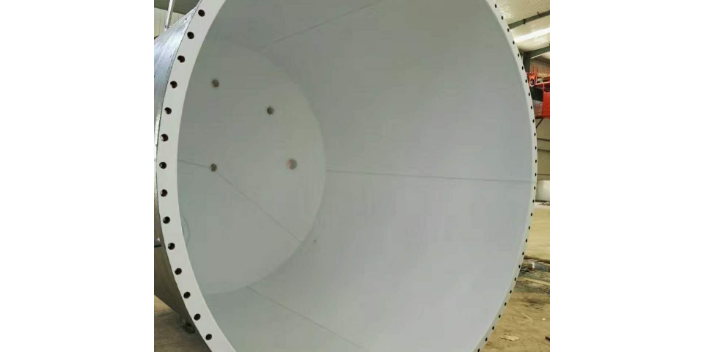
可能是搅拌桨与衬里发生接触摩擦,或衬里出现脱落、鼓包后与部件碰撞,需立即停机检查,避免衬里破损进一步扩大。(三)运行后检查设备停机后,需对衬里进行检查,为下一次运行做好准备,重点检查以下内容:1.残液清理与外观复查:先将釜内残留介质安全排放并清洗干净,必要时采用与介质兼容的清洗剂(避免使用强氧化剂、强碱等损伤衬里的试剂)进行清洗,然后对衬里表面进行目视复查,重点检查运行中可能出现破损的部位,如搅拌桨对应的衬里区域、介质进出口附近的冲刷区域等,确认是否存在新的裂纹、脱落或磨损痕迹。2.衬里附着力检测:对于疑似空鼓的区域,可采用小锤轻敲的方式检测衬里与金属基层的附着力,若敲击声音沉闷,说明衬里贴合良好;若声音清脆、有回音,说明存在空鼓,需标记区域并进一步评估破损程度。此外,也可采用超声波检测仪器,通过声波传播速度差异判断衬里是否存在分层、空鼓等缺陷。3.检测:是衬里常见的微小缺陷,易导致介质渗透腐蚀金属基层,需采用仪器进行检测。常用方法为电火花检测,其原理是利用衬里的绝缘性,当电极在衬里表面移动时,若存在,电流会通过导通至金属基层,产生电火花并发出报警声,从而准确定位位置。检测时。淄博松尚复合材料有限公司提供周到的解决方案,满足客户不同的服务需要。吉林不锈钢衬四氟补偿器
淄博松尚复合材料有限公司与广大客户携手共创碧水蓝天。福建耐负压衬四氟补偿器生产厂家
该工艺通过将PTFE板材焊接成型后与釜体贴合,适用于大型化工反应釜、储罐等设备,厚度选择主要依据介质渗透性、温度波动幅度及负压工况需求,其中薄处厚度需不低于2mm以防止应力开裂。例如,处理浓硝酸、氯气等强渗透介质的反应釜,板衬厚度通常选取4mm~6mm,且焊缝处需加厚至4mm~8mm以强化防护。2.缠绕烧结PTFE:衬里厚度一般为2mm~4mm,层间熔融深度控制在20μm~30μm。该工艺通过缠绕PTFE薄膜并经高温烧结成型,衬里与釜体结合紧密,适用于高压容器、大型塔器(DN>2000mm)等设备,厚度选择主要匹配压力等级(通常≤)及抗渗透需求。3.喷涂PTFE(含静电喷涂):严格意义上属于涂层范畴,厚度较薄,通常在5μm~500μm之间,其中薄膜涂层为20μm~75μm,厚膜涂层为75μm~500μm。喷涂工艺适用于精密部件、换热器管束等,在反应釜领域多作为辅助防腐层,厚度选择依据精度要求和腐蚀强度,强腐蚀、高磨损工况下选取250μm~500μm的厚膜涂层。(二)影响衬里厚度选择的因素1.介质特性:强氧化性、小分子渗透型介质(如氯水、液化烃、DMF等)对衬里的侵蚀性更强,需选取更厚的衬里(≥3mm)以阻挡介质渗透;而低浓度酸碱、盐溶液等弱腐蚀介质。福建耐负压衬四氟补偿器生产厂家