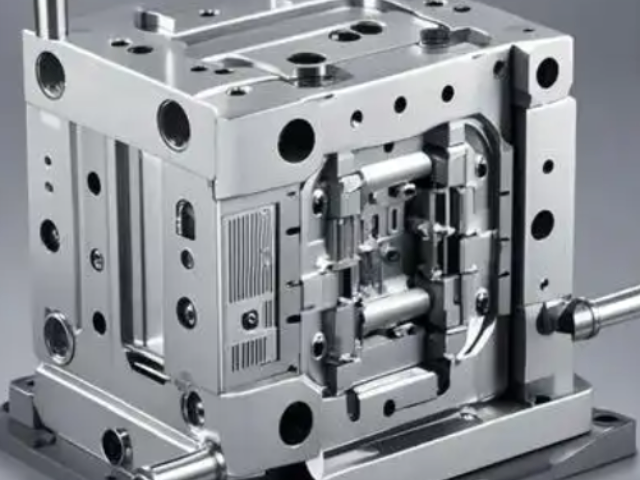
⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延长了螺杆回缩时间,降低了塑料纤维的长度,增加了注塑机的压力,因此背压应该低一些,一般不超过注塑压力的20%。注塑泡沫塑料时,背压应该比气体形成的压力高,否则螺杆会被推出料筒。有些注塑机可以将背压编程,以补偿熔化期间螺杆长度的缩减,这样会降低输入热量,令温度下降。不过由于这种变化的结果难以估计,故不易对机器作出相应的调整。表面处理(如镀铬、氮化)可延长模具寿命。常熟环保注塑模具检修
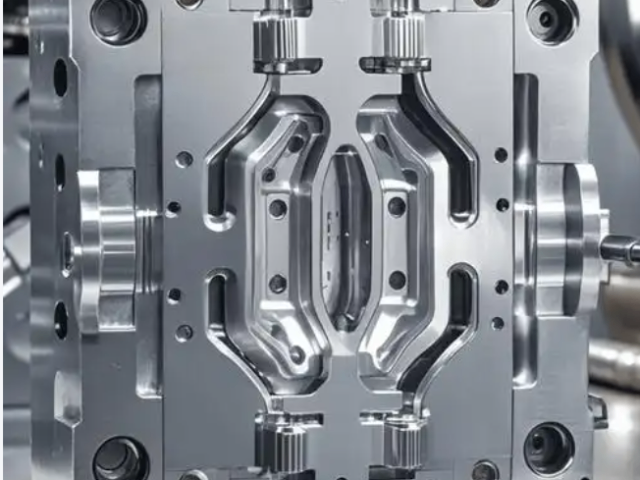
注射时间中的充模时间直接反比于充模速率,生产中充模时间一般约为3-5秒。注射时间中的保压时间就是对型腔内塑料的压力时间,在整个注射时间内所占的比例较大,一般约为20-120秒(特厚制件可高达5~10分钟)。在浇口处熔料封冻之前,保压时间的多少,对制品尺寸准确性有影响,若在以后,则无影响。保压时间也有**惠值,已知它依赖于料温,模温以及主流道和浇口的大小。如果主流道和浇口的尺寸以及工艺条件都是正常的,通常即以得出制品收缩率波动范围**小的压力值为准。姑苏区环保注塑模具销售价格模具的设计要尽量简化,以提高生产效率,降低生产成本。
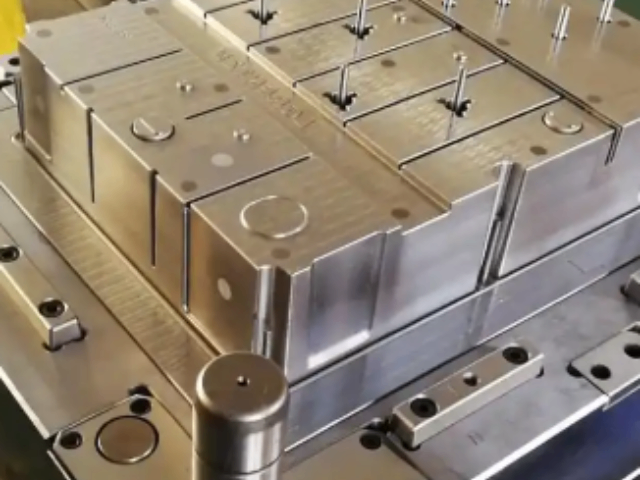
注塑成型 zhù sù chéng xíng【Injection Molding】注射成型过程大致可分为以下6个阶段 :合模、射胶、保压、冷却、开模、制品取出。上述工艺反复进行,就可批量周期性生产出制品。热固性塑料和橡胶的成型也包括同样过程,但料筒温度 较热塑性塑料的低,注射压力却较高,模具是加热的,物料注射完毕在模具中需经固化或硫化过程,然后趁热脱膜。现今加工工艺的趋势正朝着高新技术的方向发展,这些技术包括:微型注塑、高填充复合注塑、水辅注塑、混合使用各种特别注塑成型工艺、泡沫注塑、模具技术、仿真技术等。
除此之外,还有泡沫塑料成型模具、玻纤增强塑料低压成型模具等等。电火花加工用于塑料模、压铸模、锻造模的复杂型腔、窄槽、筋条和清角加工。以汽车车灯模具复杂反射筋槽加工为例,模具材料为淬硬模具钢,型腔内有数百条宽0.3mm、深8mm、要求清角的筋槽,采用高纯度石墨制作梳状组合电极,规划“粗-精”两道工序,粗加工用较大电流快速蚀除大部分材料,精加工换用全新电极并采用小电流、短脉宽参数实现侧面Ra0.4μm以下的表面光洁度和清晰的清角,通过高精度数控电火花机床和定时清理工件液过滤器进行过程控制,**终使所有筋槽尺寸一致、侧面垂直度好、清角清晰。常用电极材料包括紫铜、石墨、铜钨/银钨合金,适用于硬质合金模具或对电极损耗要求较高的精密微细加工。电火花加工还可用于在已损坏的模具型腔内“长”出金属,或通过放电去除破损部位后镶入嵌件实现修复。冷却水道:通过循环冷却水控制模具温度,加速制品固化,提高生产效率。
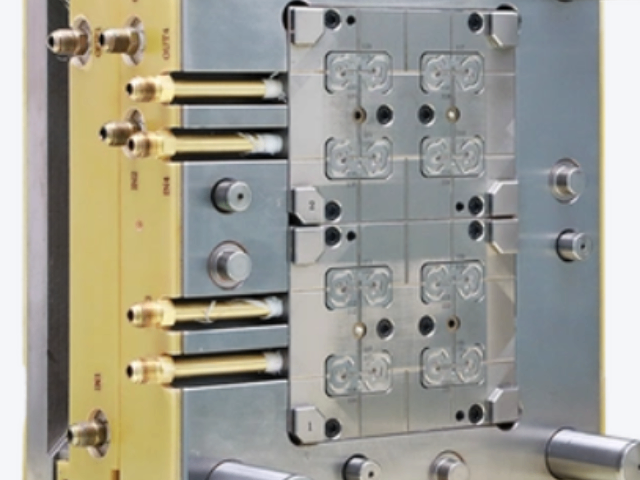
⒊模具温度:模具温度对制品的内在性能和表观质量影响很大。模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。压力控制注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。⒈塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。这种压力的大小是可以通过液压系统中的溢流阀来调整的。两者配合形成制品的完整形状,精度直接影响成品质量。高新区贸易注塑模具结构设计
型腔是塑料制品的外形部分,型芯则是内部结构的部分。两者结合形成模具的工作部分。常熟环保注塑模具检修
注塑成型又称注射模塑成型,它是一种注射兼模塑的成型方法。注塑成型方法的优点是生产速度快、效率高,操作可实现自动化,花色品种多,形状可以由简到繁,尺寸可以由大到小,而且制品尺寸精确,产品易更新换代,能成形状复杂的制件,注塑成型适用于大量生产与形状复杂产品等成型加工领域。 [1]在一定温度下,通过螺杆搅拌完全熔融的塑料材料,用高压射入模腔,经冷却固化后,得到成型品的方法。该方法适用于形状复杂部件的批量生产,是重要的加工方法之一。常熟环保注塑模具检修
正之诺智能科技(昆山)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的数码、电脑中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来正之诺智能科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前...
【详情】塑胶模是用于塑料制品成型的工艺装备 [4]。按材料可分为热塑性塑胶模具与热固性塑胶模具。按成型工艺主...
【详情】随着全球制造业向智能化、绿色化、**化转型,成型模具行业在注塑、挤出、吹塑、压铸等各类成型工艺的技术...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】电火花加工常用于塑料模、压铸模等复杂型腔、窄槽和清角的精密制造 [4]。中国模具行业已建立完整的现代...
【详情】b、 字体宽度、大小、密度、字数、位置符合菲林要求。4、 CORE面的修饰。a、 一般CORE面需省...
【详情】一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构...
【详情】一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构...
【详情】标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性...
【详情】型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】