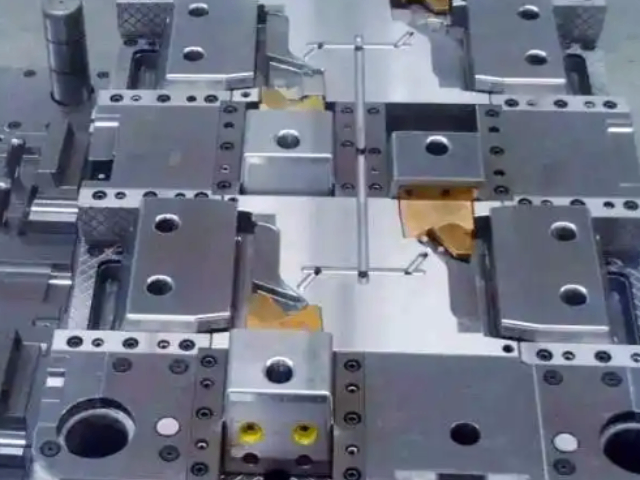
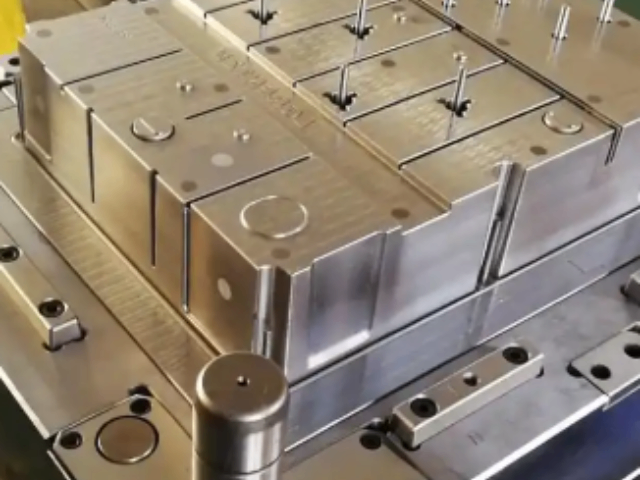
2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前模及前模镶件,用超级P20钢材(如718、M238等)。后模用一般P20钢材(如MUP、M202等),后模镶件用1050~1055钢或材质更好的钢材。4、啤PC、POM、PE等腐蚀性材料前后模及其镶件均需用420钢材(如S136、M300、M310等)。5、啤镜面模具所用钢材为420钢材(如S136、M300、M310等)。6、斜顶、摆杆表面硬度不少于HRC35,推板表面硬度不少于HRC28。7、如果客户指定应使用模具钢材时,模厂应满足客户要求。通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。相城区科技注塑模具检修
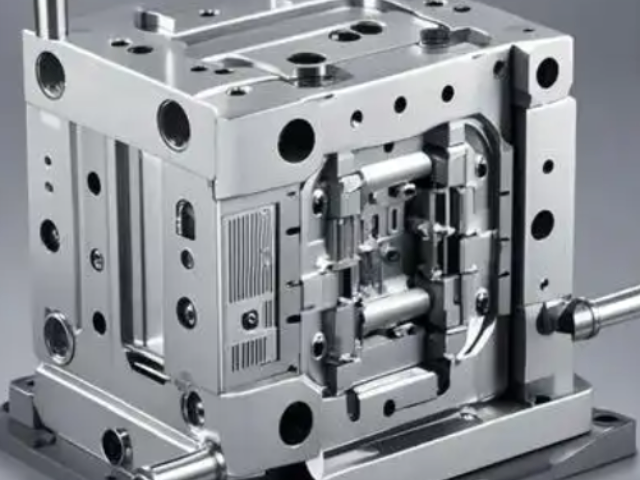
型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功能,防止化学试剂的侵蚀,为部件提供表面光滑无孔的质量,减少型模污垢。铬镍镀金已被***使用。特氟纶、硅碳化物以及工业阶层镀镍金刚石可较大地延长使用寿命。此外,新型的脱模结构设计也在不断涌现,例如通过分步顶出(先整体后内部)的多次顶料脱模结构,能有效避免产品因一次顶料受力不均而发生的变形、破裂或损坏问题,显著提高了产品脱模的良品率 [3]。相城区科技注塑模具检修后处理:清理模具,准备下一循环。
在注塑过程中,注塑机喷嘴处的压力比较高,以克服熔体全程中的流动阻力。其后,压力沿着流动长度往熔体**前端波前处逐步降低,如果模腔内部排气良好,则熔体前端***的压力就是大气压。影响熔体填充压力的因素很多,概括起来有3类:⑴材料因素,如塑料的类型、粘度等;⑵结构性因素,如浇注系统的类型、数目和位置,模具的型腔形状以及制品的厚度等;⑶成型的工艺要素。⒉注塑时间这里所说的注塑时间是指塑料熔体充满型腔所需要的时间,不包括模具开、合等辅助时间。尽管注塑时间很短,对于成型周期的影响也很小,但是注塑时间的调整对于浇口、流道和型腔的压力控制有着很大作用。合理的注塑时间有助于熔体理想填充,而且对于提高制品的表面质量以及减小尺寸公差有着非常重要的意义
二、模具应具备结构1、 模具标识:模胚外应按客户要求打上文字。模胚内按客户指定位置打上P/N号、胶件牌号,一模多腔应打上模腔号,多镶件应按设计要求打上镶件编号。2、 模具应安装合适的法兰圈,并开标准码模坑。3、 三板模应安装扣锁并加锁钉,以及应安装拉料钩及水口板,先开弹圈。4、 模具底板应开合格的顶棍孔,孔位置应符合顶出平衡要求。5、 模具顶针板应装复位弹簧,合模时,前模板应先接触回针,否则模具应先安装复位机构(有行位结构的另行要求)。6、行位结构。用于排出模具内的空气,防止气泡和缺陷的产生。
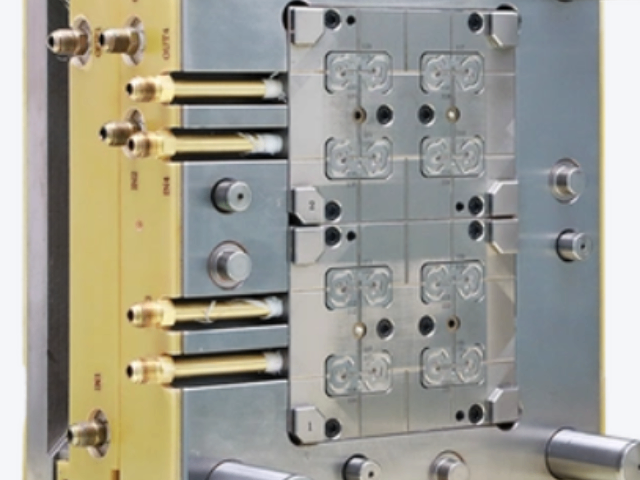
d、模具运水流道应不漏水,并在流道出入口应标有“OUT”和“IN”字样。若是多组运水流道还应加上组别号。13 电池兜等对前模产生较大包紧力部位应在对应之后模部位均匀增加勾针等。14 模具结构保证排气顺畅。15 柱位高度超过20mm应用司筒,超过25mm骨位应根据设计要求均匀增加走胶米仔。16 模具应根据强度要求均匀分布撑头,以防模具变形。17 模具型腔应力中心应尽量与模具中心一致,其型腔中心**多不超过模具中心的25%。18 外形表面有会引起缩水之对应后模柱位应增设火山口。19 分模面为单向斜面及大型深型腔等模具,分模面应设可靠的自锁装置。汽车零部件(如仪表盘、保险杠)。吴江区威力注塑模具拆装
两者配合形成制品的完整形状,精度直接影响成品质量。相城区科技注塑模具检修
⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料中心通入压缩空气,使管坯膨胀并紧贴在模具型腔壁上,冷却硬化后就成了中空制品。这种成型方法所用的模具就是中空制品吹塑成型模具。⒋真空或压缩空气成型模具:这是一个单独的阴模或阳模。将预先制成的塑料片材四周紧压在模具周边上,加热使其软化,然后在紧靠模具的一面抽真空,或在反面充压缩空气,让塑料片材紧贴在模具上;冷却定型后就得到了制品。这种成型方法的模具受力较小,要求不高,甚至可以用非金属材料制作。相城区科技注塑模具检修
正之诺智能科技(昆山)有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的数码、电脑中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,正之诺智能科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前...
【详情】塑胶模是用于塑料制品成型的工艺装备 [4]。按材料可分为热塑性塑胶模具与热固性塑胶模具。按成型工艺主...
【详情】随着全球制造业向智能化、绿色化、**化转型,成型模具行业在注塑、挤出、吹塑、压铸等各类成型工艺的技术...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】电火花加工常用于塑料模、压铸模等复杂型腔、窄槽和清角的精密制造 [4]。中国模具行业已建立完整的现代...
【详情】b、 字体宽度、大小、密度、字数、位置符合菲林要求。4、 CORE面的修饰。a、 一般CORE面需省...
【详情】一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构...
【详情】一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构...
【详情】标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性...
【详情】型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】