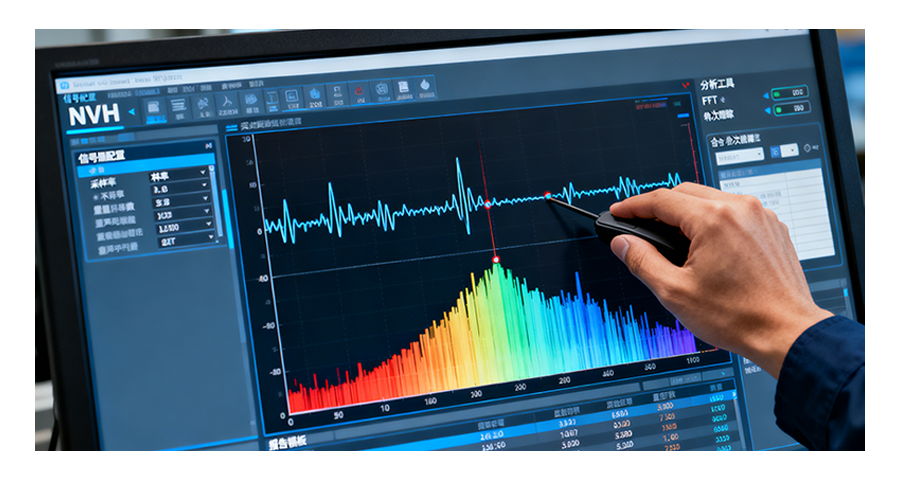
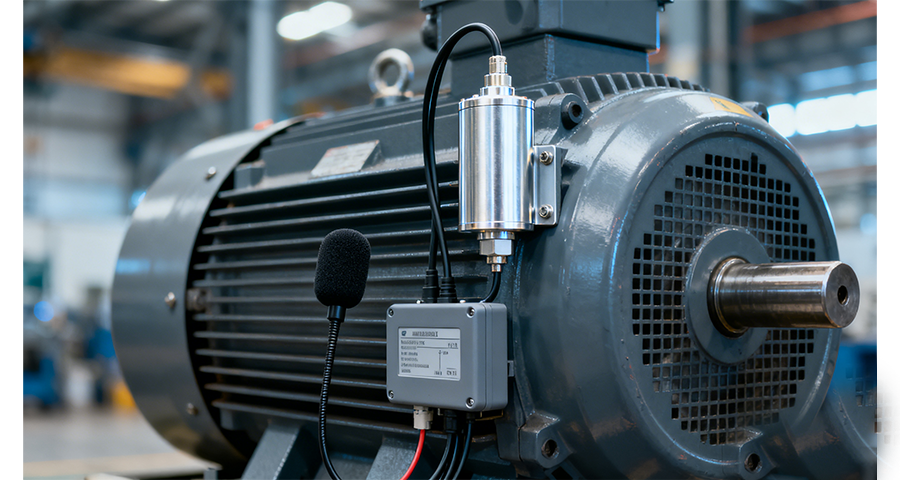
生产下线NVH测试环境控制技术,是保障测试结果准确性的基础技术,其**是通过对测试环境的噪声、振动、温度、湿度等参数的精细控制,规避外界干扰,确保测试数据能够真实反映产品的声振性能。测试工位需采用专业的隔音、隔振设计,搭建隔音屏障,减少生产车间冲压、焊接、装配等环节的噪声干扰,将环境噪声控制在35dB以下;地面采用隔振材料铺设,避免地面共振传递至测试设备与被测产品,影响振动测试数据。同时,将测试环境温度控制在15-35℃,湿度控制在40%-60%,避免温度、湿度变化影响传感器精度与产品部件性能,进而导致测试结果失真。此外,测试工位需划分专属区域,避免人员走动、设备运行等人为干扰,确保测试过程的稳定性,为生产下线NVH测试提供可靠的环境保障,确保测试结果的准确性与一致性。生产下线NVH测试系统必须具备较高的稳定性和准确性。上海减速机生产下线NVH测试振动

怠速工况下的NVH测试是生产下线检测中的重要项目之一,主要针对发动机怠速运转时车辆的振动和噪声水平进行评估。发动机怠速时的振动若传递到车身,会导致方向盘、座椅等部位出现明显抖动,同时产生令人不适的噪声,影响驾乘舒适性。测试时,工作人员会将加速度传感器安装在发动机缸体、车身地板、方向盘等关键部位,麦克风则布置在驾驶室内驾驶员耳部位置。通过采集不同怠速转速下的振动加速度和噪声声压级数据,与设计阈值进行对比。常见的怠速NVH问题包括发动机支架松动、正时系统异常、气缸燃烧不均匀等,一旦发现数据超标,需及时对相关部件进行检查与调整,确保怠速状态下车辆的平稳与安静。上海减速机生产下线NVH测试振动生产下线 NVH 测试区域需做好声学隔音处理,避免外界环境噪声干扰检测数据的准确性。
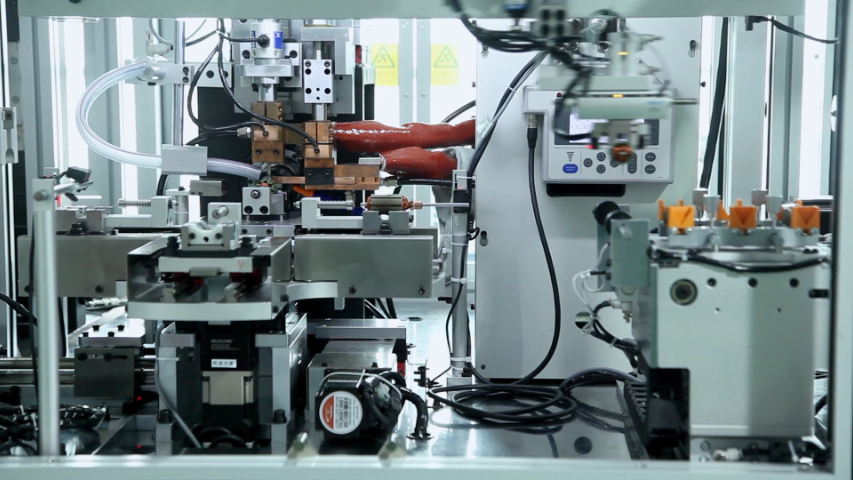
生产下线NVH测试台架可以测试空载工况,更通过高灵敏度动态加载电机,在测试台架上模拟整车起步、爬坡、能量回收等各种真实行驶阻力工况。通过对全负载变化过程中的扭矩、脉冲与多通道声振幅值进行连续记录,盈蓓德艾法星NVH下线质量检测系统为每一台出厂的电驱动总成建立起NVH声学“数字身份证”。这些包含详细的大数据档案,与产品序列号进行深度绑定,为出厂品质提供了铁证,更能在后续的车辆全生命周期售后维保中,提供原始、具对比价值的出厂数据镜像。
生产下线NVH测试是整车出厂前的关键质量管控环节,**目的是检测车辆噪声(Noise)、振动(Vibration)与声振粗糙度(Harshness)是否符合出厂标准,及时排查生产装配过程中出现的隐性问题,保障车辆驾乘舒适性与可靠性。测试需在**下线检测工位开展,严格遵循既定测试流程,确保每一辆出厂车辆的NVH性能达标。测试前需完成设备调试、车辆状态检查,确认测试环境符合要求——环境噪声需控制在规定阈值内,地面平整无杂物,避免外界干扰影响测试结果。测试时,工作人员将测试传感器精细安装在车辆指定位置,通过专业测试软件采集数据,重点监测怠速、低速行驶等基础工况下的噪声与振动参数,对比标准阈值判断车辆是否合格,不合格车辆需退回返修,直至测试达标后方可出厂。生产下线测试流程已实现自动化执行,单次检测时长控制在分钟级,不影响生产线节拍。

在数字化智能制造的质量防线中,生产下线NVH测试正从简单的“超差拦截”向“制造工艺溯源”深度演进。以新能源驱动总成中的差速器为例,行星齿轮与半轴齿轮的微观装配纹理和垫片厚度偏差,会在特定负荷下诱发特殊的声振印记。下线测试台架通过在二十秒的极短节拍内模拟整车滑行与急加速工况,同步采集高频加速度与电机扭矩波动。生产下线NVH测试系统利用高精度阶次跟踪算法,将测得的动态振动能量投影至角度域,准确解耦出差速器行星轮的啮合阶次。通过将这些特征数据实时上传至工业物联网平台,分析模块能自动比对上游数控机床的刀具磨损曲线,一旦发现阶次幅值呈现统计学均值漂移,便能逆向定位出加工中心装配偏心的工艺隐患,实现了从产线端到加工端的质量闭环。ESC液压调节器的生产下线NVH测试是模拟制动建压工况并拦截异响件的质量检测工序。上海减速机生产下线NVH测试振动
生产下线NVH测试是产品装配后立即进行的噪声振动质量验收测试。上海减速机生产下线NVH测试振动
量产车型生产下线NVH测试的一致性管控至关重要,需确保每一辆车辆的NVH性能保持稳定,避免出现批次性质量问题。管控过程中,需建立标准化的测试流程,统一测试设备、测试工况、标准阈值,确保测试结果的可比性。同时,定期对测试设备进行校准,对测试人员进行专业培训,规范操作流程,减少人为误差。此外,需对测试数据进行统计分析,跟踪不同批次车辆的NVH测试结果,若出现数据波动过大、不合格率上升等情况,需及时排查生产装配环节的问题,优化装配工艺,确保量产车辆NVH性能的一致性。上海减速机生产下线NVH测试振动