生产下线NVH测试与整车质量管控密切相关,是整车质量管控体系的重要组成部分。NVH性能不*影响车辆驾乘舒适性,还能反映车辆**部件的装配质量与可靠性,通过下线NVH测试,可及时排查生产装配过程中出现的隐性问题,避免不合格车辆流入市场,提升产品口碑。同时,测试数据可反馈至生产环节,为装配工艺优化、零部件质量提升提供数据支撑,推动整车质量的持续改进。此外,NVH测试结果还可作为车辆质量评价的重要指标,助力企业提升产品竞争力。生产下线 NVH 测试可通过频谱分析技术,区分电磁噪音、机械噪音等不同类型的 NVH 源头。杭州自动化生产下线NVH测试异响
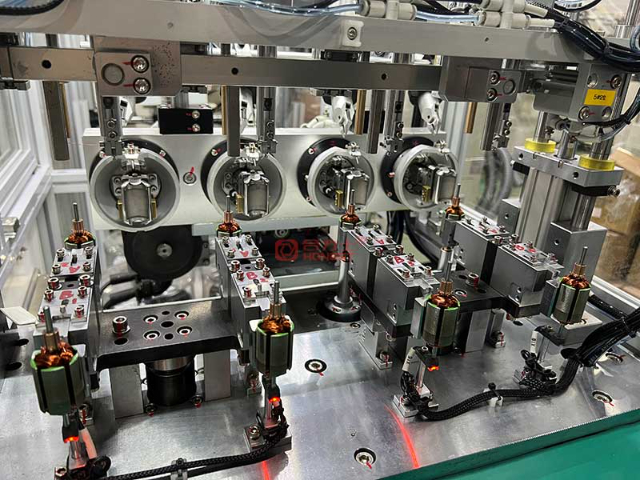
新能源汽车的生产下线NVH测试与传统燃油车相比,具有其独特性和侧重点。新能源汽车(尤其是纯电动汽车)没有发动机这一主要噪声和振动源,但其电机、电池、电控系统及传动系统的NVH问题更为突出。例如,电机运转时产生的高频噪声、电池包振动传递、减速器齿轮啮合噪声等,都是新能源汽车下线NVH测试的重点关注对象。测试时,除了常规的振动噪声采集外,还会针对电机控制器的电磁噪声、电池冷却系统的风扇噪声等进行专项检测。此外,新能源汽车的NVH测试标准也需根据其动力系统特点进行调整,如对电机转速变化过程中的噪声频率分布进行严格限制,以确保新能源汽车在行驶过程中具有更优的静谧性和舒适性,突出其相较于传统燃油车的驾乘体验优势。宁波生产下线NVH测试检测生产下线 NVH 测试的报告需详细记录测试时间、设备编号、各项指标数值及判定结果,便于追溯。

生产下线NVH测试环境控制技术,是保障测试结果准确性的基础技术,其**是通过对测试环境的噪声、振动、温度、湿度等参数的精细控制,规避外界干扰,确保测试数据能够真实反映产品的声振性能。测试工位需采用专业的隔音、隔振设计,搭建隔音屏障,减少生产车间冲压、焊接、装配等环节的噪声干扰,将环境噪声控制在35dB以下;地面采用隔振材料铺设,避免地面共振传递至测试设备与被测产品,影响振动测试数据。同时,将测试环境温度控制在15-35℃,湿度控制在40%-60%,避免温度、湿度变化影响传感器精度与产品部件性能,进而导致测试结果失真。此外,测试工位需划分专属区域,避免人员走动、设备运行等人为干扰,确保测试过程的稳定性,为生产下线NVH测试提供可靠的环境保障,确保测试结果的准确性与一致性。
不同车型(轿车、SUV、新能源汽车)的生产下线NVH测试存在一定差异,需结合车型特点调整测试重点与标准。轿车侧重车内舒适性,重点检测怠速、低速行驶时的车内噪声与振动,严格控制噪声分贝值;SUV因车身尺寸较大、重心较高,需重点检测底盘悬挂系统的振动与轮胎噪声,确保行驶稳定性;新能源汽车(纯电动、混动)无发动机噪声,重点检测电机噪声、电池系统振动及电子设备噪声,同时关注电机不同转速下的噪声传递情况。测试时,需根据车型特性制定针对性的测试方案,调整传感器安装位置与测试参数,确保测试结果贴合车型实际使用场景。 智能化设备的应用大幅提升了生产下线 NVH 测试的效率,单台车辆检测耗时缩短近一半。
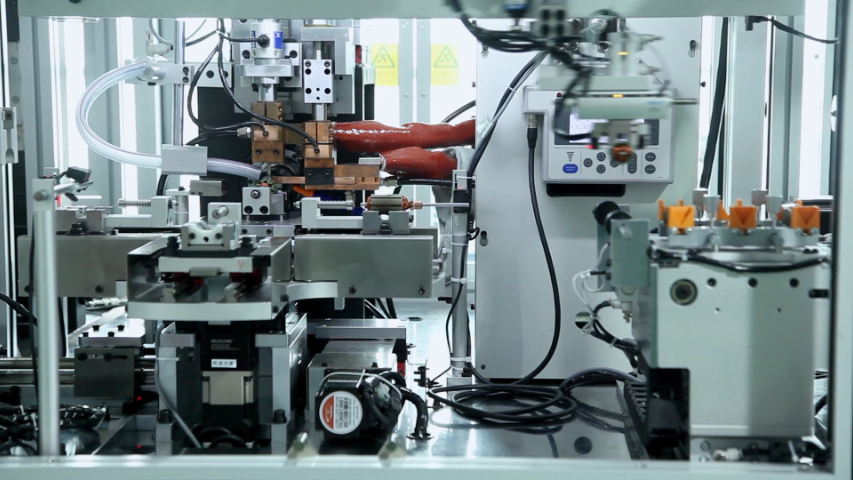
生产下线NVH测试技术是整车及零部件量产过程中,保障产品声振性能一致性、排查隐性质量缺陷的**技术手段,其**逻辑是通过标准化的测试流程、高精度的检测设备,实时采集车辆或零部件在模拟实际使用工况下的噪声(Noise)、振动(Vibration)与声振粗糙度(Harshness)数据,与预设标准阈值对比,实现对产品质量的快速判定与闭环管控。不同于研发阶段的NVH性能优化测试,下线测试技术更侧重高效性、实用性与一致性,需在短时间内完成单台产品的***检测,满足量产节拍需求,同时精细识别生产装配过程中出现的偶发缺陷,如零部件装配偏差、连接松动、部件性能不达标等。该技术广泛应用于整车、发动机、底盘、电子电器等各类汽车产品的下线检测,是汽车产业质量管控体系中不可或缺的重要组成部分,直接决定了产品的驾乘舒适性与市场竞争力。生产下线 NVH 测试不合格的电机需返回返修线,待故障排除后重新进行检测验证。嘉兴控制器生产下线NVH测试
技术团队会定期复盘生产下线 NVH 测试的历史数据,梳理高频出现的异常问题并优化生产工艺。杭州自动化生产下线NVH测试异响
低速行驶工况NVH测试主要针对车辆起步、低速匀速(10-30km/h)行驶时的噪声与振动进行检测,重点排查底盘系统、传动系统的装配缺陷。测试时,车辆沿测试工位预设路线匀速行驶,工作人员通过车载测试设备实时采集数据,同时观察车辆行驶状态,重点监测轮胎噪声、传动轴振动、悬挂系统异响等情况。轮胎噪声过大可能是胎压异常、轮胎装配偏差或轮胎表面缺陷导致;传动轴振动则可能与传动轴动平衡不佳、万向节装配松动有关。测试过程中,若发现异常噪声或振动,需立即停止测试,对相关部件进行检查,确保问题整改后重新测试,直至符合出厂标准。杭州自动化生产下线NVH测试异响








