MES系统的一个前沿特点是能够构建车间物理实体的数字化双胞胎,它不*是数据的被动记录者,更是过程的动态映射。其特点在于,通过集成来自设备、传感器和操作流程的实时数据,在虚拟空间中创建一个与物理车间同步运行、高度仿真的数字模型。这一特点带来的**性优势是实现了生产的虚拟调试与工艺优化。在新产品导入或产线改造时,可以在数字双胞胎上进行***的仿真测试,验证生产流程的可行性与机器人轨迹的合理性,提前发现并解决潜在的干涉和瓶颈,从而将现场调试时间和成本降至比较低。同时,管理者可以在虚拟环境中模拟不同的生产方案,如调整排产顺序或工艺参数,预测其对产能和质量的影响,从而在投入实际生产前就确定比较好策略,极大地降低了试错成本和决策风险。云端部署+本地部署双向可选,MES系统兼顾数据安全与使用便捷性,查看生产状态。生产MES软件
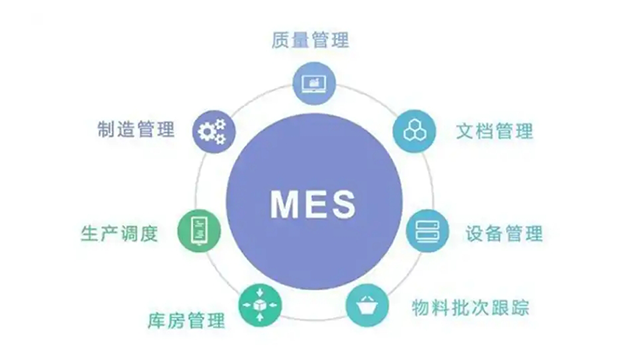
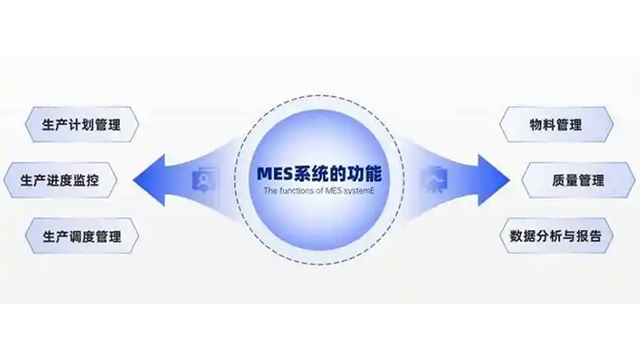
数据采集功能作为MES的“感官系统”,能够通过自动(如PLC、传感器、条码扫描)或手动方式,高效收集生产过程中的数量、工时、物料消耗、设备参数等海量数据。此外,质量管理模块通过统计过程控制(SPC)、缺陷记录与分析等手段,在生产过程中而非**终检验时发现并纠正质量问题;产品跟踪与追溯则能记录从原材料批次到成品序列号的全流程数据,形成完整的谱系,在出现质量问题时能实现分钟级的原因定位与召回。这些模块协同工作,共同将传统模糊的生产“黑箱”转变为透明、有序、可控的现代化车间。如何挑选MES报表实现生产计划智能排程、任务自动分配,优化生产资源配置,减少设备闲置、人员浪费,释放生产产能。
现代MES系统的一个***特点是其内嵌的规则引擎与自动化响应机制。系统允许管理者预先设定一系列业务规则和触发条件,当生产数据满足这些条件时,MES能够自动执行预设的操作,无需人工干预。这一特点带来的**优势是将员工从重复性、低价值的监控与决策中解放出来,并极大提升响应速度。例如,规则可以设定为:当某台设备的连续运行时间达到维护阈值时,系统自动为其创建预防性维护工单并通知维修部门;当在制品库存水平超过安全上限时,系统自动预警并暂停前道工序的投料;当检测到关键质量参数偏离标准时,系统可自动锁定当前生产批次并通知质量工程师。这种基于规则的自动化,不*减少了人为错误和决策延迟,更使整个制造系统具备了初步的“自主反应”能力,向着智能化运营迈出关键一步。
MES系统的一个基础性特点是实现车间作业的***无纸化与强制标准化。传统生产中依赖纸质图纸、工艺卡片、交接单和报表的模式,不*效率低下,且极易出错、难以追溯。MES的特点在于,它将所有生产指令、工艺参数、SOP(标准作业程序)和物料清单都数字化,并直接推送到每个工位的终端屏幕上。操作员必须严格按照屏幕指引执行操作,系统会记录每一步的确认信息。这一特点带来的**优势是操作的***规范性与信息的完整可追溯性。它彻底杜绝了因使用错误图纸版本或凭经验操作导致的质量事故,确保了产品制造过程的高度一致性。同时,所有操作记录,包括操作人、时间、内容和结果,都形成完整的电子档案,为后续的质量分析、责任界定和流程优化提供了不可篡改的数据基石。MES系统实现全生命周期管理,实时监控运行状态、预警故障,提醒定期保养,延长设寿命,降低运维成本。
MES的成功实施不**是一个IT项目,更是一场管理变革。首先,需要明确的业务目标和需求分析,避免为了技术而技术。其次,必须获得高层领导的坚定支持与推动。第三,要选择与自身生产工艺相匹配的成熟软件和具有丰富经验的实施伙伴。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。通过整合信息流,驱动智能制造,提升整体运营效益。上海生产MES平台
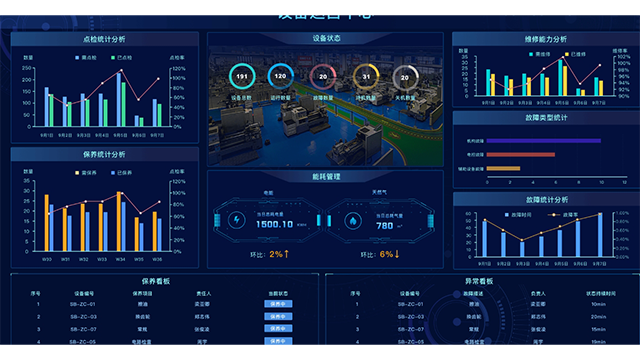
MES与设备集成,进行实时监控,及时维护与效能分析。生产MES软件
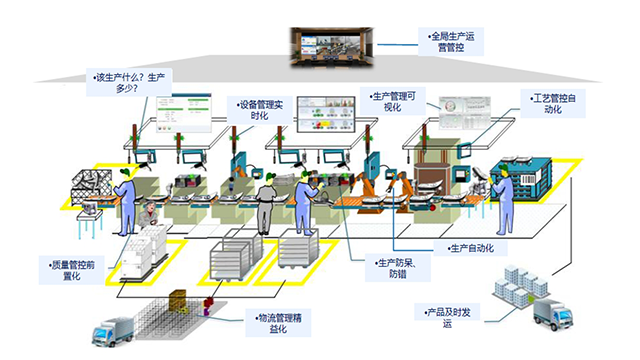
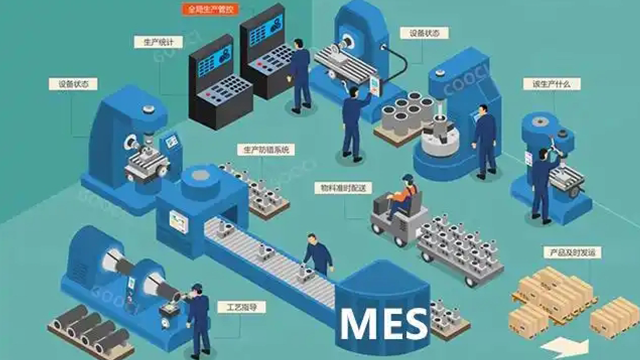
MES通过连接现场的PLC、传感器、条码扫描器等设备,自动、实时地采集大量生产数据,如设备状态、产量、合格率、停机时间等。这些数据被汇聚到系统中,通过电子看板、PC端或移动端,以图表、动画等形式动态展示整个车间的实时运作状况。管理者无需亲临现场,即可一目了然地掌握“哪些设备在运行、生产进度如何、是否存在瓶颈工序”。这种透明化打破了生产过程的“黑箱”,让管理决策从依赖经验转向基于数据。这种透明化打破了生产过程的“黑箱”,让管理决策从依赖经验转向基于数据。
生产MES软件