生产下线NVH测试数据采集与分析技术,是实现产品质量精细判定的**支撑,其**在于通过高精度采集设备与科学的分析方法,将声振信号转化为可量化、可分析的数据,为质量判定与缺陷诊断提供依据。数据采集环节,采用高灵敏度噪声传感器、振动加速度传感器,同步采集不同工况下的声压级、振动加速度、频率谱等关键参数,采集频率覆盖20Hz-20kHz,确保捕捉到所有关键声振信号,同时通过抗干扰技术,规避生产车间噪声、地面振动等外界干扰,保障数据真实性。数据分析环节,采用频谱分析、时域分析、阶次分析等多种方法,对采集到的数据进行整理、筛选与解读,通过对比预设的标准阈值、历史数据,判断产品是否合格;对于不合格数据,通过频谱特征分析,精细定位缺陷类型与位置,如发动机噪声超标可能对应排气泄漏,轮胎噪声异常可能对应胎压问题,为返修工作提供精细指导,实现质量管控的精细化。当生产下线 NVH 测试结果超出阈值时,检测工位会立即标记车辆,启动专项复检流程。宁波电机和动力总成生产下线NVH测试提供商
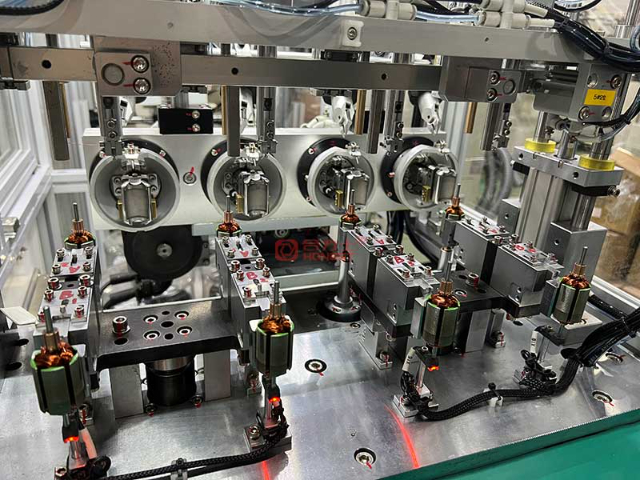
车内噪声NVH测试聚焦于驾乘人员实际感受,重点检测车内不同位置的噪声水平,确保车内噪声符合舒适性标准。测试时,将噪声传感器分别放置在驾驶位、副驾驶位及后排座椅耳旁位置,车辆处于怠速、低速行驶等典型工况,采集车内噪声数据,重点监测发动机噪声、风噪声、轮胎噪声在车内的传递情况。车内噪声超标会严重影响驾乘舒适性,常见原因包括车门密封胶条装配不严、车窗玻璃安装偏差、车内内饰件松动等。测试完成后,若车内噪声超出标准阈值,需对密封部件、内饰件等进行检查返修,确保车内噪声控制在合理范围内。宁波电驱生产下线NVH测试振动每次生产下线 NVH 测试的完整数据都会归档留存,为后续工艺优化提供可靠的参考依据。
怠速工况下的生产下线NVH测试技术,是针对车辆或发动机怠速运转状态下的声振性能检测技术,也是下线测试中**基础、****的测试环节之一。该技术的**要点的是通过精细布置噪声与振动传感器,采集发动机怠速(通常为800-1000r/min)时的振动频率、噪声频谱及声压级数据,重点监测发动机缸体、车身地板、驾驶位耳旁等关键位置的声振参数。测试过程中,采用高精度振动加速度传感器固定在发动机悬置、缸体等部位,捕捉发动机燃烧、机械运转产生的振动信号;噪声传感器则布置在驾驶舱内及发动机舱,采集结构辐射噪声与空气传播噪声。通过专业数据采集与分析系统,对采集到的信号进行滤波、频谱分析,对比预设的标准阈值,判断是否存在振动过大、噪声超标等问题,精细定位发动机悬置装配偏差、缸体不平衡、排气系统泄漏等隐性缺陷,为返修工作提供明确依据,确保怠速工况下的驾乘舒适性。
极端工况下的生产下线NVH测试主要针对车辆在特殊工况下的噪声与振动表现进行检测,确保车辆在复杂使用场景下仍能保持良好的NVH性能。极端工况包括发动机高转速、车辆急加速、急制动等,测试时,通过测试软件控制车辆进入相应工况,采集噪声与振动数据,重点监测**部件的稳定性与噪声、振动传递情况。例如,急加速工况下,重点检测发动机噪声、传动轴振动是否异常;急制动工况下,关注制动系统噪声与车身振动。通过极端工况测试,排查车辆在极限使用状态下的潜在问题,进一步提升车辆的可靠性与舒适性。生产下线 NVH 测试的报告需详细记录测试时间、设备编号、各项指标数值及判定结果,便于追溯。
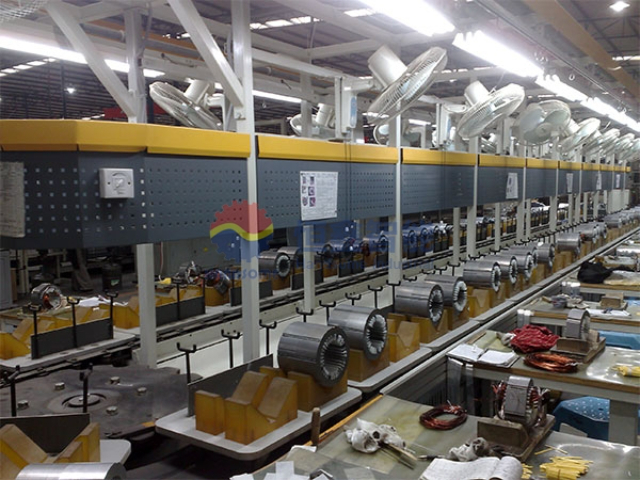
生产下线NVH测试流程的优化的**是提升测试效率与准确性,同时降低测试成本。优化过程中,可引入自动化测试设备,实现传感器自动安装、数据自动采集与分析,减少人为操作,提升测试效率;结合大数据技术,对测试数据进行汇总分析,挖掘数据背后的规律,提前预判生产装配环节可能出现的问题,优化装配工艺。此外,可简化测试流程,在确保测试质量的前提下,合并部分测试工况,缩短测试时间,同时建立测试数据共享机制,实现测试数据与返修数据、生产数据的联动,提升整体质量管控效率。智能化生产下线 NVH 测试系统能自动生成检测报告,标注超标项并支持不合格品追溯。无锡交直流生产下线NVH测试方案
生产下线 NVH 测试过程中,需实时监测电机转速、扭矩与 NVH 数据的关联性,排查异常波动。宁波电机和动力总成生产下线NVH测试提供商
生产下线NVH测试的合规性要求是企业生产的基本准则,需严格遵循国家及行业相关标准,确保测试工作合法合规、测试结果真实有效。企业需建立完善的测试管理制度,明确测试流程、测试标准、责任分工,确保每一辆车辆的测试过程都有记录可追溯。同时,需定期接受行业监管部门的检查,及时整改测试过程中存在的问题,确保测试工作符合合规要求。此外,企业还可结合自身产品特点,制定高于行业标准的企业内部测试标准,进一步提升产品质量,增强市场竞争力。宁波电机和动力总成生产下线NVH测试提供商









