生产下线NVH测试的流程设计需兼顾高效性与准确性,通常分为预处理、数据采集、分析判断及后续处理四个阶段。预处理阶段主要对测试车辆进行状态检查,包括轮胎气压、油量、车辆静置时间等,确保测试条件的一致性。数据采集阶段则借助专业设备,如加速度传感器、麦克风阵列、数据采集仪等,在特定测试工况下(如怠速、不同转速行驶、急加速减速等)获取振动和噪声信号。分析判断阶段通过**软件对采集到的数据进行处理,与预设的标准数据库进行对比,判断车辆NVH性能是否合格。后续处理阶段针对不合格车辆,由技术人员进行故障诊断与维修,维修后需再次进行NVH测试,直至数据达标,形成完整的质量闭环。生产下线 NVH 测试可快速识别电机轴承磨损、电磁不平衡、转子偏心等潜在装配缺陷。南京控制器生产下线NVH测试台架
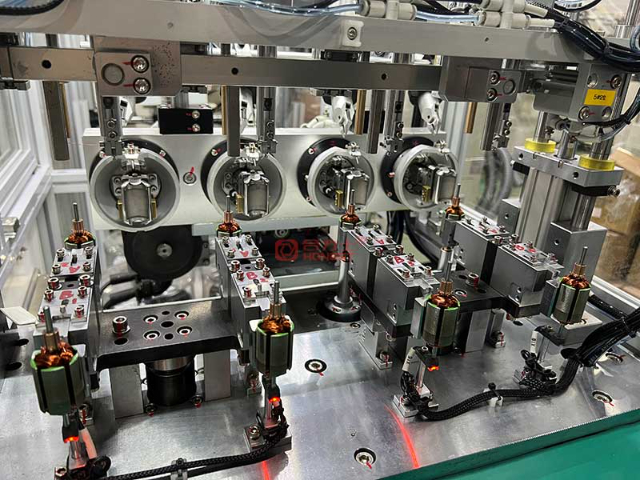
生产下线NVH测试是汽车整车量产出厂前的关键质量管控环节,**作用是通过科学检测手段,对车辆的噪声、振动及声振粗糙度进行***校验,精细拦截因零部件装配偏差、工艺执行不到位、零部件质量瑕疵等引发的声学与振动问题,从源头保障整车驾乘舒适性与声学品质。该测试环节衔接总装产线末端与车辆出厂环节,需严格匹配生产节拍,在高效检测的同时,确保每台下线车辆都符合企业内控标准及国家相关声学、振动规范,是车企实现量产车辆质量一致性的重要保障,也是提升用户驾乘体验、树立品牌质量口碑的基础环节,同时为后续车辆质量追溯与工艺优化提供精细的数据支撑。杭州总成生产下线NVH测试台架生产下线 NVH 测试的报告需详细记录测试时间、设备编号、各项指标数值及判定结果,便于追溯。
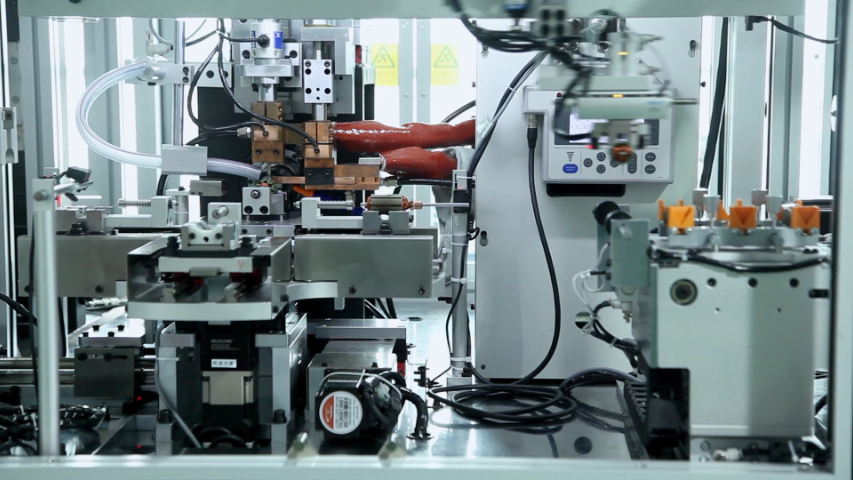
生产下线NVH测试流程的优化的**是提升测试效率与准确性,同时降低测试成本。优化过程中,可引入自动化测试设备,实现传感器自动安装、数据自动采集与分析,减少人为操作,提升测试效率;结合大数据技术,对测试数据进行汇总分析,挖掘数据背后的规律,提前预判生产装配环节可能出现的问题,优化装配工艺。此外,可简化测试流程,在确保测试质量的前提下,合并部分测试工况,缩短测试时间,同时建立测试数据共享机制,实现测试数据与返修数据、生产数据的联动,提升整体质量管控效率。
极端工况下的生产下线NVH测试主要针对车辆在特殊工况下的噪声与振动表现进行检测,确保车辆在复杂使用场景下仍能保持良好的NVH性能。极端工况包括发动机高转速、车辆急加速、急制动等,测试时,通过测试软件控制车辆进入相应工况,采集噪声与振动数据,重点监测**部件的稳定性与噪声、振动传递情况。例如,急加速工况下,重点检测发动机噪声、传动轴振动是否异常;急制动工况下,关注制动系统噪声与车身振动。通过极端工况测试,排查车辆在极限使用状态下的潜在问题,进一步提升车辆的可靠性与舒适性。生产下线 NVH 测试会采集发动机、底盘等部件的振动数据,结合噪声频谱分析判断工况是否正常。
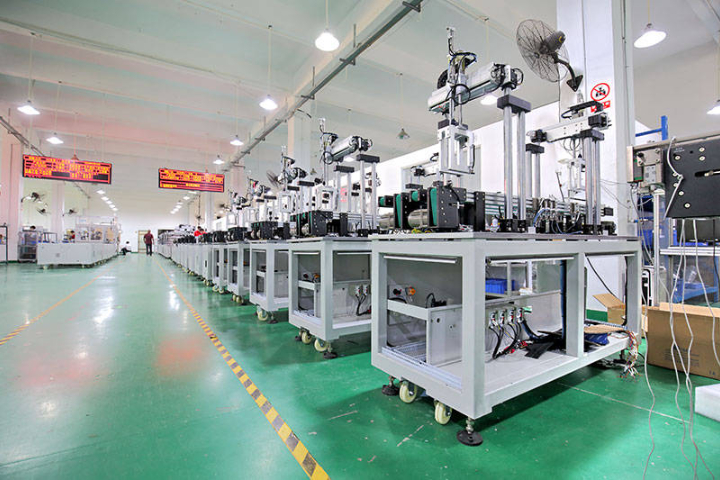
随着汽车行业的不断发展,生产下线NVH测试正朝着智能化、精细化方向升级。传统人工测试方式逐渐被自动化、智能化测试设备取代,通过机器人自动安装传感器、AI算法自动分析测试数据,不*提升了测试效率与准确性,还降低了人为误差。同时,测试标准不断细化,针对不同车型、不同使用场景制定更精细的测试指标,进一步提升车辆NVH性能的一致性与舒适性。此外,新能源汽车的普及也推动了NVH测试技术的创新,针对电机、电池等新能源部件的测试方法不断优化,满足新能源汽车的质量管控需求。为保障检测精度,生产下线 NVH 测试区域需进行专业的声学隔音处理,减少外界环境噪声的干扰。宁波EOL生产下线NVH测试标准
采用多通道数据采集技术的生产下线 NVH 测试,可同时捕获电机定子、转子、端盖等多部位振动信号。南京控制器生产下线NVH测试台架
生产下线 NVH 测试的可靠性离不开标准体系的支撑,这些标准从测试环境、设备要求、方法流程到评价指标,构建起完整的质量控制框架。国际层面,ISO 362 标准规定了车辆噪声测试的基本方法和程序,ISO 10816 系列则专注于机械振动的测量与评估,为不同类型产品提供了可比的测试基准。行业规范如 SAE J1470 则更细致地覆盖了振动测试设备选择、测试条件控制等实操细节,确保测试结果的科学性和一致性。自动化与集成能力是生产线测试的特殊要求。现代测试系统必须能与生产执行系统(MES)实时通信,实现测试程序自动调用、结果自动上传、不良品自动拦截的闭环管理。研华与盈蓓德的联合方案支持这种深度集成,其开发的对比报告工具可一键生成不同批次产品的质量对比分析,帮助工程师快速发现工艺波动。这种端到端的自动化能力,使 NVH 测试从孤立的质量检测环节,转变为智能制造体系的有机组成部分。南京控制器生产下线NVH测试台架









