生产下线NVH测试的前期准备工作是保障测试准确性的前提,需兼顾设备、车辆与环境三大**要素。设备方面,需提前校准噪声传感器、振动加速度传感器、数据采集仪等**设备,确保设备精度符合测试标准,避免因设备误差导致测试结果失真。车辆方面,需确保测试车辆处于正常工作状态,发动机、变速箱、底盘等**部件装配到位,胎压、油液液位符合规范,关闭车辆上所有可能产生干扰的电子设备,如音响、空调等。环境方面,测试工位需远离生产车间的冲压、焊接等噪声源,地面采用防滑、防振动设计,避免地面共振影响测试数据。同时,工作人员需穿戴专业防护装备,熟悉测试流程与操作规范,提前检查测试软件的参数设置,确保测试工作有序高效开展。生产下线NVH测试在生产线末端工位开展,快速筛查整车装配或部件缺陷导致的 NVH 异常。无锡电控生产下线NVH测试标准
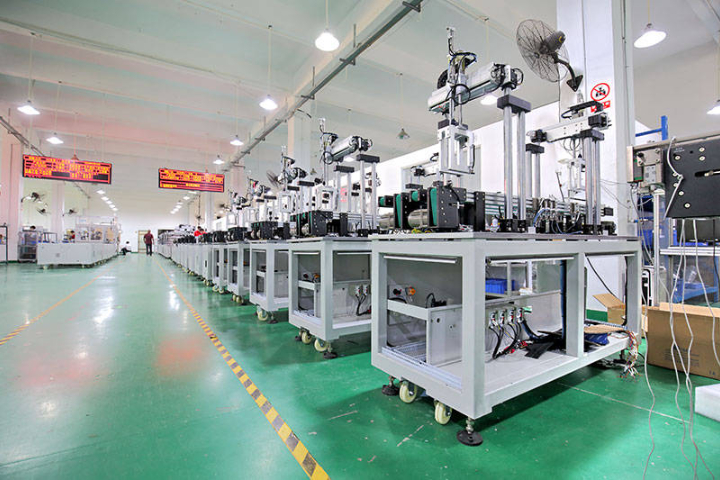
车内噪声NVH测试聚焦于驾乘人员实际感受,重点检测车内不同位置的噪声水平,确保车内噪声符合舒适性标准。测试时,将噪声传感器分别放置在驾驶位、副驾驶位及后排座椅耳旁位置,车辆处于怠速、低速行驶等典型工况,采集车内噪声数据,重点监测发动机噪声、风噪声、轮胎噪声在车内的传递情况。车内噪声超标会严重影响驾乘舒适性,常见原因包括车门密封胶条装配不严、车窗玻璃安装偏差、车内内饰件松动等。测试完成后,若车内噪声超出标准阈值,需对密封部件、内饰件等进行检查返修,确保车内噪声控制在合理范围内。南京电驱动生产下线NVH测试振动智能化设备的应用大幅提升了生产下线 NVH 测试的效率,单台车辆检测耗时缩短近一半。
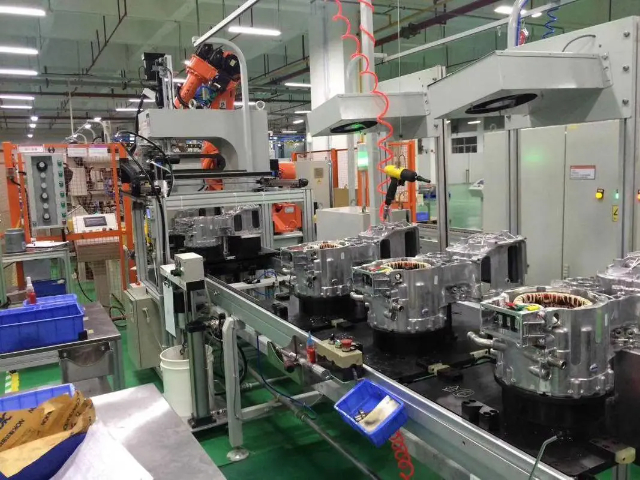
汽车零部件生产下线NVH测试技术,是针对发动机、底盘、电子电器等**零部件的专项测试技术,其**是结合零部件的功能特性,制定针对性的测试方案,确保零部件的声振性能符合整车装配要求。不同于整车NVH测试,零部件下线测试更聚焦单一部件的声振性能,如发动机缸体的振动测试、变速箱的噪声测试、电机的NVH测试等。测试时,根据零部件类型,采用**测试工装固定零部件,模拟其实际工作工况,如发动机缸体模拟怠速运转、变速箱模拟不同挡位传动、电机模拟不同转速运转,通过高精度传感器采集声振数据,对比标准阈值判断是否合格。该技术能够精细排查零部件生产加工、装配过程中出现的缺陷,如缸体不平衡、变速箱齿轮磨损、电机转子偏心等,确保每一件零部件的声振性能达标,为整车NVH性能稳定奠定基础,同时实现零部件质量的精细化管控。
生产下线 NVH 测试已形成 "检测 - 分析 - 改进" 的闭环体系,成为工艺优化的重要依据。某减速器厂商流程显示,新车型投产初期需通过多批次样机测试制定阶次总和、尖峰保持等评价标准;量产阶段则通过检测台自学习功能动态更新阈值。当连续出现特定频率振动超标时,工程师可追溯装配数据,定位如轴承预紧力不足等工艺问题。测试数据还会反馈至研发端,例如通过分析 1000 台量产车的声学指纹,优化车身隔音材料布局,使某新能源车型 80km/h 车内噪声降至 56.2 分贝。生产下线 NVH 测试涵盖怠速、加速等多工况检测,验证车辆行驶状态下的 NVH 表现。

生产下线NVH测试所产生的量化数据,不*是车辆出厂合格判定的**依据,更是车企优化生产工艺、提升产品质量的重要数据支撑。通过对大量下线测试数据的统计分析,车企可精细定位NVH缺陷的高发部位、常见类型及产生原因,将相关问题反馈至前端的零部件采购、总装装配等环节,实现工艺优化与质量闭环管理。例如,若测试数据显示某批次车辆存在车门异响问题,可追溯至车门装配工艺,及时调整装配流程、优化零部件匹配精度,从源头减少同类缺陷的产生,持续提升整车NVH性能的一致性与稳定性。新能源车型的生产下线 NVH 测试重点关注电机运行时的噪声特性,与传统燃油车检测侧重点不同。发动机生产下线NVH测试台架
电机生产下线 NVH 测试需在消声室中进行,避免环境噪音对检测结果的干扰。无锡电控生产下线NVH测试标准
量产车型生产下线NVH测试的一致性管控至关重要,需确保每一辆车辆的NVH性能保持稳定,避免出现批次性质量问题。管控过程中,需建立标准化的测试流程,统一测试设备、测试工况、标准阈值,确保测试结果的可比性。同时,定期对测试设备进行校准,对测试人员进行专业培训,规范操作流程,减少人为误差。此外,需对测试数据进行统计分析,跟踪不同批次车辆的NVH测试结果,若出现数据波动过大、不合格率上升等情况,需及时排查生产装配环节的问题,优化装配工艺,确保量产车辆NVH性能的一致性。无锡电控生产下线NVH测试标准








