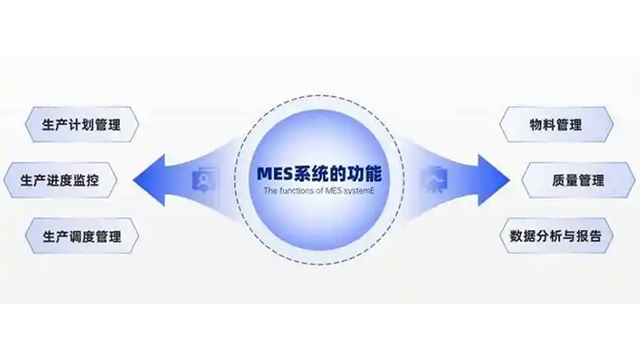
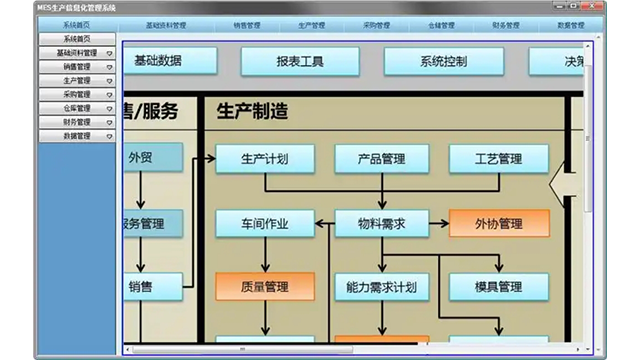
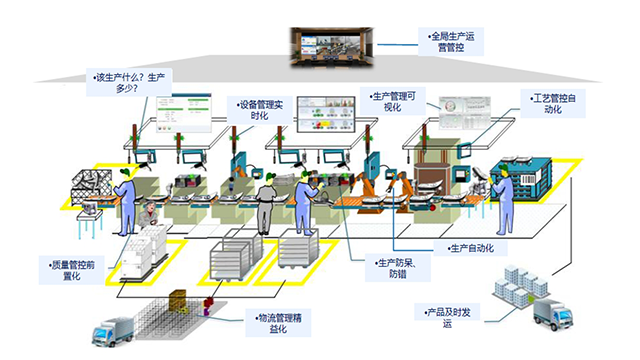
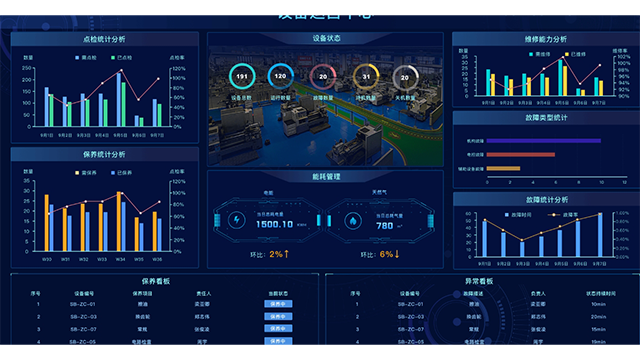
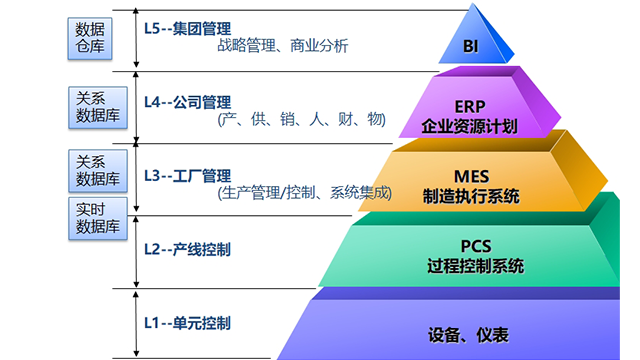
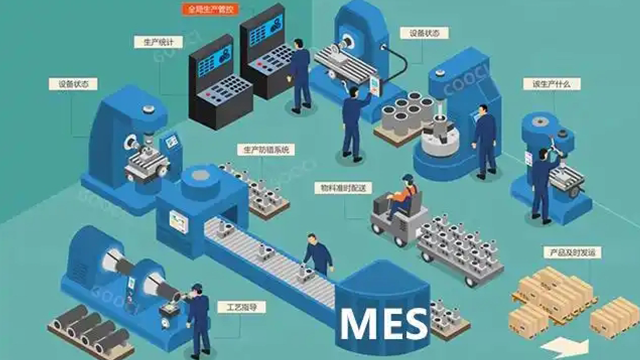
我们提供的MES系统是一个高度集成的一体化平台,其功能模块深度覆盖制造运营的各个环节。在生产调度方面,系统能够基于订单、产能和物料状况进行高级排产,生成比较好的作业计划并下发至工位。在过程管理中,系统通过工序管控、SOP电子化、防错防呆机制,确保每一道工序都按标准执行。在物料管理上,实现从原料批次、车间领料到成品序列号的全程追溯,支持先进先出(FIFO)和齐套发料。在质量管理环节,集成SPC统计过程控制,实时监控关键质量参数,实现异常自动报警与闭环处理。在设备管理方面,系统对接设备数据,实现状态监控、预防性维护和绩效分析。此外,人员绩效、能源管理、数据看板等功能一应俱全。我们不*销售模块,更注重各模块间的数据流与业务流协同,为客户构建端到端的数字化生产管理体系。实时监控设备OEE指标,优化维护策略与资源配置。江苏升级MES数据
MES系统的一个前沿特点是能够构建车间物理实体的数字化双胞胎,它不*是数据的被动记录者,更是过程的动态映射。其特点在于,通过集成来自设备、传感器和操作流程的实时数据,在虚拟空间中创建一个与物理车间同步运行、高度仿真的数字模型。这一特点带来的**性优势是实现了生产的虚拟调试与工艺优化。在新产品导入或产线改造时,可以在数字双胞胎上进行***的仿真测试,验证生产流程的可行性与机器人轨迹的合理性,提前发现并解决潜在的干涉和瓶颈,从而将现场调试时间和成本降至比较低。同时,管理者可以在虚拟环境中模拟不同的生产方案,如调整排产顺序或工艺参数,预测其对产能和质量的影响,从而在投入实际生产前就确定比较好策略,极大地降低了试错成本和决策风险。部署MES减少人工数据录入错误率90%以上。
自动化MES系统是一个强大的数据引擎,它将生产过程中产生的海量数据转化为有价值的洞察,驱动持续改善与绩效优化。系统能够自动计算和分析一系列关键绩效指标(KPI),如整体设备效率(OEE)、计划达成率、一次合格率(FPY)、平均故障间隔时间(MTBF)等。例如,通过对OEE的深度拆解,管理者可以清晰地看到设备的时间开动率、性能开动率和合格品率的具体损失在何处,从而有针对性地进行改善,是解决设备频繁短暂停机,还是优化换模流程,或是提升操作技能。这些基于数据的分析,避免了传统管理中凭经验、拍脑袋的决策模式。MES提供的不*是结果性数据,更是过程性数据,它帮助企业管理层从宏观和微观两个层面理解生产效能,识别瓶颈,优化工艺流程,并为企业长期的战略投资和智能化升级提供坚实的数据依据。
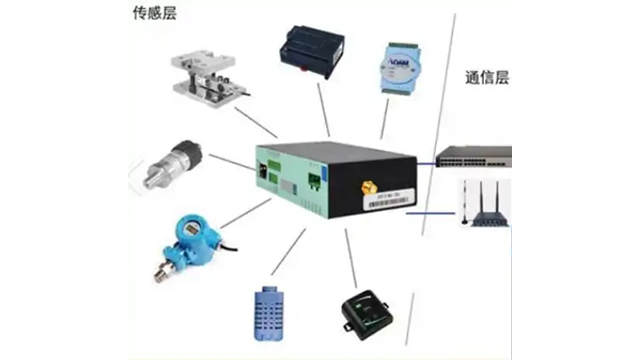
随着工业4.0和智能制造的推进,MES系统正与工业物联网、大数据、云计算等新技术深度融合,演化成为更智能、更自适应的制造运营管理平台。传统的MES主要依赖于人工录入和条码扫描,而IIoT技术使得MES能够通过***的传感器网络,自动、高频次地采集更精细的数据,如设备的振动、温度、电流等参数。这使得预测性维护成为可能,MES系统可以基于设备实时数据模型预测潜在的故障,并在故障发生前安排维护,避免非计划停机。同时,结合大数据分析,MES能够处理更复杂的历史与实时数据,发现人眼难以察觉的工艺参数与产品质量之间的隐性关联,从而优化生产工艺,实现质量预测。此时的MES,不再**是一个执行和记录系统,而是演进为一个能够自主学习、分析、预测并辅助决策的“智能大脑”,驱动生产过程向着自感知、自决策、自执行的高度自动化与智能化方向迈进。推动IT与OT深度融合,助力企业构建智能工厂数字基础。
首要挑战是流程梳理与标准化,许多企业的现有生产流程模糊且依赖个人经验,而MES要求将流程固化到系统中。若不在实施前进行彻底的流程优化和标准化,只会让MES固化落后的流程,效果大打折扣。其次,数据质量是生命线,“垃圾进,垃圾出”,如果采集的基础数据(如物料编码、设备状态)不准确、不及时,那么基于这些数据的所有分析和决策都将失去意义。第三,人员抗拒是常见的软性挑战,车间员工可能因改变工作习惯、担心被系统监控或技能跟不上而产生抵触情绪。对此,企业必须进行充分的变革管理,通过培训让员工理解系统价值,并将其作为提升效率的工具而非监视手段。***,持续运维与优化常被忽视,MES上线不是终点而是起点。系统需要专门的团队进行维护,并根据业务变化和数据分析的洞察持续优化应用场景。因此,MES的成功需要企业比较高管理层的坚定支持、业务部门的深度参与、以及一个既懂技术又懂业务的复合型项目团队,才能确保这场深刻的变革平稳落地并持续创造价值。实施MES能提升生产效率、缩短制造周期并减少在制品库存。部署MES
在流程工业(如制药)中实现配方管理和合规审计。江苏升级MES数据
MES系统的***价值在于它将海量、零散的生产数据转化为有价值的信息与知识,赋能企业进行数据驱动的科学决策与持续优化。系统自动收集的生产周期时间、设备综合效率、产品合格率、人员绩效等数据,被自动汇总并生成多维度、可视化的统计分析报表和管理看板。管理者可以基于这些真实、客观的数据,洞察生产瓶颈、分析质量波动根源、评估团队效率,从而做出诸如设备更新换代、工艺参数优化、生产布局调整等更具科学依据的决策。此外,通过对历史数据的深度挖掘与分析,MES系统能够支持企业进行持续改进活动,例如通过趋势预测实现预测性维护,避免非计划性停机;通过根本原因分析,长久性地消除重复发生的质量问题。MES作为连接管理层与控制层的信息桥梁,是企业实现数字化车间、迈向智能制造不可或缺的基石,为企业的长期竞争力提供了坚实的数据引擎。江苏升级MES数据