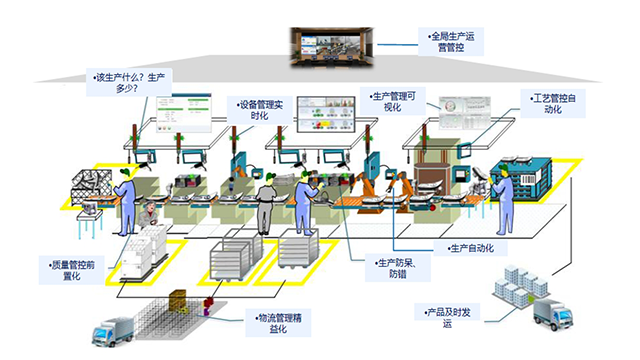
实施MES系统能为制造企业带来***且多方面的效益。首先,它极大地提升了生产透明度,管理者可以实时洞察车间正在发生的每一件事,从“黑箱作业”变为“透明化管理”。其次,它通过精细化的调度和过程控制,减少了设备停机、物料短缺等等待时间,直接提高生产效率和设备利用率。在质量控制方面,MES实现了从事后检测向事中控制和事前预防的转变,有效降低不良品率,减少质量成本。此外,通过无纸化操作和精细的物料追溯,企业能够降低生产成本,并满足行业在产品追溯方面的法规要求,一旦出现问题可快速定位和召回。提供全流程质量追溯功能,快速定位问题源头。如何MES价格对比
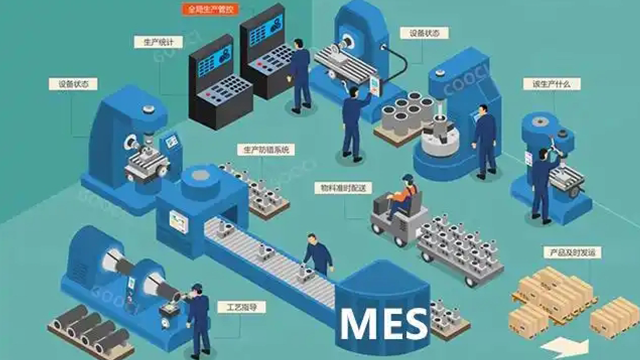
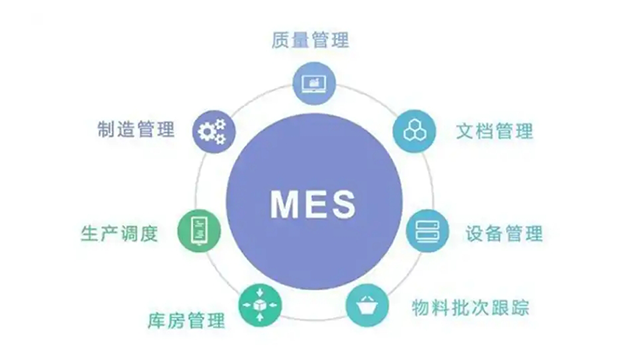
尽管MES效益***,但其成功实施仍面临诸多挑战,包括前期投资巨大、与现有老旧系统和设备集成的复杂性、业务流程重组带来的阻力以及需要专业人才进行运维等。因此,企业需要清晰的战略规划和分步实施的路线图。展望未来,MES正朝着云化、微服务化发展,以降低部署成本和提升系统弹性;低代码/无代码平台让业务人员也能参与应用开发,提升灵活性;同时,与AI的深度结合将催生更多高级分析应用,而移动化和增强现实技术的集成,也将为车间操作人员提供更直观、便捷的交互体验。浙江如何MES报表模块化设计支持按需扩展资源管理、文档控制等功能。
MES系统在质量管理上的高级特点是构建了一个从检测到根因分析再到工艺修正的闭环系统。它不**是在生产末端发现缺陷,更是将质量信息反馈到源头进行预防。其特点在于,当在线检测设备或操作员发现质量异常时,MES会立即记录并触发不合格品处理流程,同时自动关联该产品所经历的所有工序、参数、设备和物料信息。通过内置的分析工具,系统能快速定位导致缺陷的根本原因。这一特点带来的**优势是形成了驱动质量持续改进的“飞轮效应”。一旦根因被确认,如某个设备参数漂移或特定批次物料问题,修正措施(如调整工艺规程或锁定问题物料)可以被立即执行并固化到MES系统中,防止同类问题再次发生。这使得质量管理从一个被动的“救火”行为,转变为一个主动的、自我完善的良性循环。
随着工业4.0和智能制造的推进,MES正在与新技术深度融合,向制造运营管理平台(MOM)演进。云计算技术使得云MES成为可能,降低了中小企业的实施门槛。与工业物联网(IIoT)平台集成,能够采集和处理更海量、更高频的设备数据。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。集成MRP、PLM等系统,实现跨部门数据互通。
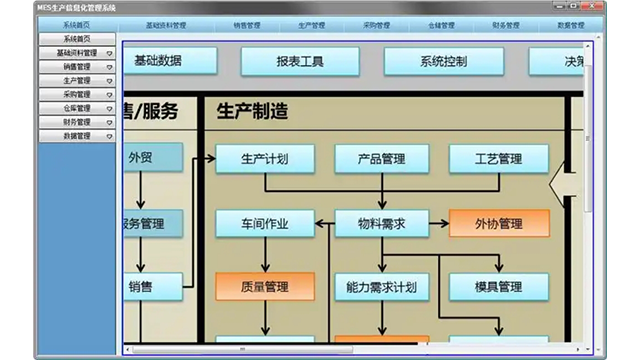
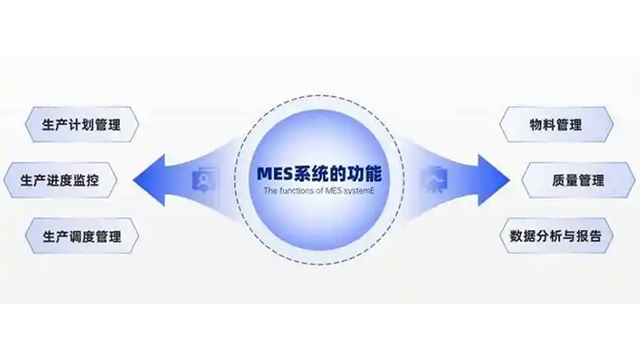
MES系统不**是被动地记录信息,更具备主动指挥与控制生产过程的强大能力,这一特点使其成为车间运行的“大脑”。其特点体现在,它能够将ERP的宏观生产计划分解为详细的、可执行的工单,并精细下达到每条生产线、每台设备乃至每个操作工位。更重要的是,MES具备动态调度的特点,能够根据实时反馈的生产进度、设备突发故障、紧急插单或物料短缺等情况,自动或辅助人工进行生产排序的调整。这一特点带来的**优势是***提升生产的柔性与效率。它使生产线能够灵活应对多变的市场需求与内部异常,确保生产资源(设备、人力)始终处于高效利用状态,比较大限度地减少停机等待时间,从而保证订单能够按时、高效地交付,在激烈的市场竞争中赢得先机。
支持二次开发满足不同行业个性化管理需求。如何MES价格对比
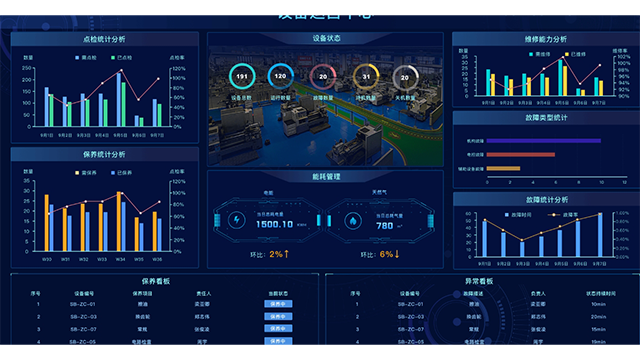
自动化MES系统是一个强大的数据引擎,它将生产过程中产生的海量数据转化为有价值的洞察,驱动持续改善与绩效优化。系统能够自动计算和分析一系列关键绩效指标(KPI),如整体设备效率(OEE)、计划达成率、一次合格率(FPY)、平均故障间隔时间(MTBF)等。例如,通过对OEE的深度拆解,管理者可以清晰地看到设备的时间开动率、性能开动率和合格品率的具体损失在何处,从而有针对性地进行改善,是解决设备频繁短暂停机,还是优化换模流程,或是提升操作技能。这些基于数据的分析,避免了传统管理中凭经验、拍脑袋的决策模式。MES提供的不*是结果性数据,更是过程性数据,它帮助企业管理层从宏观和微观两个层面理解生产效能,识别瓶颈,优化工艺流程,并为企业长期的战略投资和智能化升级提供坚实的数据依据。如何MES价格对比