首要挑战是流程梳理与标准化,许多企业的现有生产流程模糊且依赖个人经验,而MES要求将流程固化到系统中。若不在实施前进行彻底的流程优化和标准化,只会让MES固化落后的流程,效果大打折扣。其次,数据质量是生命线,“垃圾进,垃圾出”,如果采集的基础数据(如物料编码、设备状态)不准确、不及时,那么基于这些数据的所有分析和决策都将失去意义。第三,人员抗拒是常见的软性挑战,车间员工可能因改变工作习惯、担心被系统监控或技能跟不上而产生抵触情绪。对此,企业必须进行充分的变革管理,通过培训让员工理解系统价值,并将其作为提升效率的工具而非监视手段。***,持续运维与优化常被忽视,MES上线不是终点而是起点。系统需要专门的团队进行维护,并根据业务变化和数据分析的洞察持续优化应用场景。因此,MES的成功需要企业比较高管理层的坚定支持、业务部门的深度参与、以及一个既懂技术又懂业务的复合型项目团队,才能确保这场深刻的变革平稳落地并持续创造价值。支持多品种小批量柔性生产模式,提升市场响应速度。集成MES模块
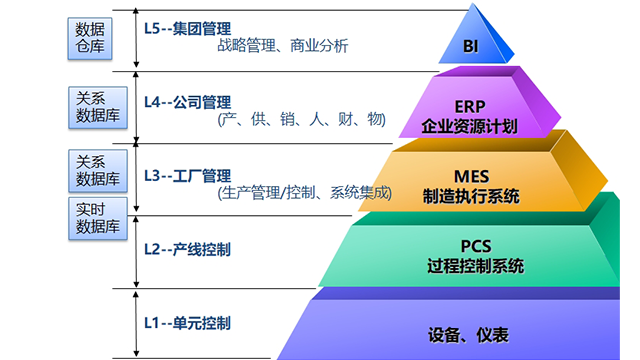
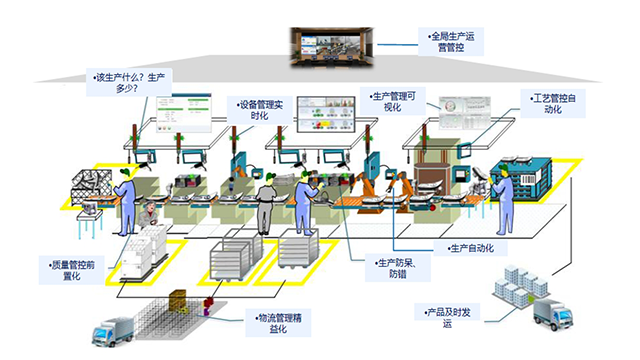
制造执行系统(MES)在企业的信息化架构中扮演着承上启下的关键角色,是打通计划层与控制层之间信息壁垒的“神经中枢”。在自动化工厂中,上层的企业资源计划(ERP)系统下达了“生产什么”的宏观指令,而底层的自动化设备和传感器则产生了“如何生产”的实时数据。MES恰恰填补了二者之间的空白,负责“如何执行”这一**环节。它接收ERP的生产订单,并将其分解为详细的、可操作的工单、指令和配方,然后精细地下达至对应的生产线、设备或工作站。同时,它又从自动化设备、AGV、机械臂以及质检仪器中,实时采集人员、机器、物料、方法和环境等全要素数据。通过这种双向的贯通,MES将一个原本静态的生产计划,转变为一个动态的、可视的、可精细管控的数字化执行流程,彻底消除了计划与生产现场之间的“黑箱”状态优化MES平台物料管理模块实现库存预警与先进先出原则控制。
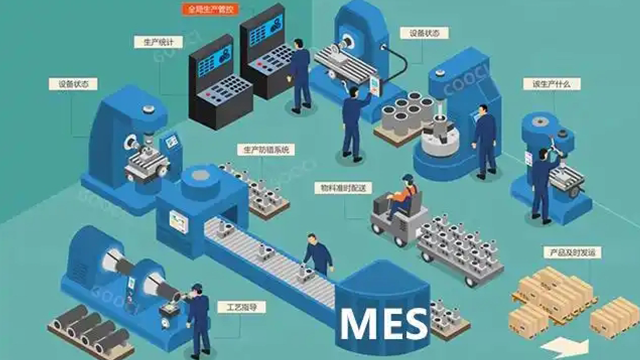
MES,全称为制造执行系统,是位于上层企业资源计划系统与底层工业控制系统之间,面向车间层的管理信息系统。它在整个制造企业的信息化架构中扮演着“承上启下”的关键角色。具体而言,MES从ERP系统接收生产计划,并将其转化为详细的、可操作的制造指令,下发给生产设备;同时,它实时采集车间底层设备、人员、物料、方法等各个环节的数据,进行处理与分析后,将车间的实时状态、进度、质量、消耗等信息反馈给ERP系统,为管理者提供决策支持。因此,MES有效地填补了计划层与控制层之间的信息鸿沟,是实现生产活动与管理信息无缝集成的“桥梁”。
MES系统在质量管理上的高级特点是构建了一个从检测到根因分析再到工艺修正的闭环系统。它不**是在生产末端发现缺陷,更是将质量信息反馈到源头进行预防。其特点在于,当在线检测设备或操作员发现质量异常时,MES会立即记录并触发不合格品处理流程,同时自动关联该产品所经历的所有工序、参数、设备和物料信息。通过内置的分析工具,系统能快速定位导致缺陷的根本原因。这一特点带来的**优势是形成了驱动质量持续改进的“飞轮效应”。一旦根因被确认,如某个设备参数漂移或特定批次物料问题,修正措施(如调整工艺规程或锁定问题物料)可以被立即执行并固化到MES系统中,防止同类问题再次发生。这使得质量管理从一个被动的“救火”行为,转变为一个主动的、自我完善的良性循环。通过移动端看板实时同步生产进度,增强协同效率。
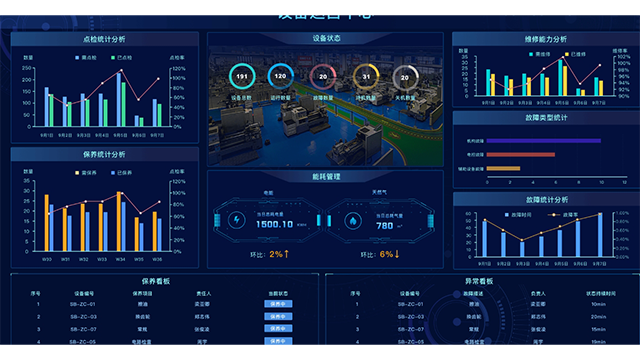
MES系统的一个前沿特点是能够构建车间物理实体的数字化双胞胎,它不*是数据的被动记录者,更是过程的动态映射。其特点在于,通过集成来自设备、传感器和操作流程的实时数据,在虚拟空间中创建一个与物理车间同步运行、高度仿真的数字模型。这一特点带来的**性优势是实现了生产的虚拟调试与工艺优化。在新产品导入或产线改造时,可以在数字双胞胎上进行***的仿真测试,验证生产流程的可行性与机器人轨迹的合理性,提前发现并解决潜在的干涉和瓶颈,从而将现场调试时间和成本降至比较低。同时,管理者可以在虚拟环境中模拟不同的生产方案,如调整排产顺序或工艺参数,预测其对产能和质量的影响,从而在投入实际生产前就确定比较好策略,极大地降低了试错成本和决策风险。内置预警机制对关键质量指标异常实时报警。部署MES定制
集成视觉检测系统提升质检自动化率。集成MES模块
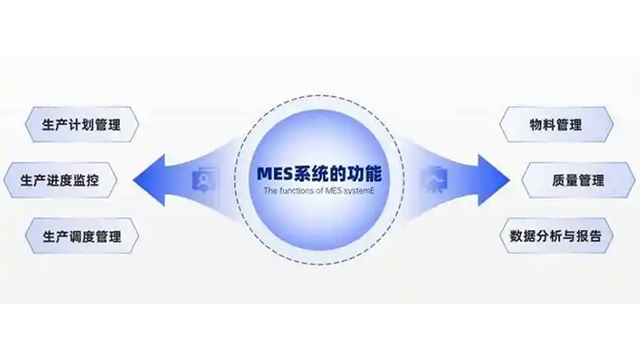
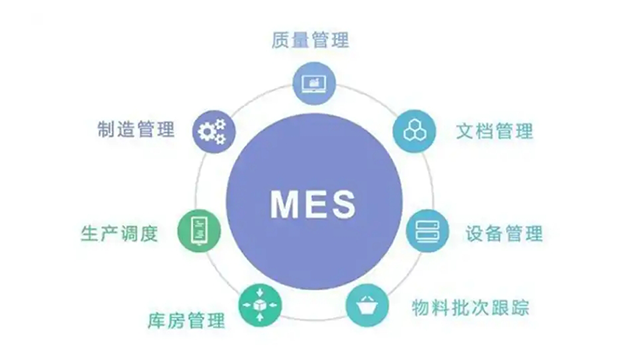
数据采集功能作为MES的“感官系统”,能够通过自动(如PLC、传感器、条码扫描)或手动方式,高效收集生产过程中的数量、工时、物料消耗、设备参数等海量数据。此外,质量管理模块通过统计过程控制(SPC)、缺陷记录与分析等手段,在生产过程中而非**终检验时发现并纠正质量问题;产品跟踪与追溯则能记录从原材料批次到成品序列号的全流程数据,形成完整的谱系,在出现质量问题时能实现分钟级的原因定位与召回。这些模块协同工作,共同将传统模糊的生产“黑箱”转变为透明、有序、可控的现代化车间。集成MES模块