上海盈蓓德智能科技开发的全自动 NVH 测试岛,通过无线传感网络与机械臂协同实现全流程无人化。测试岛集成 12 路 BLE 无线振动传感器,机械臂以 ±0.4mm 重复精度完成传感器装夹,同步采集动力总成振动、噪声及温度信号。系统采用边缘计算预处理数据,将传输量压缩 60%,确保在 1.8 分钟内完成从扫码识别到合格判定的全流程,完美适配年产 30 万台的产线节拍需求,已在大众、上海电气等企业实现规模化应用。针对电机、减速器、逆变器一体化的电驱系统,下线测试采用多物理场耦合检测策略。通过�通过宽频带传感器(20Hz-20kHz)同步采集电磁噪声与齿轮啮合振动,结合 FFT 分析识别 48 阶电磁力波与 29 阶齿轮阶次异常。某新能源车企应用该方案时,通过对比仿真基准模型(误差 ±3dB),成功拦截因定子模态共振导致的 9000r/min 高频啸叫问题,不良品率降低 72%。生产下线的 SUV 在 NVH 测试中表现优异,怠速状态下噪音值低至 42 分贝,远超行业平均水平。无锡电机和动力总成生产下线NVH测试技术
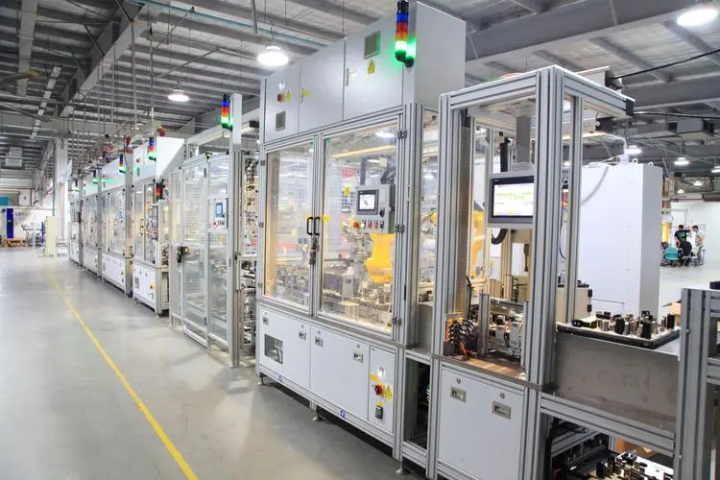
在 2025 年某新能源汽车工厂的总装车间,一台电驱总成正通过自动化测试台架。四个 IEPE 加速度传感器紧贴电机壳体,实时捕捉着微米级的振动信号;隔壁工位,声级计正以 24 位精度记录着怠速状态下的车内声压变化。这不是研发实验室的精密测试,而是每台产品出厂前必须经历的生产下线 NVH 检测流程。从传统燃油车到智能电动车,噪声(Noise)、振动(Vibration)和声振粗糙度(Harshness)已成为衡量产品品质的**指标,而生产下线 NVH 测试则是保障用户体验的***一道质量关卡。
上海电机和动力总成生产下线NVH测试集成测试过程中,若发现某辆车的 NVH 指标超出允许范围,会立即将其标记为待检修车辆,由技术人员排查具体原因。
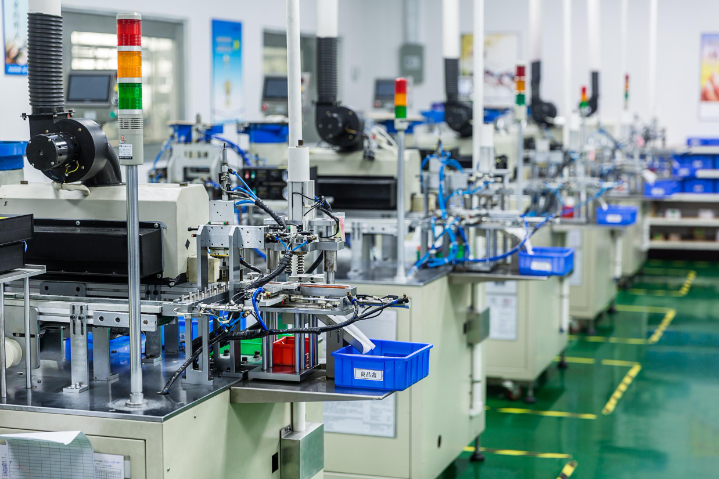
生产下线测试的**价值在于拦截隐性缺陷。传统的视觉 inspection 和性能参数测试难以发现齿轮啮合不良、轴承游隙异常等微观问题,而这些缺陷往往会在用户使用一段时间后演变为明显的噪声或振动故障。通过将主观评估结果与下线测试大数据结合,现代系统不*能识别 "有异响" 的不合格品,更能通过长期数据统计发现齿轮加工等环节的质量趋势变化,实现从被动检测到主动预防的转变。特斯拉焕新版 Model Y 的 NVH 优化就印证了这一点 —— 通过对密封条、隔音材料的改进及悬架调校,结合下线测试验证,**终实现了低频噪声的***降低。
生产下线 NVH 测试的前期准备工作是确保测试准确性的基础,需从设备、车辆、环境三方面进行系统性排查。在设备检查环节,传感器的校准是**步骤,需使用符合 ISO 16063 标准的振动校准台,对加速度传感器进行灵敏度校准,频率覆盖 20-2000Hz 范围,确保误差控制在 ±2% 以内;麦克风则需通过声级校准器(如 1kHz 94dB 标准声源)进行声压级校准,避免因传感器漂移导致数据失真。数据采集仪需完成自检流程,检查 16 通道同步采样功能是否正常,采样率设置是否匹配车型要求 —— 传统燃油车通常采用 51.2kHz 采样率,而新能源汽车因电机高频噪声特性,需提升至 102.4kHz。车辆状态调整同样关键,需将油量控制在 30%-70% 区间,避免油箱晃动产生额外噪声;胎压严格按照厂商规定值 ±0.1bar 校准,轮胎表面需清理碎石等异物;同时启动车辆预热至发动机水温 80℃以上,确保动力总成处于稳定工作状态。这些准备工作能有效降低测试偏差,某车企曾因未校准麦克风,导致批量车辆误判为合格,**终因用户投诉产生百万级返工成本。自动化的生产下线 NVH 测试体系,能实现从数据采集、分析到结果判定的全流程高效运作。

AI 技术正重构生产下线 NVH 测试范式,机器听觉系统实现了从 "经验依赖" 到 "数据驱动" 的转变。昇腾技术等企业通过构建深度学习模型,让系统自主学习 200 亿台电机的声学特征,形成可复用的故障识别库。测试时,系统先将采集的音频信号转化为可视化频谱图像,再通过预训练模型快速匹配异常模式,当置信度超过设定阈值(通常≥90%)时自动判定合格。对于低置信度的可疑件,系统会触发人工复核流程,并将复检结果纳入训练集持续优化模型。这种模式使某车企电机下线检测效率提升 5 倍,不良品流出率降至 0.3‰以下。在生产下线 NVH 测试中,会驾驶车辆在特定路面行驶,同时记录不同速度、工况下的振动频率和噪声分贝.上海电控生产下线NVH测试
先进的生产下线 NVH 测试系统可通过传感器实时采集数据,并与预设的标准参数进行比对,判断车辆是否达标。无锡电机和动力总成生产下线NVH测试技术
新能源汽车的下线 NVH 测试面临特殊挑战,需针对性解决电驱系统的声学特性检测。与传统燃油车不同,电动车取消发动机后,电机啸叫、减速器齿轮啮合异响等高频噪声成为主要问题。根据 QC/T1132-2020 标准要求,电动动力系测试需在半消声室内进行,采用 1 级精度传声器测量声功率级与表面声压级。华为 800V 高压电驱系统通过机器听觉技术,可捕捉减速器内单个齿轮的异常振动信号,将啸叫分贝控制在人耳无感区间。生产线检测中,多通道采集设备需同步记录电机正反转加速、减速全工况数据,确保覆盖不同车速下的噪声特征。无锡电机和动力总成生产下线NVH测试技术








