操作人员的专业素养直接影响生产下线 NVH 测试质量,需定期开展培训。使其熟悉各类车型的测试要点、设备操作技巧及故障排查方法,确保测试过程规范高效。生产下线 NVH 测试是整车质量控制的重要环节,能及时发现车辆在动力总成、底盘等系统存在的潜在问题。通过测试数据反馈,助力生产环节优化工艺,提升车辆的舒适性和可靠性。随着技术的发展,生产下线 NVH 测试正朝着自动化、智能化方向发展。自动对接车辆接口、智能分析测试数据等技术的应用,不*提高了测试效率,还降低了人为操作误差,为生产下线提供更精细的质量判断依据。汽车座椅电机生产下线时,NVH 测试会模拟不同角度调节工况,通过加速度传感器捕捉振动数据。南京高效生产下线NVH测试介绍
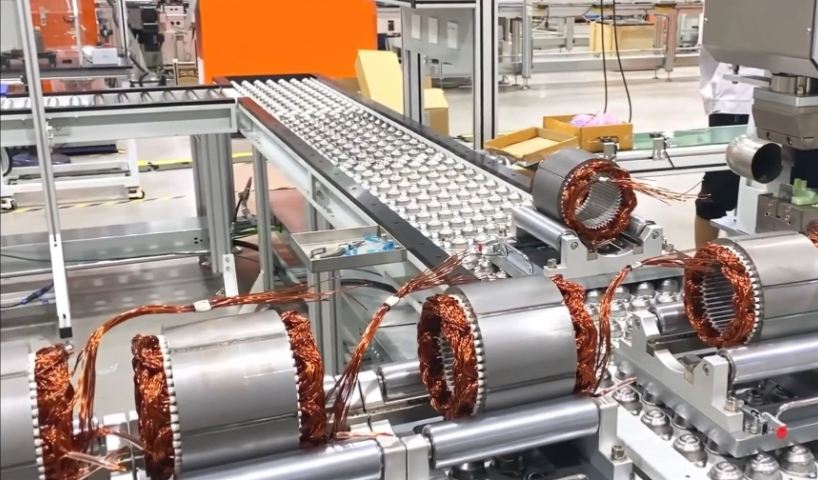
生产下线NVH产线节拍与测试数据完整性的平衡困境。为适配年产 30 万台的产线需求,单台动力总成测试需控制在 2 分钟内,这导致多参数同步采集时易出现数据 “断档”。例如,在变速箱正拖 - 稳拖 - 反拖工况切换中,传统数据采集系统需 0.3 秒完成工况识别与参数调整,易丢失换挡瞬间的冲击振动信号(持续* 0.1-0.2 秒);若采用更高采样率(≥100kHz)提升完整性,又会使单台数据量增至 500MB 以上,边缘计算预处理时间延长至 0.8 分钟,超出产线节拍上限,形成 “速度 - 精度” 的两难。常州新能源车生产下线NVH测试生产下线 NVH 测试借助自动化测试平台,能在短时间内完成整车噪声声压级、振动加速度等参数的测量。
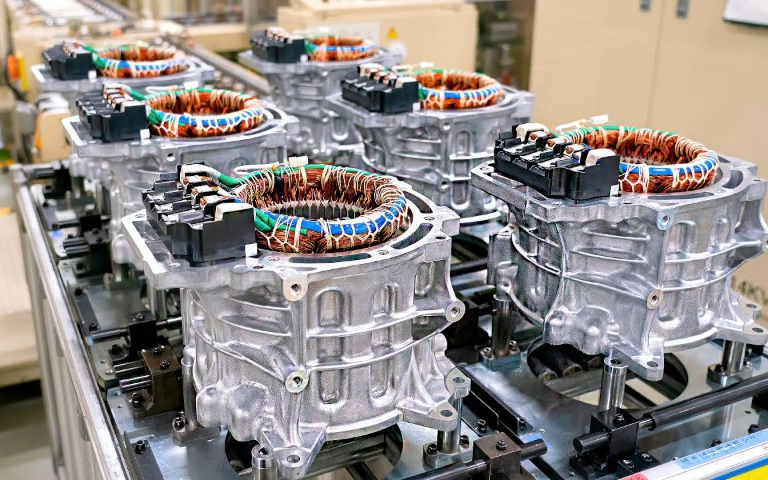
生产下线NVH分析软件的智能化程度决定着测试系统的 "判断力"。盈蓓德开发的 NVH 系列软件融合机理模型与人工智能算法,能自动进行时域、频域、阶次等多维度分析,精细识别 "哒哒音"" 啸叫声 " 等异音类型。HEAD acoustics ***发布的 ArtemiS SUITE 17.0 则带来了传递路径分析(TPA)的突破性进展,其集成的虚拟点变换(VPT)功能可估算传统方法无法直接测量的力和力矩,结合刚性约束力技术,大幅提升了故障定位的准确性。这些软件不*能自动判定产品合格与否,更能为生产工艺改进提供量化依据。
生产下线 NVH 测试是量产车辆出厂前的关键品质验证环节,聚焦噪声、振动与声振粗糙度三项**指标的一致性检测。作为整车质量控制的***关口,其通过标准化流程确保每辆车的声学舒适性符合设计标准,区别于研发阶段的优化测试,下线测试更侧重量产一致性验证,需严格遵循 ISO 362 等国际标准规范。测试流程通常在半消声室或滚筒测试台上完成,模拟怠速、匀速、急加速等典型工况。多通道数据采集系统同步记录车内麦克风的声学信号与车身关键部位的振动数据,像虹科 Pico 等设备可精细捕捉故障时刻的特征信号,确保覆盖用户高频使用场景的性能验证。生产下线 NVH 测试需用专业设备采集车辆振动噪声数据,对比标准阈值,排查组装偏差引发的异响隐患。
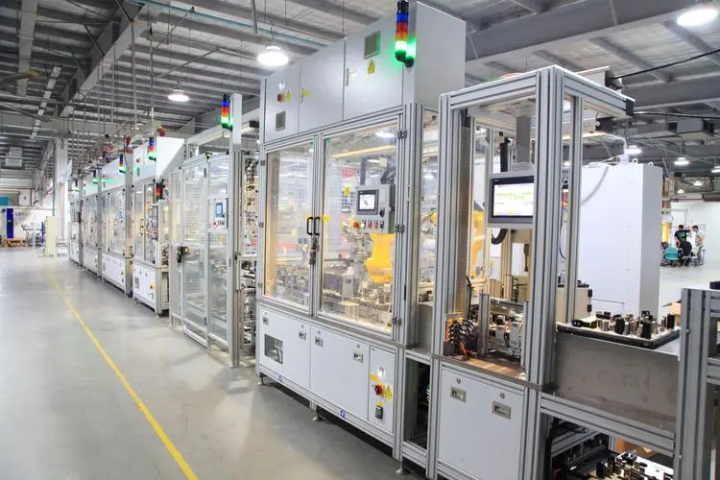
智能测试系统的技术构成与创新突破。工厂生产下线 NVH 测试已形成 "感知 - 采集 - 分析 - 判定" 的完整技术链条,每个环节都融合了精密制造与智能算法的创新型成果。在感知层,传感器的选择与布置直接决定测试质量。研华方案采用的 IEPE 加速度传感器,专为旋转机械振动测量设计,能够精细捕获电驱径向方向的振动信号;而 PicoDiagnostics NVH 套装则提供 3 轴 MEMS 加速度计与麦克风组合在一起,通过磁铁固定方式实现好快速安装,适应不同测试场景需求。生产下线 NVH 测试可通过声学相机快速定位车内异常噪声源,如车身部件松动、密封不良等问题。常州汽车及零部件生产下线NVH测试方案
测试时会在车辆关键部位布设传感器,监测不同转速下的振动频率,结合声学数据判断部件是否存在异常。南京高效生产下线NVH测试介绍
生产下线NVH测试故障诊断依赖频谱分析技术识别特征频率,如轴承磨损的高频峰值、齿轮啮合的阶次噪声。技术人员通过振动信号音频化处理辅助判断声源位置,例如某案例中通过 255Hz 频段过滤验证,**终锁定减速器为 “呜呜” 声的振动源头。与研发阶段的全工况模态分析不同,下线测试采用快速抽检方案。通过源路径贡献分析(SPC)识别关键传递路径,利用统计过程控制(SPC)方法监测批次一致性,可及时发现如电机支架刚度不足等批量性问题。南京高效生产下线NVH测试介绍









