生下线NVH测试流程正通过数字孪生技术向前端设计环节延伸。厂商将真实测试数据嵌入 CAE 模型,构建电驱系统多物理场仿真环境,实现从电磁力到结构振动的全链路预测。某案例显示,这种虚实结合模式使测试样机需求减少 30%,且通过 Maxwell 与 Actran 联合仿真,能提前识别电机槽型设计导致的 2000Hz 高频啸叫问题,避免量产阶段的工艺返工。虚拟标定技术更将传统需要物理样机的参数优化周期从 2 周缩短至 48 小时。电动化转型推动 NVH 测试焦点***迁移。针对电驱系统,测试新增 PWM 载频噪声(2-10kHz)、转子偏心电磁噪声等专项检测模块;电池包测试引入充放电工况下的结构振动监测,通过激光测振仪捕捉壳体微米级振动位移。某车企针对 800V 高压平台开发的**测试规范,需同步采集 IGBT 开关噪声与冷却液流动噪声,测试参数维度较传统车型增加 2 倍,且通过温度 - 振动耦合分析确保数据准确性。质检部门对生产下线的越野车进行极端环境 NVH 测试,在-30℃低温下,车内噪音控制仍稳定在 45 分贝内。新能源车生产下线NVH测试供应商
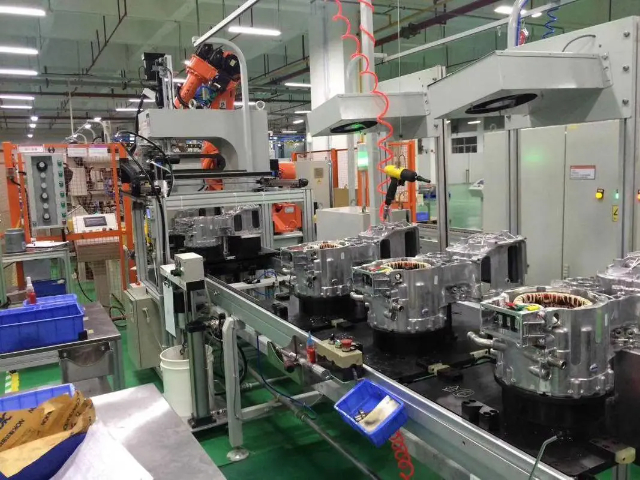
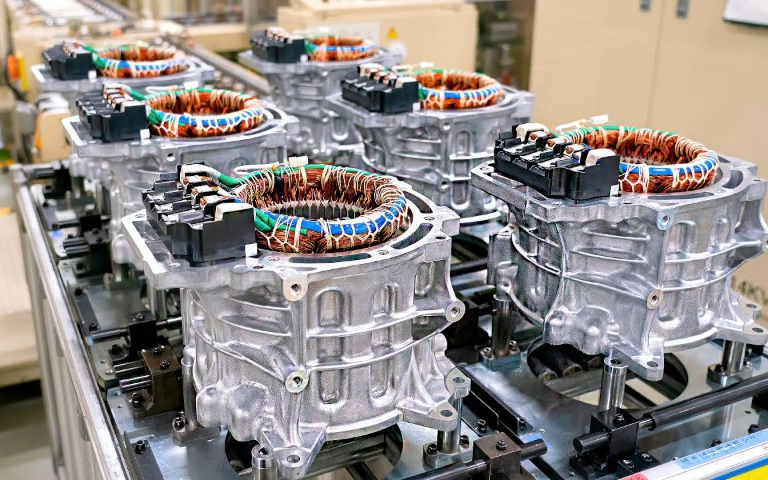
生产线复杂环境对 NVH 测试精度提出特殊要求,需通过软硬件协同实现抗干扰检测。半消声室需满足比较低测量频率声波反射面超出投影边界的规范,而生产线在线检测则依赖自适应滤波算法抵消背景噪声。某**技术采用 "硬件隔离 + 算法补偿" 方案:机械臂将传感器精细压装在减速器壳体特征点,同时通过转速同步采集消除电机供电频率干扰。针对高压部件测试,系统还会整合故障码信息,当检测到逆变器异常噪声时,自动关联电压波动数据,实现多维度交叉验证,确保恶劣工况下的检测稳定性。上海零部件生产下线NVH测试振动下线时的 NVH 测试常采用学设备和振动传感器,对怠速、匀速行驶等工况下的噪声和振动数据进行采集分析。
在生产下线环节,通过奇异值分解技术对路面随机激励进行解耦分析,结合频变逆子结构载荷识别算法,实现 4 车轮传递路径贡献量的量化评估。该体系使测试误差从 20% 以上降至 5% 以内,开发周期缩短 35%。半消声室是下线 NVH 测试的**基础设施,其声学性能直接决定检测精度。比亚迪 NVH 实验室配备 3 个整车级半消声室,内部采用尖劈吸声结构,可实现 20Hz 以下低频噪声的有效吸收,背景噪声控制在 18 分贝以下。测试时,车辆通过消声地坑内的四驱转鼓系统模拟行驶状态,37 套测试设备同步采集 1000 个通道的振动噪声数据,确保覆盖总成、路噪、风噪等全噪声源。
生产下线 NVH 测试的**流程生产下线 NVH 测试是整车质量控制的关键环节,通过模拟实际工况对车辆噪声、振动和声振粗糙度进行量化评估。测试流程通常包括扫码识别、多传感器数据采集(如加速度传感器贴近电驱壳体关键位置)、阶次谱与峰态分析,以及与预设限值(如 3σ+offset 门限)的对比。例如,电驱动总成测试需覆盖升速、降速及稳态工况,通过匹配电机转速采集时域与频域信号,识别齿轮阶次偏大、齿面磕碰等制造缺陷。测试时间严格控制在 2 分钟内,以满足产线节拍需求。自动化的生产下线 NVH 测试体系,能实现从数据采集、分析到结果判定的全流程高效运作。
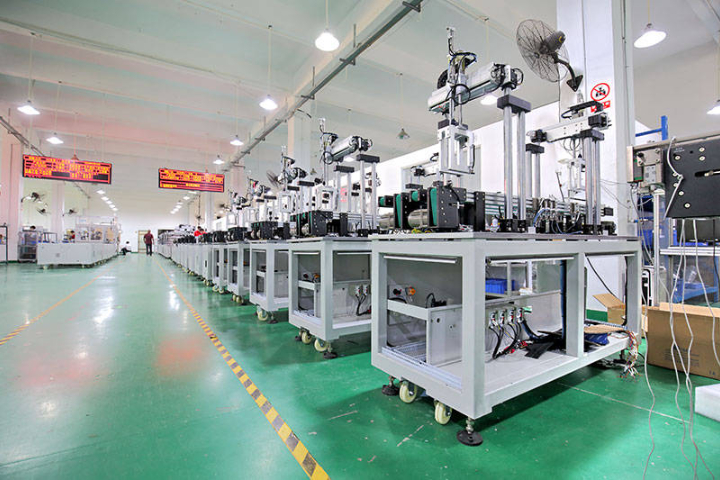
生产下线NVH分析软件的智能化程度决定着测试系统的 "判断力"。盈蓓德开发的 NVH 系列软件融合机理模型与人工智能算法,能自动进行时域、频域、阶次等多维度分析,精细识别 "哒哒音"" 啸叫声 " 等异音类型。HEAD acoustics ***发布的 ArtemiS SUITE 17.0 则带来了传递路径分析(TPA)的突破性进展,其集成的虚拟点变换(VPT)功能可估算传统方法无法直接测量的力和力矩,结合刚性约束力技术,大幅提升了故障定位的准确性。这些软件不*能自动判定产品合格与否,更能为生产工艺改进提供量化依据。生产下线 NVH 测试报告将作为车辆质量档案的重要部分,为后续的售后维护和车型迭代提供数据支持。上海新能源车生产下线NVH测试
生产下线 NVH 测试数据会实时上传至质量监控系统,与同批次车辆数据比对,排查潜在的批量性 NVH 问题。新能源车生产下线NVH测试供应商
生产下线NVH测试设备体系包含传声器、加速度计等传感器,搭配 LAN-XI 数据采集机箱与 BK Connect 分析软件。HBK 等品牌的声学摄像机能实现 360° 噪声源成像,激光测振仪则提供高精度振动测量,所有设备需符合 ISO 10816 振动标准,确保数据的准确性与可比性。关键评价指标分为客观参数与主观感知两类:客观上监测特定频段的振动幅值(如电动车减速器 255Hz 啸叫峰值)和声压级;主观上通过尖锐度(acum)、响度(sone)等参数评估声品质。纯电动车因缺少发动机噪声掩蔽,对高频噪声控制要求更为严苛。新能源车生产下线NVH测试供应商









