通过麦克风阵列测量轮胎内侧声压分布,结合车身减震塔与副车架安装点的振动响应,验证吸声材料添加与结构加强方案的量产一致性。比亚迪汉通过前减震塔横梁优化与静音胎组合方案,使路噪传递损失提升 1智能算法正实现下线 NVH 测试从 "合格判定" 到 "根因分析" 的升级。基于深度学习的异常检测模型可自动识别 98% 的典型异响模式,包括齿轮啮合异常的阶次特征、轴承早期磨损的宽频振动等。对于低置信度样本,系统启动数字孪生回溯功能,通过对比仿真模型与实测数据的偏差,定位如悬置刚度超差、隔音材料装配缺陷等根本原因,使问题解决周期缩短 40%。5% 以上。生产下线的卡车通过 NVH 测试发现传动轴振动异响,经动平衡校正后,噪音值下降 6 分贝,符合交付标准。电控生产下线NVH测试集成
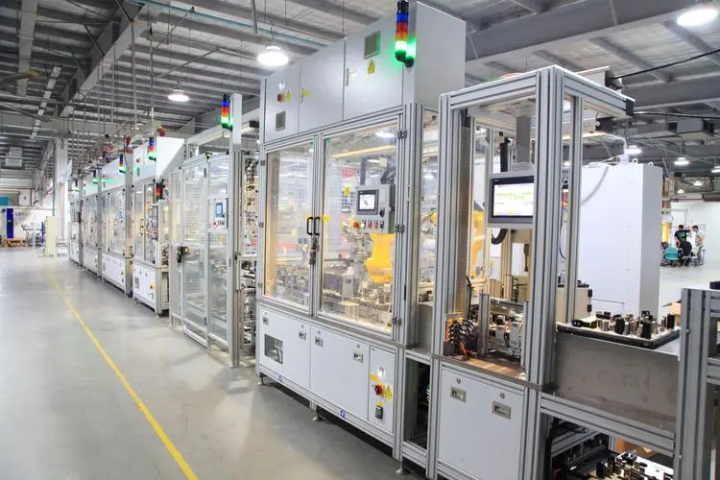
信号干扰是生产下线 NVH 测试中**易被忽视的问题,需从电磁兼容、线缆管理、环境隔离三方面综合防控。电磁干扰主要来源于车间设备,如焊接机器人(工作频率 20-50kHz)、高压充电桩(产生 30MHz 以上辐射),需在测试区周围加装电磁屏蔽网(采用 0.3mm 铜箔,接地电阻<4Ω),并将传感器线缆更换为双绞屏蔽线(屏蔽层覆盖率 95%),两端通过 360° 环接地。线缆耦合干扰可通过 “分束布线” 解决:将电源线(12V 供电)与信号线(mV 级振动信号)分开敷设,间距保持>30cm,交叉处采用 90° 垂直穿越,减少容性耦合。环境噪声控制需构建半消声室测试环境,墙面采用尖劈吸声结构(吸声系数>0.95@250Hz),地面铺设浮筑隔振层(橡胶垫 + 弹簧组合,固有频率<5Hz),将背景噪声控制在 30dB (A) 以下。针对低频振动干扰(如车间地面 10Hz 共振),可在测试台基础下设置减振沟(深 1.5m,宽 0.5m,填充玻璃棉)。某新能源工厂通过这些措施,将干扰信号幅值从 15mV 降至 0.3mV,满足高精度测试需求。生产下线NVH测试供应商工程师通过生产下线 NVH 测试数据,不断优化车身结构和隔音材料布局,使新款车型的静谧性大幅提升。
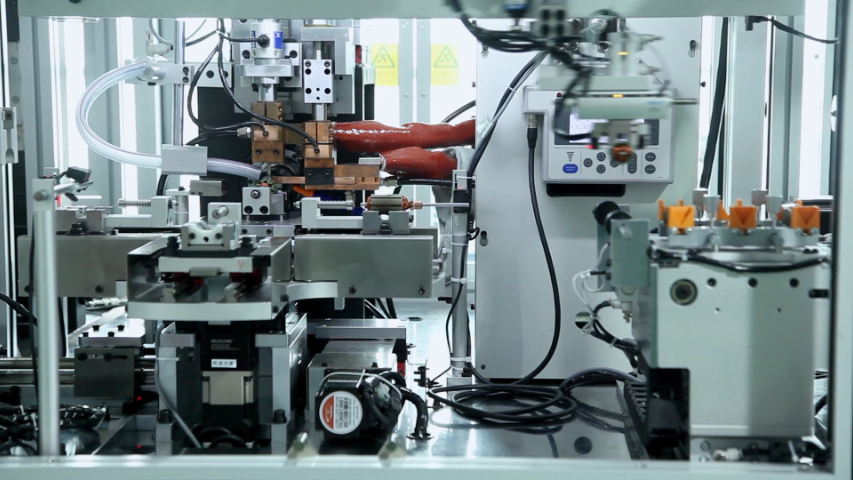
智能化技术正在重塑生产下线 NVH 测试模式,推动测试效率与精度双重提升。自动化装备方面,AGV 机器人可自动完成传感器对接(定位精度 ±1mm),通过视觉识别车辆 VIN 码,调用对应测试程序;机械臂搭载多轴力传感器,能模拟不同驾驶工况下的踏板操作,避免人为操作误差。数据处理环节,AI 算法可实现噪声源自动识别(准确率 91%),通过深度学习 10 万 + 样本,快速定位异常噪声(如轴承异响、线束摩擦声);数字孪生技术则构建虚拟测试场景,将实车数据与仿真模型对比,提前发现潜在问题(如车身模态耦合)。智能管理系统整合测试数据与生产信息,当某批次车 NVH 合格率下降 5% 时,自动触发追溯流程,定位至特定焊装工位或零部件批次。某新能源工厂引入智能化系统后,单台车测试时间从 8 分钟缩短至 3 分钟,人力成本降低 60%,同时误判率从 4% 降至 0.8%。
AI 技术正重构生产下线 NVH 测试范式,机器听觉系统实现了从 "经验依赖" 到 "数据驱动" 的转变。昇腾技术等企业通过构建深度学习模型,让系统自主学习 200 亿台电机的声学特征,形成可复用的故障识别库。测试时,系统先将采集的音频信号转化为可视化频谱图像,再通过预训练模型快速匹配异常模式,当置信度超过设定阈值(通常≥90%)时自动判定合格。对于低置信度的可疑件,系统会触发人工复核流程,并将复检结果纳入训练集持续优化模型。这种模式使某车企电机下线检测效率提升 5 倍,不良品流出率降至 0.3‰以下。自动化生产下线 NVH 测试设备可在 15 分钟内完成对一辆车的检测,提高了出厂前的质检效率。
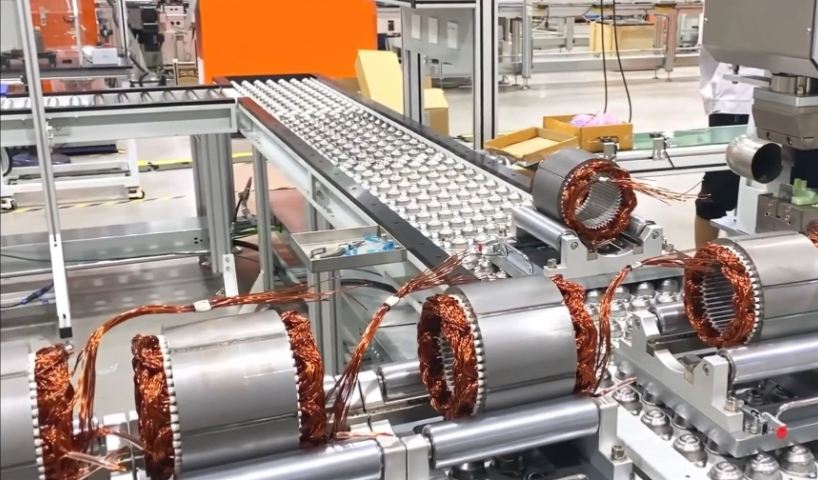
生产下线测试的**价值在于拦截隐性缺陷。传统的视觉 inspection 和性能参数测试难以发现齿轮啮合不良、轴承游隙异常等微观问题,而这些缺陷往往会在用户使用一段时间后演变为明显的噪声或振动故障。通过将主观评估结果与下线测试大数据结合,现代系统不*能识别 "有异响" 的不合格品,更能通过长期数据统计发现齿轮加工等环节的质量趋势变化,实现从被动检测到主动预防的转变。特斯拉焕新版 Model Y 的 NVH 优化就印证了这一点 —— 通过对密封条、隔音材料的改进及悬架调校,结合下线测试验证,**终实现了低频噪声的***降低。 新车生产下线后,NVH 测试团队通过专业设备检测噪音、振动与声振粗糙度,确保各项指标符合出厂标准。无锡新能源车生产下线NVH测试供应商
生产下线 NVH 测试需用专业设备采集车辆振动噪声数据,对比标准阈值,排查组装偏差引发的异响隐患。电控生产下线NVH测试集成
新能源电驱系统生产显现NVH测试中,IGBT 开关噪声(2-10kHz)与 PWM 载频噪声易与齿轮啮合、轴承磨损等机械损伤信号叠加,形成宽频段信号干扰。现有频谱分析技术虽能通过频段切片初步分离,但当电磁噪声幅值(如 800V 平台下可达 85dB)高于机械损伤信号(* 0.5-2dB)时,易导致早期微裂纹、齿面剥落等微弱特征被掩盖。此外,传感器受高压电磁辐射影响,采集信号易出现基线漂移,需额外设计电磁屏蔽结构,而屏蔽层又可能衰减机械振动信号,形成 “防护 - 采集” 的矛盾。电控生产下线NVH测试集成









