NVH 测试在整车质量控制中扮演 “***防线” 角色,能通过数据反馈推动生产工艺持续优化。测试中发现的典型问题可分为三类:动力总成类(如发动机怠速振动超标),多因悬置安装角度偏差(>3°)导致,需调整装配工装定位精度;底盘类(如高速行驶异响),常与刹车片磨损不均相关,需优化制动盘加工粗糙度(Ra≤1.6μm);电气类(如电机高频噪声),多由逆变器开关频率异常引起,需校准控制器参数。测试数据每日形成《质量日报》,统计各问题发生率(如悬置问题占比 35%),提交至生产部进行工艺改进。针对高频问题,组织跨部门攻关(质量 / 生产 / 研发),如某车型变速箱噪声超标,通过测试数据定位为齿轮啮合偏差,**终优化滚齿机参数使合格率提升 28%。长期来看,NVH 测试数据可用于构建预测模型,通过早期参数(如焊接飞溅量)预判 NVH 性能,实现质量的事前控制。生产下线 NVH 测试需用专业设备采集车辆振动噪声数据,对比标准阈值,排查组装偏差引发的异响隐患。无锡电机和动力总成生产下线NVH测试异音
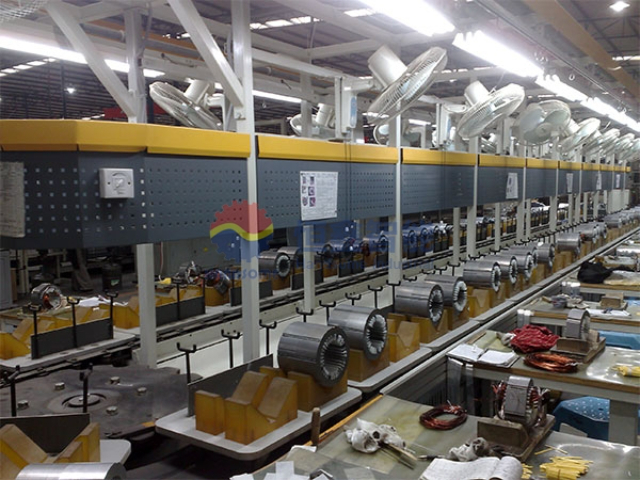
在生产下线环节,通过奇异值分解技术对路面随机激励进行解耦分析,结合频变逆子结构载荷识别算法,实现 4 车轮传递路径贡献量的量化评估。该体系使测试误差从 20% 以上降至 5% 以内,开发周期缩短 35%。半消声室是下线 NVH 测试的**基础设施,其声学性能直接决定检测精度。比亚迪 NVH 实验室配备 3 个整车级半消声室,内部采用尖劈吸声结构,可实现 20Hz 以下低频噪声的有效吸收,背景噪声控制在 18 分贝以下。测试时,车辆通过消声地坑内的四驱转鼓系统模拟行驶状态,37 套测试设备同步采集 1000 个通道的振动噪声数据,确保覆盖总成、路噪、风噪等全噪声源。无锡智能生产下线NVH测试设备经过生产下线 NVH 测试后,若车辆某项指标不达标,会被送回调整车间进行针对性优化,合格后才能交付。
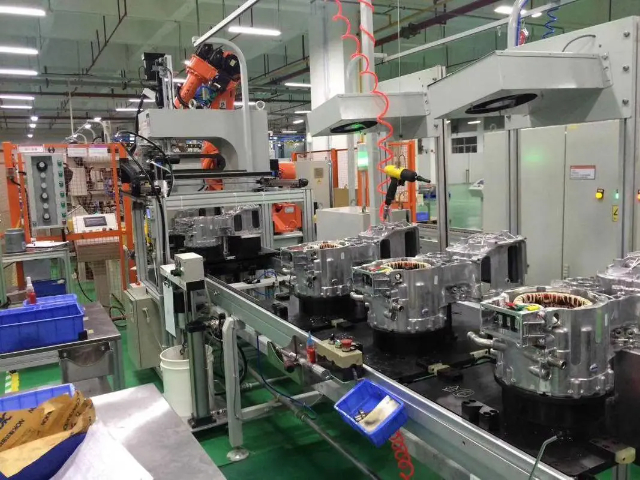
测试数据的深度分析是判定车辆合格性的**环节,需构建 “采集 - 处理 - 判定 - 追溯” 全链条体系。原始数据采集需保留时域波形(采样长度≥10 秒)和频域谱图(分辨率 1Hz),存储格式采用 TDMS 工业标准,便于多软件兼容分析。数据处理阶段,先通过小波变换去除基线漂移(如怠速时的 50Hz 工频干扰),再用加权滤波提取有效频段 —— 动力总成噪声取 20-2000Hz,风噪取 100-8000Hz。关键参数计算包括:总声压级(A 计权)、1/3 倍频程谱、振动加速度均方根值、阶次跟踪结果(发动机 2/4/6 阶幅值)。判定逻辑采用 “一票否决 + 综合评分” 制:单个关键指标超标(如方向盘振动>1.2m/s²)直接判定不合格;轻微超标的车辆进入综合评分(权重:发动机噪声 40%、底盘振动 30%、车内异响 30%),总分≥85 分为合格。所有数据需上传 MES 系统,关联 VIN 码保存 3 年,便于质量追溯。某车企通过这套分析体系,将 NVH 问题识别率提升至 92%。
NVH生产下线NVH测试,柔性生产线需兼容燃油、混动、纯电等多类型动力总成测试,不同车型的传感器布局、判据阈值差异***。例如,某混线车间切换纯电驱与燃油变速箱测试时,需调整加速度传感器在电机壳体与曲轴轴承的安装位置,传统视觉定位校准需 5 分钟,远超 15 分钟换型目标;且不同车型的阶次异常判定标准(如纯电驱关注 48 阶电磁力波,燃油车关注 29 阶齿轮阶次)需动态切换,现有模板匹配算法易因工况差异(如怠速转速偏差 ±50r/min)导致误判率上升至 12%。先进的生产下线 NVH 测试系统可通过传感器实时采集数据,并与预设的标准参数进行比对,判断车辆是否达标。
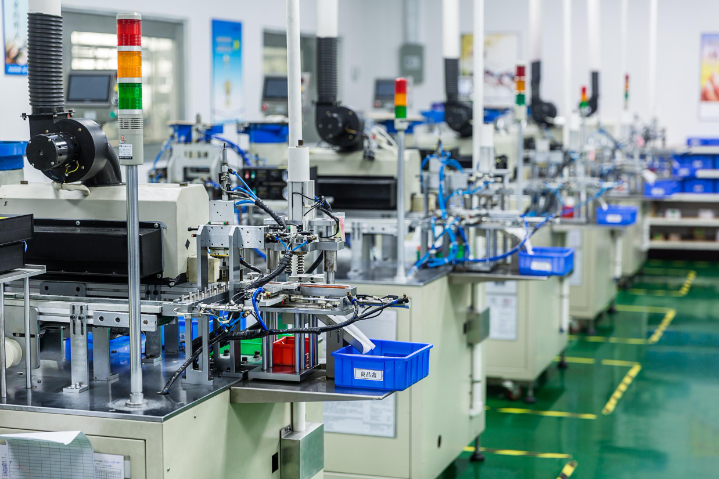
生产下线NVH数据采集系统是测试的 "神经中枢"。传统有线采集方式在生产线环境下易受干扰且布线繁琐,研华的无线 I/O & 传感器 WISE 系列解决了这一痛点,配合高速数据采集 DAQ 系列产品,构建起从边缘感知到数据汇聚的可靠传输网络。这套系统的关键优势在于高同步性 —— 振动信号与转速信号的精确时间对齐,是后续阶次分析等高级诊断的基础。在电驱测试中,这种同步性能确保准确识别特定转速下的异常振动频率,从而定位齿轮或轴承问题。为提升豪华感,生产下线的旗舰车型 NVH 测试增加了关门声品质评估,要求关门瞬间噪音柔和且衰减迅速。无锡电机和动力总成生产下线NVH测试异音
这款新能源汽车在生产下线 NVH 测试中表现优异,电机运转噪音比行业平均水平低 3 分贝。无锡电机和动力总成生产下线NVH测试异音
上海盈蓓德智能科技开发的全自动 NVH 测试岛,通过无线传感网络与机械臂协同实现全流程无人化。测试岛集成 12 路 BLE 无线振动传感器,机械臂以 ±0.4mm 重复精度完成传感器装夹,同步采集动力总成振动、噪声及温度信号。系统采用边缘计算预处理数据,将传输量压缩 60%,确保在 1.8 分钟内完成从扫码识别到合格判定的全流程,完美适配年产 30 万台的产线节拍需求,已在大众、上海电气等企业实现规模化应用。针对电机、减速器、逆变器一体化的电驱系统,下线测试采用多物理场耦合检测策略。通过�通过宽频带传感器(20Hz-20kHz)同步采集电磁噪声与齿轮啮合振动,结合 FFT 分析识别 48 阶电磁力波与 29 阶齿轮阶次异常。某新能源车企应用该方案时,通过对比仿真基准模型(误差 ±3dB),成功拦截因定子模态共振导致的 9000r/min 高频啸叫问题,不良品率降低 72%。无锡电机和动力总成生产下线NVH测试异音









