在生产下线环节,通过奇异值分解技术对路面随机激励进行解耦分析,结合频变逆子结构载荷识别算法,实现 4 车轮传递路径贡献量的量化评估。该体系使测试误差从 20% 以上降至 5% 以内,开发周期缩短 35%。半消声室是下线 NVH 测试的**基础设施,其声学性能直接决定检测精度。比亚迪 NVH 实验室配备 3 个整车级半消声室,内部采用尖劈吸声结构,可实现 20Hz 以下低频噪声的有效吸收,背景噪声控制在 18 分贝以下。测试时,车辆通过消声地坑内的四驱转鼓系统模拟行驶状态,37 套测试设备同步采集 1000 个通道的振动噪声数据,确保覆盖总成、路噪、风噪等全噪声源。生产下线 NVH 测试数据会实时上传至质量监控系统,与同批次车辆数据比对,排查潜在的批量性 NVH 问题。南京电驱生产下线NVH测试系统

NVH生产下线NVH测试,柔性生产线需兼容燃油、混动、纯电等多类型动力总成测试,不同车型的传感器布局、判据阈值差异***。例如,某混线车间切换纯电驱与燃油变速箱测试时,需调整加速度传感器在电机壳体与曲轴轴承的安装位置,传统视觉定位校准需 5 分钟,远超 15 分钟换型目标;且不同车型的阶次异常判定标准(如纯电驱关注 48 阶电磁力波,燃油车关注 29 阶齿轮阶次)需动态切换,现有模板匹配算法易因工况差异(如怠速转速偏差 ±50r/min)导致误判率上升至 12%。汽车及相关零部件生产下线NVH测试异响转向管柱生产下线时,NVH 测试会模拟转向操作,测量不同角度下的振动幅值,防止转向时出现异常振动或异响。
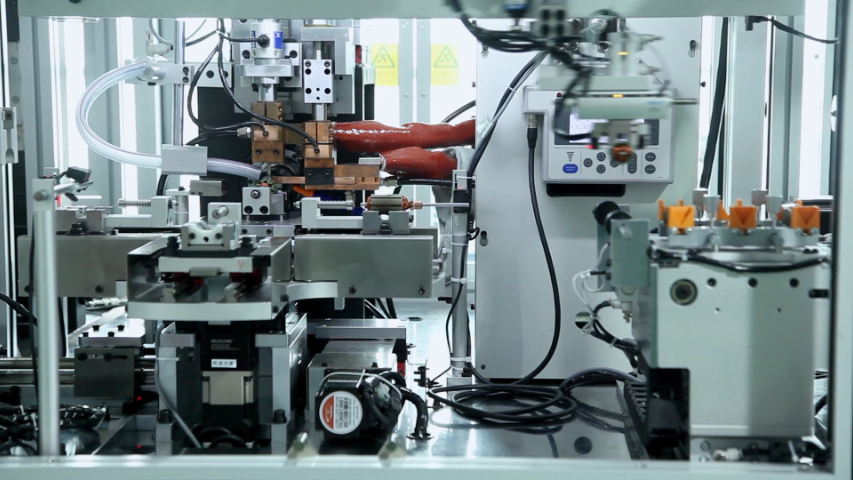
生产下线 NVH 测试已形成 "检测 - 分析 - 改进" 的闭环体系,成为工艺优化的重要依据。某减速器厂商流程显示,新车型投产初期需通过多批次样机测试制定阶次总和、尖峰保持等评价标准;量产阶段则通过检测台自学习功能动态更新阈值。当连续出现特定频率振动超标时,工程师可追溯装配数据,定位如轴承预紧力不足等工艺问题。测试数据还会反馈至研发端,例如通过分析 1000 台量产车的声学指纹,优化车身隔音材料布局,使某新能源车型 80km/h 车内噪声降至 56.2 分贝。
生产下线NVH测试高速通信技术**了海量数据传输瓶颈。5G 网络支持振动、噪声、温度等多参数每秒 10MB 级同步传输,配合边缘计算节点的实时 FFT 分析,可在测试过程中即时判定电驱系统阶次异常。某智慧工厂案例显示,这种架构使数据处理延迟从 10 秒降至 200ms,当检测到轴承 1.5 阶振动超限时,能立即触发产线拦截,不良品流出率降低至 0.03%。行业标准正随技术发展持续迭代。ISO 362 新增电动车外噪声测量方法,SAE J1470 补充电驱系统振动评估指标,而企业级标准更趋精细化 —— 某头部企业针对 800V 电驱制定的专项规范,将传感器采样率提升至 48kHz,以捕捉 20kHz 以上的高频啸叫。标准更新同时推动设备升级,新一代测试系统需兼容宽频带(20Hz-20kHz)测量,且通过定期与整车道路测试的相关性验证(R²>0.85)确保数据有效性。生产下线 NVH 测试借助自动化测试平台,能在短时间内完成整车噪声声压级、振动加速度等参数的测量。
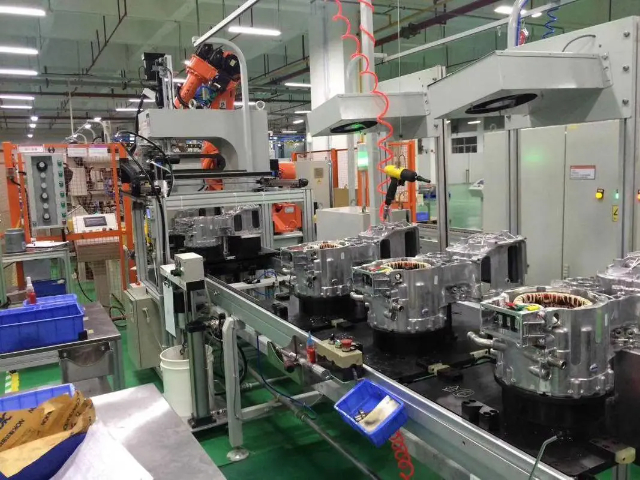
生产下线NVH测试设备体系包含传声器、加速度计等传感器,搭配 LAN-XI 数据采集机箱与 BK Connect 分析软件。HBK 等品牌的声学摄像机能实现 360° 噪声源成像,激光测振仪则提供高精度振动测量,所有设备需符合 ISO 10816 振动标准,确保数据的准确性与可比性。关键评价指标分为客观参数与主观感知两类:客观上监测特定频段的振动幅值(如电动车减速器 255Hz 啸叫峰值)和声压级;主观上通过尖锐度(acum)、响度(sone)等参数评估声品质。纯电动车因缺少发动机噪声掩蔽,对高频噪声控制要求更为严苛。随着用户对车辆舒适性要求的提高,生产下线 NVH 测试的标准对细微振动和低频噪声的检测精度要求更高。杭州电机和动力总成生产下线NVH测试台架
悬架弹簧下线前,NVH 测试会通过激振器施加正弦激励,分析共振频率及振幅,确保装配后无共振噪声问题.南京电驱生产下线NVH测试系统
生产下线NVH测试的难点之一:电机、减速器、逆变器一体化设计使噪声源呈现 “电磁 - 机械 - 流体” 耦合特性,例如电机电磁力波(48 阶)会激发减速器壳体共振,进而放大齿轮啮合噪声(29 阶),形成多路径噪声传递。传统 TPA(传递路径分析)技术需拆解部件单独测试,无法复现一体化工况下的耦合效应;而同步采集的振动、噪声、电流数据维度达 32 项,现有解耦算法(如**成分分析)需处理 10 万级数据量,单台分析时间超 5 分钟,无法适配产线节拍。南京电驱生产下线NVH测试系统








