通过麦克风阵列测量轮胎内侧声压分布,结合车身减震塔与副车架安装点的振动响应,验证吸声材料添加与结构加强方案的量产一致性。比亚迪汉通过前减震塔横梁优化与静音胎组合方案,使路噪传递损失提升 1智能算法正实现下线 NVH 测试从 "合格判定" 到 "根因分析" 的升级。基于深度学习的异常检测模型可自动识别 98% 的典型异响模式,包括齿轮啮合异常的阶次特征、轴承早期磨损的宽频振动等。对于低置信度样本,系统启动数字孪生回溯功能,通过对比仿真模型与实测数据的偏差,定位如悬置刚度超差、隔音材料装配缺陷等根本原因,使问题解决周期缩短 40%。5% 以上。驱动电机总成生产下线,NVH 测试需覆盖全转速范围,通过频谱分析识别特征频率异常,杜绝隐性振动噪声缺陷。常州电控生产下线NVH测试振动
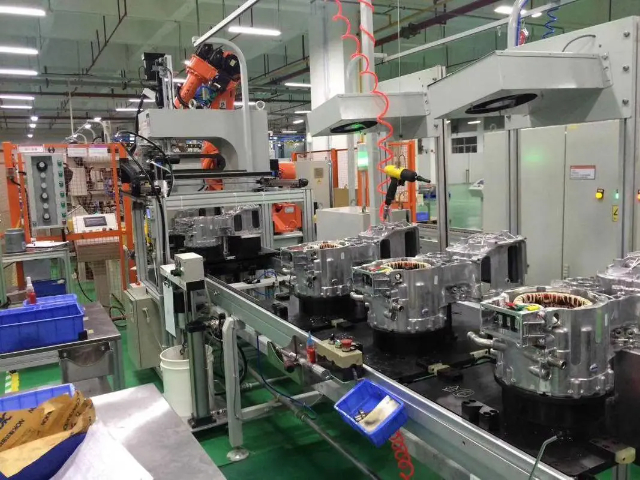
在 2025 年某新能源汽车工厂的总装车间,一台电驱总成正通过自动化测试台架。四个 IEPE 加速度传感器紧贴电机壳体,实时捕捉着微米级的振动信号;隔壁工位,声级计正以 24 位精度记录着怠速状态下的车内声压变化。这不是研发实验室的精密测试,而是每台产品出厂前必须经历的生产下线 NVH 检测流程。从传统燃油车到智能电动车,噪声(Noise)、振动(Vibration)和声振粗糙度(Harshness)已成为衡量产品品质的**指标,而生产下线 NVH 测试则是保障用户体验的***一道质量关卡。
宁波总成生产下线NVH测试系统在生产下线 NVH 测试中,会驾驶车辆在特定路面行驶,同时记录不同速度、工况下的振动频率和噪声分贝.
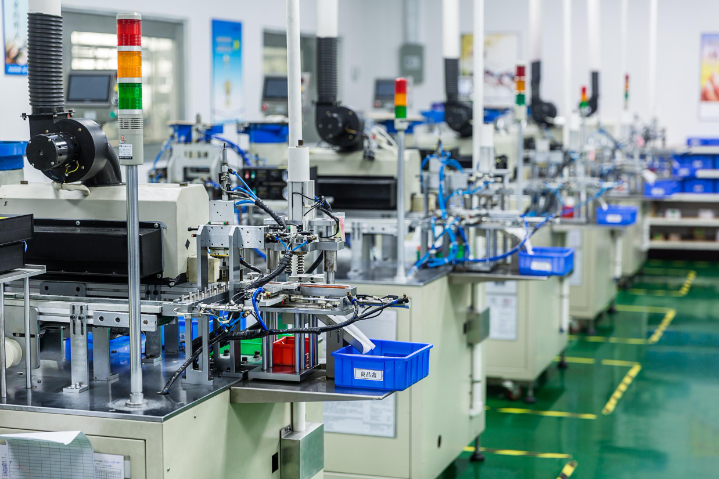
生产下线NVH测试设备体系包含传声器、加速度计等传感器,搭配 LAN-XI 数据采集机箱与 BK Connect 分析软件。HBK 等品牌的声学摄像机能实现 360° 噪声源成像,激光测振仪则提供高精度振动测量,所有设备需符合 ISO 10816 振动标准,确保数据的准确性与可比性。关键评价指标分为客观参数与主观感知两类:客观上监测特定频段的振动幅值(如电动车减速器 255Hz 啸叫峰值)和声压级;主观上通过尖锐度(acum)、响度(sone)等参数评估声品质。纯电动车因缺少发动机噪声掩蔽,对高频噪声控制要求更为严苛。
生产下线 NVH 测试绝非研发阶段测试的简单简化,而是一套针对大规模制造场景设计的质量控制体系。与研发阶段聚焦设计优化的 NVH 测试不同,生产下线测试面临着三重独特挑战:首先是 100% 全检的效率要求,每条产线每天需处理数百至上千台产品,单台测试时间通常控制在 3-5 分钟内;其次是复杂生产环境的抗干扰需求,车间背景噪声、机械振动等都会影响测量精度;***是与产线控制系统的实时协同,测试结果需立即反馈以决定产品流向 —— 放行、返工或报废。测试过程中,若发现某辆车NVH 指标超出允许范围,会立即将其标记为待检修车辆,由技术人员排查具体原因。
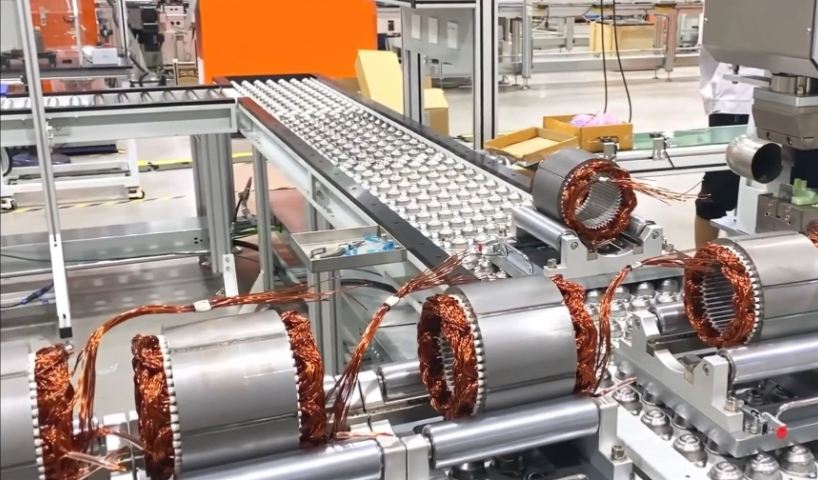
智能化技术正在重塑生产下线 NVH 测试模式,推动测试效率与精度双重提升。自动化装备方面,AGV 机器人可自动完成传感器对接(定位精度 ±1mm),通过视觉识别车辆 VIN 码,调用对应测试程序;机械臂搭载多轴力传感器,能模拟不同驾驶工况下的踏板操作,避免人为操作误差。数据处理环节,AI 算法可实现噪声源自动识别(准确率 91%),通过深度学习 10 万 + 样本,快速定位异常噪声(如轴承异响、线束摩擦声);数字孪生技术则构建虚拟测试场景,将实车数据与仿真模型对比,提前发现潜在问题(如车身模态耦合)。智能管理系统整合测试数据与生产信息,当某批次车 NVH 合格率下降 5% 时,自动触发追溯流程,定位至特定焊装工位或零部件批次。某新能源工厂引入智能化系统后,单台车测试时间从 8 分钟缩短至 3 分钟,人力成本降低 60%,同时误判率从 4% 降至 0.8%。车窗升降电机下线 NVH 测试中,会记录上升和下降过程中的噪声声压级及振动频率,任何一项超标都需返厂检修。汽车及相关零部件生产下线NVH测试噪音
发动机悬置部件下线时,NVH 测试会施加不同方向力,检测振动传递率,确保能有效衰减发动机振动至合格范围。常州电控生产下线NVH测试振动
生产下线测试的**价值在于拦截隐性缺陷。传统的视觉 inspection 和性能参数测试难以发现齿轮啮合不良、轴承游隙异常等微观问题,而这些缺陷往往会在用户使用一段时间后演变为明显的噪声或振动故障。通过将主观评估结果与下线测试大数据结合,现代系统不*能识别 "有异响" 的不合格品,更能通过长期数据统计发现齿轮加工等环节的质量趋势变化,实现从被动检测到主动预防的转变。特斯拉焕新版 Model Y 的 NVH 优化就印证了这一点 —— 通过对密封条、隔音材料的改进及悬架调校,结合下线测试验证,**终实现了低频噪声的***降低。 常州电控生产下线NVH测试振动









