精细识别潜在 NVH 问题根源借助精确测量与深入分析手段,生产下线 NVH 测试可精细找出产品噪声和振动的产生源。在电机运行中,电磁力波会引发振动,齿轮啮合会产生冲击噪声,轴承运转会出现高频噪声等。在生产阶段识别这些问题后,企业能迅速采取针对性改进措施。如优化产品设计,调整齿轮齿形以降低啮合噪声;改善制造工艺,提高轴承安装精度减少运转噪声。这不*降低成本,还能缩短产品开发周期。某汽车零部件制造商通过生产下线 NVH 测试,发现齿轮加工精度不足导致噪声问题,经改进加工工艺后,产品噪声明显降低,客户满意度大幅提升。这款新能源汽车在生产下线 NVH 测试中表现优异,电机运转噪音比行业平均水平低 3 分贝。宁波总成生产下线NVH测试供应商

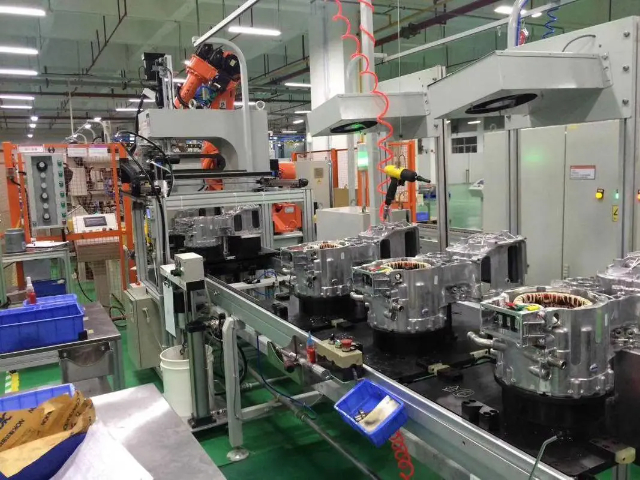
自动化和智能化是生产下线 NVH 测试技术的重要发展方向。通过引入先进的传感器、控制器和数据分析算法,可以实现对测试过程的实时监控和智能分析。在测试过程中,系统能够自动根据产品的型号和测试要求,调整测试参数,选择合适的测试工况,并对测试数据进行实时处理和分析。一旦发现产品存在 NVH 问题,系统能够迅速定位问题根源,并给出相应的改进建议。例如,一些汽车生产企业已经采用了自动化的 NVH 测试生产线,车辆在生产下线后,自动进入测试区域,测试设备自动完成各项测试操作,并将测试结果实时反馈给生产控制系统,**提高了测试的准确性和效率,减少了人工干预带来的误差。高效生产下线NVH测试台架测试时会在车辆关键部位布设传感器,监测不同转速下的振动频率,结合声学数据判断部件是否存在异常。
在生产下线 NVH 测试中,传感器扮演着至关重要的角色,是获取噪声和振动数据的关键设备。常用的传感器包括加速度传感器、麦克风等。加速度传感器主要用于测量物体的振动加速度,其工作原理基于压电效应或压阻效应。例如,压电式加速度传感器在受到振动时,内部的压电材料会产生与加速度成正比的电荷信号,通过测量该电荷信号的大小和频率,就可以得到物体的振动加速度信息。加速度传感器具有灵敏度高、频率响应范围宽等优点,能够精确测量产品在不同工况下的振动情况,如汽车发动机在怠速、加速、急刹车等状态下的振动。
现代化的下线 NVH 测试系统具备诸多***优势。快速响应是一大亮点,在当今快节奏的生产环境下,现代制造周期要求测试系统能迅速给出结果。如 AB Dynamics 的 ***TO 系统,其平行实时分析功能,像命令车道提取、包络分析等,可确保在产品轴停止旋转前就提供可用结果,**提高了生产效率。该系统还能集成到世界各地制造商的下线测试设备中,通过工业标准 OPC 通信实现与测试设备控制器(如 PLC)的 “交握”,维护产品类型数据库,在测试机器控制器请求时,能立即切换到正确设置和测试指标,实现智能化测试。此外,它能从复杂的多传感器、多种分析类型和可变测试条件的原始数据集中,提取出对制造流程各方都有意义的结果,为生产决策提供有力支持 。测试过程中,若发现某辆车的 NVH 指标超出允许范围,会立即将其标记为待检修车辆,由技术人员排查具体原因。

不同车型的生产下线 NVH 测试标准存在差异,需根据车型的定位、设计参数等制定专属测试方案。例如,豪华车型对噪声和振动的要求更为严苛,测试时的判定阈值需相应调整。测试完成后,需对采集到的 NVH 数据进行深入分析。运用专业软件对振动频率、噪声声压级等参数进行处理,与预设标准对比,判定车辆是否符合下线要求,为整车质量把关。定期对生产下线 NVH 测试设备进行维护保养,是保证测试精度的关键。清洁传感器探头、校准数据采集仪、检查线缆老化情况等,能有效减少设备故障,提高测试的稳定性和可靠性。环境因素对生产下线 NVH 测试结果影响***,测试区域需进行隔音、隔振处理。控制环境温度在 20-25℃,湿度保持在 40%-60%,避免温度剧烈变化和潮湿环境对设备及测试数据产生不利影响。汽车门锁总成下线 NVH 测试,会反复进行锁止与解锁操作,检测电机运行噪声及机械碰撞声是否在合格区间内。杭州EOL生产下线NVH测试仪
针对皮卡车型,下线 NVH 测试会强化货箱与驾驶室连接部位的振动检测,避免载重时产生共振噪声。宁波总成生产下线NVH测试供应商
生产下线NVH测试技术在现代制造业中具有举足轻重的地位,它对于确保产品的质量、提升用户体验、增强企业市场竞争力起着关键作用。随着技术的不断发展,NVH测试技术正朝着高精度、高分辨率、自动化、智能化以及与工业互联网深度融合的方向迈进。在未来,相信生产下线NVH测试技术将不断创新和完善,为各行业产品的NVH性能提升提供更强大的技术支持,推动制造业向更高质量、更智能化的方向发展。各生产企业应高度重视NVH测试技术的应用和发展,积极引入先进的测试设备和技术手段,不断优化产品的NVH性能,以满足消费者日益提高的对产品品质的要求。宁波总成生产下线NVH测试供应商







