自动化和智能化是生产下线 NVH 测试技术的重要发展方向。通过引入先进的传感器、控制器和数据分析算法,可以实现对测试过程的实时监控和智能分析。在测试过程中,系统能够自动根据产品的型号和测试要求,调整测试参数,选择合适的测试工况,并对测试数据进行实时处理和分析。一旦发现产品存在 NVH 问题,系统能够迅速定位问题根源,并给出相应的改进建议。例如,一些汽车生产企业已经采用了自动化的 NVH 测试生产线,车辆在生产下线后,自动进入测试区域,测试设备自动完成各项测试操作,并将测试结果实时反馈给生产控制系统,**提高了测试的准确性和效率,减少了人工干预带来的误差。为提升豪华感,生产下线的旗舰车型 NVH 测试增加了关门声品质评估,要求关门瞬间噪音柔和且衰减迅速。杭州控制器生产下线NVH测试方法
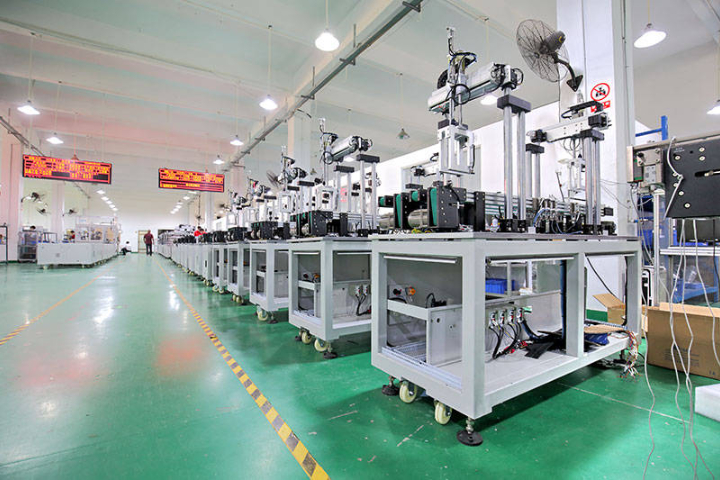
生产下线的 NVH 测试在数据检测手段上极为丰富。声压测量是基础手段之一,通过高精度的声压传声器,能精细测量空间中的声压值,单位为 dB。其测量结果可直观反映噪声强度,是评估 NVH 性能的重要依据。振动测量方面,加速度传感器发挥着关键作用。它能检测位移、速度或加速度,在汽车生产下线测试中,多测量加速度。例如在发动机生产下线检测时,在发动机外壳关键部位安装加速度传感器,能实时监测发动机运行时的振动情况。时域分析基于传感器采集的数据,能展现出实际振动随时间的变化曲线,从中可清晰分析出瞬时性的敲击、磕碰等异常。频域分析则借助快速傅里叶变换(FFT),将时域信号转换为频域信号,进一步挖掘振动信号的频率特征,帮助技术人员更深入了解产品的 NVH 性能 。南京自动化生产下线NVH测试方案生产下线 NVH 测试需用专业设备采集车辆振动噪声数据,对比标准阈值,排查组装偏差引发的异响隐患。
实际产品运行过程中,噪声与振动往往是多种物理场相互耦合作用的结果。生产下线 NVH 测试需要考虑多物理场耦合因素,如结构振动与声学场的耦合、热场与结构场的耦合等。在进行测试时,除了采集声学与振动数据外,还需同步监测产品的温度、压力等其他物理参数。利用多物理场耦合分析软件,将不同物理场的数据进行整合处理,构建产品的多物理场模型。通过模型分析,可深入研究各物理场之间的相互影响机制,找出 NVH 问题的根源。例如,在发动机运行过程中,高温会导致零部件材料性能变化,进而影响结构振动特性,产生噪声。通过多物理场耦合分析,能够***、准确地评估产品在复杂工况下的 NVH 性能,为产品优化设计提供更科学的依据。
在智能化生产时***产下线 NVH 测试也在不断发展。借助先进的传感器技术、数据分析软件和人工智能算法,测试过程更加自动化、智能化。传感器能实时、精细采集大量 NVH 数据,数据分析软件可快速处理和分析数据,人工智能算法能对测试结果进行智能判断和预测。例如通过机器学习算法,可根据历史测试数据预测新产品的 NVH 性能,提前发现潜在问题,提高生产效率和产品质量,更好地适应智能化生产的发展趋势。NVH 测试的目的、在生产下线环节的作用、对产品性能和质量的影响。随着用户对车辆舒适性要求的提高,生产下线 NVH 测试的标准对细微振动和低频噪声的检测精度要求更高。
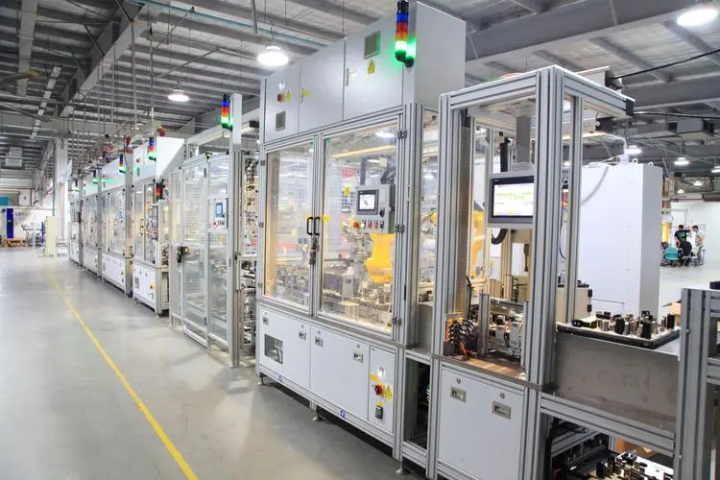
生产下线 NVH 测试通常遵循严格的流程与行业标准。测试前,需根据产品类型与设计要求制定测试方案,明确测试工况、采样频率、评判阈值等参数。例如,对于新能源汽车的电驱系统,需模拟不同转速、负载下的运行状态进行测试。测试过程中,设备按预设程序自动采集数据,并与标准数据库中的合格数据进行比对。一旦发现 NVH 指标超标,系统会立即触发报警,并生成详细的测试报告,报告内容包括问题类型、严重程度、涉及部件等信息。测试结束后,技术人员需对不合格产品进行复检与故障分析,追溯问题根源并采取相应整改措施。行业内,汽车制造商通常参照 ISO 5348、SAE J1470 等国际标准制定企业内部测试规范,确保测试结果的科学性与一致性。车窗升降电机下线 NVH 测试中,会记录上升和下降过程中的噪声声压级及振动频率,任何一项超标都需返厂检修。南京自动化生产下线NVH测试方案
针对生产下线车辆,NVH 测试会重点检查发动机、变速箱、制动系统等关键部件的异响情况。杭州控制器生产下线NVH测试方法
对于生产企业而言,有效的生产下线 NVH 测试具有重要意义。一方面,能够及时发现产品的 NVH 问题,避免将有缺陷的产品交付给消费者,减少售后维修和召回成本。据统计,某**汽车品牌因早期忽视 NVH 测试,导致部分车型在市场上出现大量关于噪声和振动的投诉,**终不得不花费巨额资金进行召回和维修,品牌声誉也受到了严重损害。另一方面,通过对测试数据的长期积累和分析,企业可以深入了解产品的 NVH 性能趋势,为后续产品的设计改进提供有力依据,有助于提升产品的市场竞争力。杭州控制器生产下线NVH测试方法









