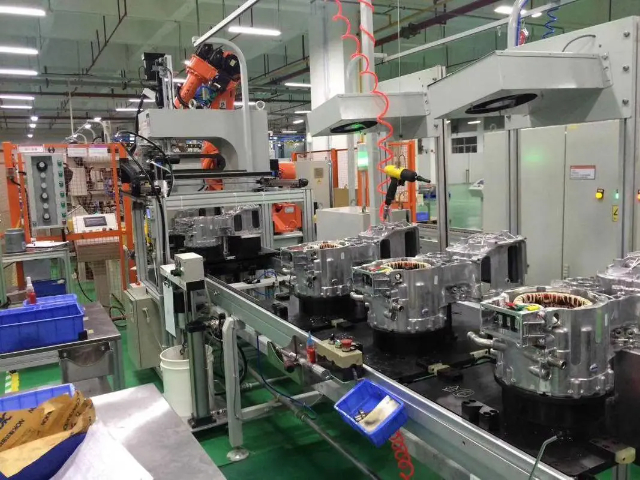
NVH EOL下线检测系统组成。NVH EOL下线检测系统通常由以下部分组成:测试台:主要由左右两台测功机构成,用于测试电驱动总成的功率。测功机能够利用电机测量各种动力机械轴上输出的转矩,并结合转速以确定功率。加注油系统:在测试前给减速器加注润滑油,测试完成后将润滑油抽出。冷却水恒温系统:通过换热或加热机构,动态恒温控制进入电机和控制器的冷却水,保证进入电驱动总成的冷却水恒温恒流量。变频器:用于将电压和频率固定不变的交流电变换为电压或频率可变的交流电。上位机控制系统:用于控制负载系统执行相关工况任务以及向用户提供人机交互界面,包括工业控制计算机和测试控制软件系统等。数据测试系统:用于测试被试电机的扭矩、转速以及实验过程中被试电机及其控制器的温度、压力等现场参数。借助生产下线 NVH 测试,功能独特,优化车辆 NVH。提升品质,稳定可靠。常州电机生产下线NVH测试方法
生产下线NVH测试的常见问题及解决措施常见问题之一是噪声超标,可能原因有密封不良导致风噪过大、轮胎磨损不均产生胎噪异常等。解决措施包括检查车辆密封件,如车门密封条、车窗密封条等,确保其密封性良好;对轮胎进行检查和平衡,必要时更换轮胎。振动异常也是常见问题,可能是由于发动机安装不平衡、底盘部件松动等引起。对此,需重新检查发动机安装位置,紧固底盘部件。此外,声振粗糙度问题可能源于部件之间的共振,可通过调整部件结构或增加阻尼材料来解决。在解决问题过程中,要注重对问题的精细定位和分析,采取有效的针对性措施,确保车辆NVH性能达到比较好状态。宁波交直流生产下线NVH测试方法生产下线 NVH 测试可高效准确,功能强大,保障车辆安静舒适。
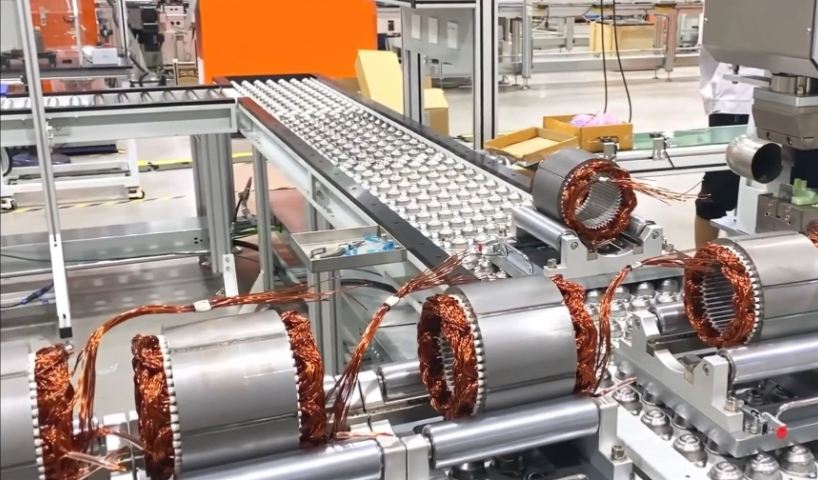
生产下线NVH(噪声、振动与声振粗糙度)测试是确保产品质量和用户体验的重要环节,其步骤通常包括以下几个方面:一、测试准备测试台搭建与校准准备测试台,包括左右两台测功机,用于测试电驱动总成的功率。校准测试设备,确保测试结果的准确性。被试产品准备将电驱动总成预装于托盘,准备进行测试。确保被试产品的状态符合测试要求,如已加注适当的润滑油等。测试系统配置配置上位机控制系统,用于控制负载系统执行相关工况任务以及向用户提供人机控制界面。配置数据测试系统,包括测试软件、传感器(如加速度传感器、麦克风等)和数据采集设备。
电驱NVH下线测试的重要性性。电驱NVH下线测试技术至关重要。它能确保电机、电控等电驱系统在运行时不会产生过度的噪声、振动和声振粗糙度。良好的NVH性能不*提升驾乘舒适度,还能反映电驱系统的质量和可靠性。二、噪声测试通过高精度的噪声传感器,在特定的测试环境下采集电驱系统运行时的声音信号。分析声音的频率、响度等参数,判断是否存在异常噪声源,如电磁噪声、机械摩擦噪声等。三、振动测试利用振动传感器安装在电驱系统关键部位,检测振动幅度和频率。振动过大会影响部件寿命和整车性能,通过测试可及时发现问题并进行调整。NVH 测试在生产下线意义重大,能提升车辆质量。保证性能,降低噪音。

电驱动总成NVH的主要来源驱动电机:驱动电机是电驱动总成的**部件,其内部部件在工作时会产生振动和噪音。例如,电机内部的电磁力、齿槽转矩、转矩脉动等因素都可能引发振动和噪音。减速器:减速器负责将驱动电机的动力传递到车轮上,其齿轮啮合过程中可能产生啸叫、振动等问题。此外,齿轮的误差、形变等也会加剧振动和噪音。三、电驱动总成NVH的优化措施驱动电机振动噪声优化:降低齿槽转矩:通过优化电机设计,降低齿槽转矩,从而减少振动和噪音。控制转矩脉动:优化电机控制策略,减少转矩脉动,提高电机运行的平稳性。以生产下线 NVH 测试,可靠稳定,检测车辆噪声振动源,保证质量。上海电控生产下线NVH测试方法
NVH 测试在生产下线作用大,能提升车辆品质。保证性能,降低噪音。常州电机生产下线NVH测试方法
测试标准:EOL测试的限值是通过自学习生成的,一般遵循3σ+offset的门限原则,其中offset可以设置为5至15dB。**终EOL NVH测试标准在完成EOL NVH台架重复性和相关性后确定,需要根据客户整车表现,适当增加相应的测试工况,并结合样本数据对下线测试标准进行修正。生产下线NVH测试的发展趋势自动化与智能化:随着自动化技术的不断发展,生产下线NVH测试将逐渐实现自动化和智能化。通过引入先进的传感器、控制器和数据分析算法,可以实现对测试过程的实时监控和智能分析,提高测试的准确性和效率。常州电机生产下线NVH测试方法








