NVH EOL下线检测技术要求及标准NVH EOL下线检测需要满足以下技术要求及标准:重复性:测试系统需要具有良好的重复性,以确保每次测试结果的准确性。相关性:测试台架的测试结果需要与整车测试结果具有良好的相关性,以确保测试的有效性。测试工况:测试工况需要涵盖电驱动总成的各种工作状态,以确保测试的全面性。测试标准:测试标准需要根据客户整车表现进行适当调整,并结合大量样本数据对下线测试标准进行修正。NVH EOL下线检测在电动汽车生产中得到了广泛应用。通过EOL测试,可以及时发现并拦截存在NVH问题的产品,降低返修率和维修成本。同时,EOL测试数据还可以用于生产统计分析,帮助厂家找出生产过程中的问题并进行优化生产下线 NVH 测试可高效准确,功能强大,保障车辆安静舒适。电机和动力总成生产下线NVH测试方法
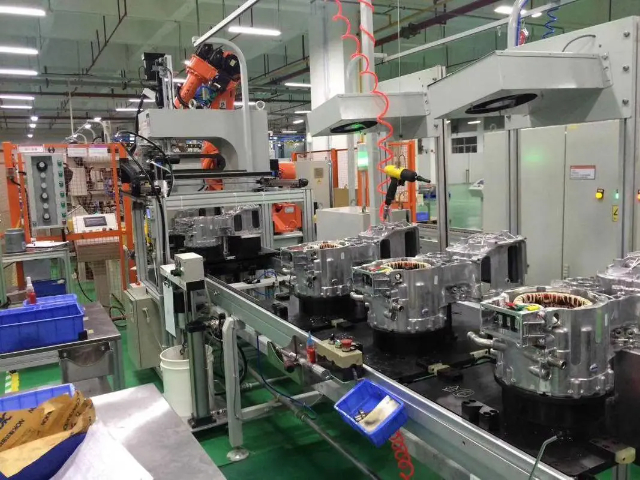
电驱生产下线NVH测试的问题与解决策略在电驱生产下线NVH测试中,可能会遇到一些常见问题。例如,电机电磁噪声过大可能是由于电机设计不合理、气隙不均匀或控制策略不当等原因引起的。对于这种情况,可以通过优化电机设计,调整气隙参数,改进控制算法等方式来降低噪声。齿轮啮合噪声问题可能源于齿轮精度不够、润滑不良或装配误差。解决方法包括提高齿轮加工精度,选择合适的润滑油,严格控制装配工艺等。另外,如果发现电驱系统在特定工况下出现共振现象,导致NVH性能恶化,可以通过改变结构设计、增加阻尼材料或调整系统参数等措施来消除共振,提高电驱系统的NVH性能,确保产品质量符合要求。常州电动汽车生产下线NVH测试介绍NVH 测试在生产下线至关重要,能提升车辆整体质量,降低噪音。
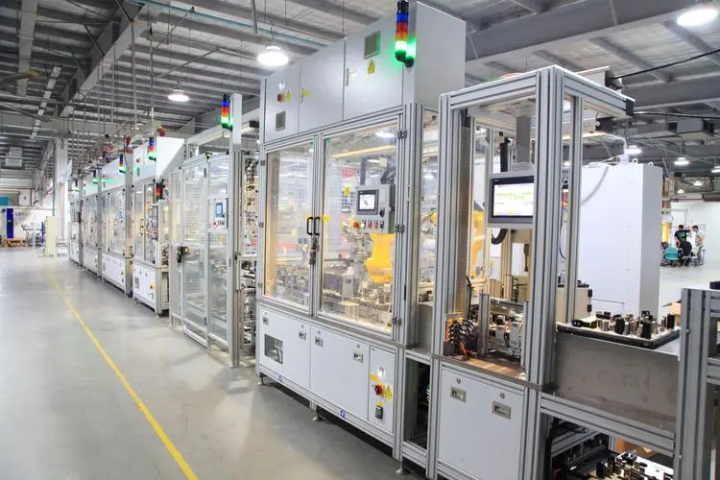
生产下线NVH测试的方法与流程在测试方法上,通常采用专业的测试设备和传感器。例如,使用麦克风采集噪声信号,加速度传感器测量振动数据。测试流程一般先在静态下对车辆进行初步检测,检查各部件的安装是否牢固,有无异常声响。然后进行动态测试,模拟车辆在实际行驶中的各种工况,如加速、减速、匀速行驶等,***记录NVH数据。测试过程中,需严格按照标准操作程序进行,确保数据的准确性和可靠性。测试完成后,对数据进行分析处理,与标准值进行对比,判断车辆是否合格。若不合格,需进一步排查问题根源,进行相应的调整和改进,直至达到合格标准。
电驱动总成NVH的主要来源驱动电机:驱动电机是电驱动总成的**部件,其内部部件在工作时会产生振动和噪音。例如,电机内部的电磁力、齿槽转矩、转矩脉动等因素都可能引发振动和噪音。减速器:减速器负责将驱动电机的动力传递到车轮上,其齿轮啮合过程中可能产生啸叫、振动等问题。此外,齿轮的误差、形变等也会加剧振动和噪音。三、电驱动总成NVH的优化措施驱动电机振动噪声优化:降低齿槽转矩:通过优化电机设计,降低齿槽转矩,从而减少振动和噪音。控制转矩脉动:优化电机控制策略,减少转矩脉动,提高电机运行的平稳性。生产下线的 NVH 测试,独特功能,排查车辆噪声。提升品质,减少振动。

汽车电驱NVH生产下线检测通常包括以下几个方面的内容:功率测试:通过测功机测量电驱动总成的功率,以评估其性能是否满足设计要求。振动测试:在电驱总成的关键位置安装加速度传感器,如电机壳上方、电机与减速器结合面、减速器轴承处等,以捕捉振动信号。通过匹配不同工况(如定速变扭、定扭变速、变扭变速),记录电机转速下的加速度信号,并分析时域和频域特性。噪声测试:使用麦克风传感器捕捉声音信号,同样在不同工况下记录并分析噪声特性。其他相关测试:如油液加注与回收、冷却水恒温控制、变频器控制等,以确保测试环境的准确性和稳定性。生产下线的 NVH 测试,独特出色功能,排查车辆噪声。提升品质,减少振动。绍兴生产下线NVH测试噪音
生产下线的 NVH 测试,出色独特,排查车辆噪声来源,提升品质。电机和动力总成生产下线NVH测试方法
电驱生产下线NVH测试的主要内容电驱生产下线NVH测试涵盖多个方面。首先是噪声测试,包括电机运转噪声、齿轮啮合噪声以及逆变器等部件产生的高频噪声等。通过对不同位置和工况下的噪声测量,评估其声压级、频率特性等参数是否符合标准。其次是振动测试,主要针对电机轴、齿轮箱等关键部件的振动情况进行监测,分析振动幅值、频率和方向等特征。此外,还需对电驱系统的声振粗糙度进行评估,综合考虑噪声和振动给人的主观感受,判断是否存在异常的刺耳声、抖动等情况,以确保电驱系统运行的平稳性和舒适性。电机和动力总成生产下线NVH测试方法








