汽车电驱NVH下线检测对于提升电动汽车的噪音水平、振动特性和舒适性具有重要意义。截至2024年10月,关于电驱生产下线NVH测试的国家标准主要体现在一些相关的标准文件中,以下是部分较为重要的方面2:噪声和振动的定义及范围标准:噪声:在20Hz-10000Hz频率范围内的声音,由频率、声级和声质表征。这明确了噪声测试时需要关注的频率范围以及相关的特性描述。振动:在0.5Hz–500Hz频率范围,人体感觉的运动,由频率、量级和方向所表征。规定了振动测试的频率区间以及用于衡量振动的参数。以生产下线 NVH 测试,可靠稳定,检测车辆噪声振动源,保证质量。宁波电驱生产下线NVH测试台架
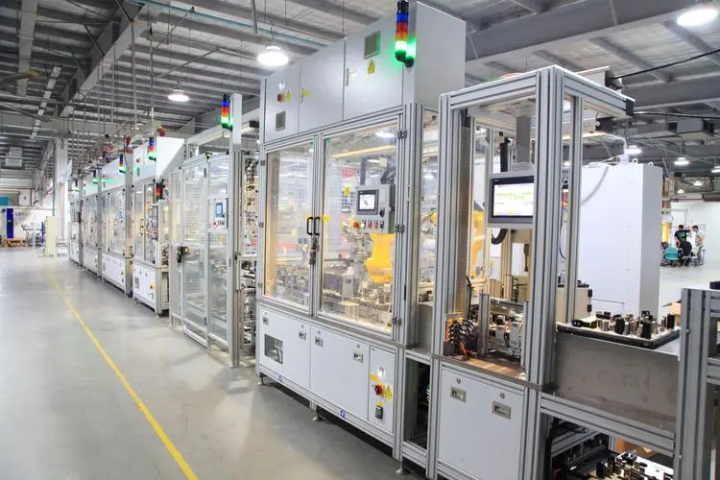
NVH 下线测试与整车测试的融合:整车集成测试:电驱 NVH 下线测试将与整车 NVH 测试更加紧密地结合,形成一体化的测试体系。在电驱系统下线后,将其安装到整车上进行综合测试,以确保电驱系统与整车的其他部件相互匹配,共同达到良好的 NVH 性能。虚拟整车测试:利用虚拟仿真技术,在电驱系统下线前,就可以对其在整车上的 NVH 性能进行预测和评估。通过建立整车的虚拟模型,将电驱系统的参数输入到模型中,进行模拟测试,提前发现潜在的 NVH 问题,并进行优化设计。常州国产生产下线NVH测试异音生产下线 NVH 测试可准确评估,功能实用。保障质量,安静出行。
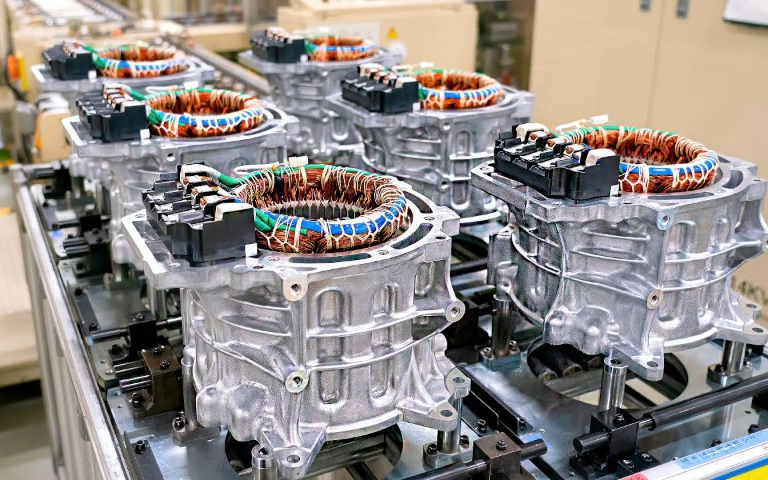
NVH EOL下线检测技术要求及标准NVH EOL下线检测需要满足以下技术要求及标准:重复性:测试系统需要具有良好的重复性,以确保每次测试结果的准确性。相关性:测试台架的测试结果需要与整车测试结果具有良好的相关性,以确保测试的有效性。测试工况:测试工况需要涵盖电驱动总成的各种工作状态,以确保测试的全面性。测试标准:测试标准需要根据客户整车表现进行适当调整,并结合大量样本数据对下线测试标准进行修正。NVH EOL下线检测在电动汽车生产中得到了广泛应用。通过EOL测试,可以及时发现并拦截存在NVH问题的产品,降低返修率和维修成本。同时,EOL测试数据还可以用于生产统计分析,帮助厂家找出生产过程中的问题并进行优化
汽车电驱NVH生产下线检测通常包括以下几个方面的内容:功率测试:通过测功机测量电驱动总成的功率,以评估其性能是否满足设计要求。振动测试:在电驱总成的关键位置安装加速度传感器,如电机壳上方、电机与减速器结合面、减速器轴承处等,以捕捉振动信号。通过匹配不同工况(如定速变扭、定扭变速、变扭变速),记录电机转速下的加速度信号,并分析时域和频域特性。噪声测试:使用麦克风传感器捕捉声音信号,同样在不同工况下记录并分析噪声特性。其他相关测试:如油液加注与回收、冷却水恒温控制、变频器控制等,以确保测试环境的准确性和稳定性。生产下线开展 NVH 测试,良好实用,确保车辆稳定行驶,品质优。
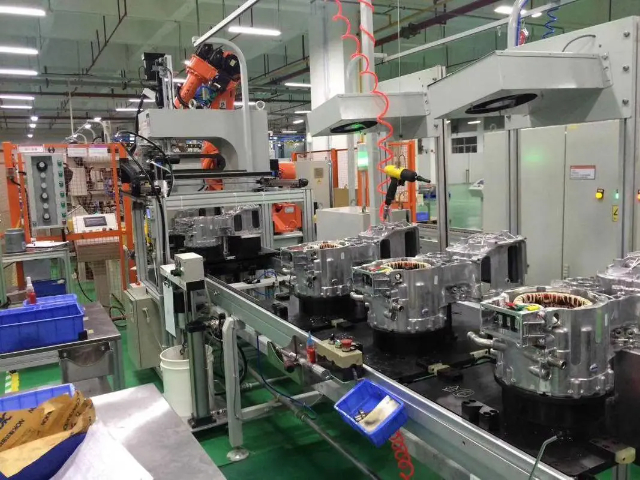
新能源汽车驱动总成EOL下线检测通常包括以***程:第一步,扫码:识别并记录待测产品的相关信息。性能检测:利用测试台和数据测试系统对电驱动总成的NVH性能进行检测,包括振动和噪声信号的采集与分析。数据对比:将检测结果与预设的检测标准进行对比,判断产品是否合格。结果判断:根据数据对比结果,判断产品是否为OK品或NG品。PLC执行分拣动作:根据结果判断,PLC(可编程逻辑控制器)执行相应的分拣动作,将合格品和不合格品分开。NVH 测试助力生产下线,准确评估,降低车辆噪声,保障质量。自动化生产下线NVH测试设备
NVH 测试在生产下线作用明显,能提升车辆质量。保证性能,降低噪音。宁波电驱生产下线NVH测试台架
电驱NVH下线检测流程与优化常规流程:扫码→性能检测(包括振动和噪声)→数据对比(与检测标准对比)→结果判断(OK/NG)→PLC执行分拣动作等。测试节拍优化:为了满足大批量生产和产线设备节拍,主流厂家通常将测试时间控制在2分钟以内。在产品质量和制造过程稳定的情况下,可以考虑抽检以进一步提高生产效率。汽车电驱NVH下线检测是电动汽车制造过程中的一项关键环节。通过不断优化检测流程和技术手段,可以进一步提升电动汽车的NVH性能和市场竞争力。宁波电驱生产下线NVH测试台架









