背景:该传统制造商凭借多年的汽车制造经验,在转型过程中对电驱系统的 NVH 测试格外重视,希望将传统燃油车的舒适性优势延续到电动汽车上。测试过程:在电驱生产下线 NVH 测试中,运用了先进的声全息技术来识别噪声源。发现逆变器产生的高频开关噪声通过传导和辐射影响了车内环境。解决方案:研发团队对逆变器的电路布局进行优化,采用了屏蔽技术来减少电磁干扰。同时,在逆变器的安装位置添加了隔振垫,降低了振动传递。成果:改进后的电驱系统,高频开关噪声降低了 12dB(A)左右,车内整体 NVH 性能得到提升,成功帮助品牌在电动汽车市场获得用户好评,巩固了其在汽车行业的地位。生产下线 NVH 测试可准确高效,功能出色,降低车辆噪音。杭州EOL生产下线NVH测试介绍

汽车电驱NVH生产下线检测通常包括以下几个方面的内容:功率测试:通过测功机测量电驱动总成的功率,以评估其性能是否满足设计要求。振动测试:在电驱总成的关键位置安装加速度传感器,如电机壳上方、电机与减速器结合面、减速器轴承处等,以捕捉振动信号。通过匹配不同工况(如定速变扭、定扭变速、变扭变速),记录电机转速下的加速度信号,并分析时域和频域特性。噪声测试:使用麦克风传感器捕捉声音信号,同样在不同工况下记录并分析噪声特性。其他相关测试:如油液加注与回收、冷却水恒温控制、变频器控制等,以确保测试环境的准确性和稳定性。无锡电动汽车生产下线NVH测试仪生产下线的 NVH 测试,独特出色功能,排查车辆噪声。提升品质,减少振动。

电驱生产下线NVH测试的主要设备包括以下几类:传感器:加速度传感器:用于测量电驱系统的振动信号,一般需要2至3个。安装位置通常在电机壳正上方、电机和减速器壳结合面输入轴正上方以及减速器中间轴承端面正上方等关键部位,以准确获取不同位置的振动情况。麦克风传感器:主要用于采集声音信号,数量通常为6个或更多。均匀分布在测试环境中,以便收集电驱系统运行时产生的噪声信息。数据采集系统:数据采集仪:能够将传感器采集到的模拟信号转换为数字信号,并进行存储和处理。具备高采样率和高精度的特点,以确保采集到的NVH数据准确可靠。它可以同时连接多个传感器,对不同类型的信号进行同步采集。信号调理器:用于对传感器输出的信号进行调理,如放大、滤波、隔离等操作。这样可以使信号更适合数据采集仪的输入要求,提高信号的质量和稳定性。
产线NVH下线测试优化与改进。测试工况优化根据客户需求和市场需求,逐步优化测试工况和测试参数。增加相应的测试工况,以更***地评估被试产品的性能和质量。测试设备升级与维护定期对测试设备进行升级和维护,以确保测试设备的准确性和稳定性。引入先进的测试技术和设备,提高测试效率和准确性。测试流程优化优化测试流程,减少测试时间和成本。加强测试过程中的质量控制和监测,确保测试结果的可靠性和准确性。综上所述,生产下线NVH测试是一个复杂而细致的过程,需要严格按照测试步骤和要求进行操作,以确保测试结果的准确性和可靠性。同时,还需要不断优化测试工况、测试设备和测试流程,以提高测试效率和准确性,满足市场需求和客户需求。生产下线 NVH 测试可准确高效检测,功能强大实用。保障质量,安静出行。
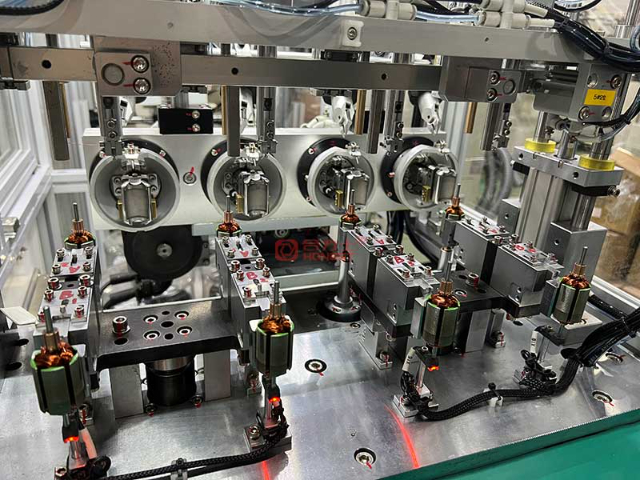
汽车电驱NVH下线检测是电动汽车制造过程中的一项关键环节。通过不断优化检测流程和技术手段,可以进一步提升电动汽车的NVH性能和市场竞争力。电驱生产下线 NVH 测试试验场所的标准。
台架噪声试验:应在半消声室或本底噪声和反射声影响较小的试验室内进行。若在非半消声室内,测量场地周围2m内不得放置障碍物,测量试验台与墙壁之间的距离≥2m。这样的规定是为了确保测试环境能够满足噪声测试的准确性要求,减少外界环境对测试结果的干扰。测试工况及数据采集标准:对于不同的测试项目,如台架噪声试验、车内噪声评价试验等,规定了具体的测试工况,如油温、车速等条件。 以生产下线 NVH 测试,功能稳定可靠,检测车辆问题。保证品质,减少振动。杭州EOL生产下线NVH测试介绍
NVH 测试在生产下线作用大,能提升车辆品质。保证性能,降低噪音。杭州EOL生产下线NVH测试介绍
背景:这家新兴制造商在电驱生产下线 NVH 测试方面经验相对较少,但希望通过高质量的产品在市场上立足。测试过程:他们在测试中使用了专业的电驱系统测试台架,模拟多种实际工况,如不同的车速、负载变化等。在测试过程中发现,齿轮箱的啮合噪声在特定工况下较为明显。解决方案:通过与齿轮供应商紧密合作,提高齿轮的加工精度,严格控制齿轮的齿形误差和表面粗糙度。同时,优化了齿轮箱的润滑系统,选用了更合适的高性能润滑剂,减少了齿轮间的摩擦和磨损。成果:经过一系列改进后,在电驱系统下线测试中,齿轮箱啮合噪声降低了约 8dB(A),声振粗糙度也得到明显改善。产品在市场初期就获得了消费者对于车辆安静性和舒适性的认可,为品牌的发展打下坚实基础。杭州EOL生产下线NVH测试介绍







