电驱NVH下线测试技术发展趋势。高精度与高分辨率:传感器技术提升:传感器的精度和分辨率将不断提高,能够更准确地测量电驱系统的噪声、振动和声振粗糙度等参数。例如,新型的加速度传感器和麦克风将能够捕捉到更微小的振动和噪声信号,为 NVH 分析提供更详细的数据支持。多传感器融合:采用多种类型的传感器进行数据融合,能够全、准确地反映电驱系统的 NVH 特性。例如,将振动传感器、声音传感器、温度传感器等结合使用,可以综合分析电驱系统在不同工作条件下的 NVH 表现。NVH 测试在生产下线作用大,能提升车辆品质。保证性能,降低噪音。常州发动机生产下线NVH测试噪音
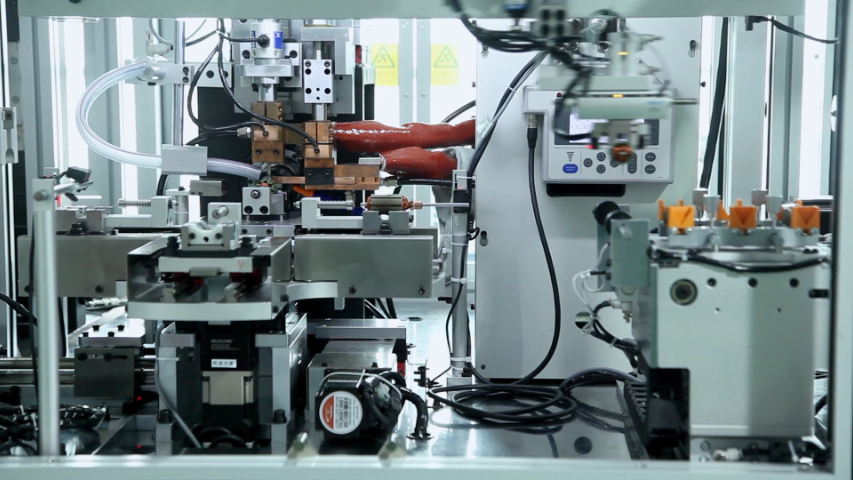
新能源汽车驱动总成EOL下线检测通常包括以***程:第一步,扫码:识别并记录待测产品的相关信息。性能检测:利用测试台和数据测试系统对电驱动总成的NVH性能进行检测,包括振动和噪声信号的采集与分析。数据对比:将检测结果与预设的检测标准进行对比,判断产品是否合格。结果判断:根据数据对比结果,判断产品是否为OK品或NG品。PLC执行分拣动作:根据结果判断,PLC(可编程逻辑控制器)执行相应的分拣动作,将合格品和不合格品分开。常州电机生产下线NVH测试供应商NVH 测试在生产下线至关重要,能提升车辆品质。保证性能,降低噪音。
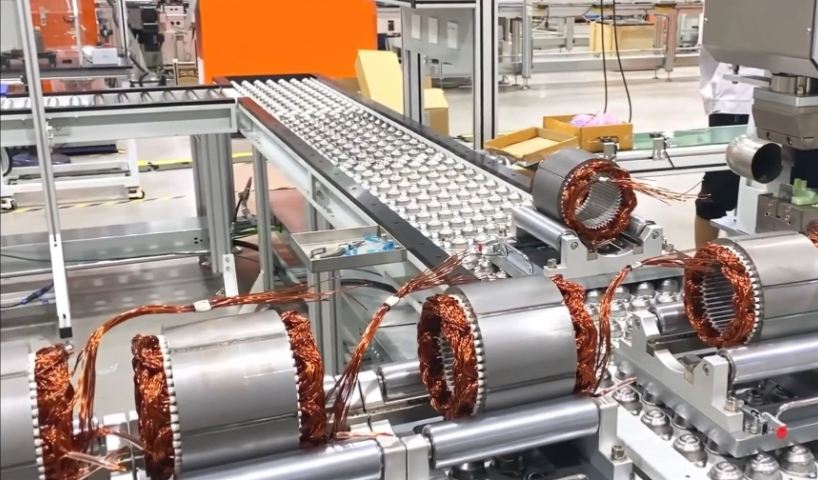
EOL 生产线下线NVH检测的技术手段EOL NVH检测通常采用多种技术手段,包括但不限于:传感器布局与数据采集:在产品的关键部位布置传感器,如加速度传感器和麦克风传感器,用于采集振动和声音信号。这些信号将用于后续的分析和评估。数据分析与评估:对采集到的振动和声音信号进行数据分析,包括时域和频域分析,以识别潜在的噪声和振动问题。同时,将分析结果与预设的限值进行对比,以判断产品是否合格。主观评价与故障库比对:在某些情况下,还会采用主观评价的方式对产品进行NVH性能评估。评价人员将基于自己的经验和标准对产品进行打分或评级,并与故障库中的数据进行比对,以识别潜在的问题。
NVH 下线测试技术。声振粗糙度测试综合考量声音和振动对人体感受的影响,评估电驱系统的声振粗糙度。这需要专业的测试设备和分析方法,以确保用户在使用过程中不会感到不适。五、未来发展随着电驱技术的不断进步,电驱NVH下线测试技术也将不断创新和完善。更加智能化的测试设备和数据分析方法将被应用,以提高测试的准确性和效率,为电驱系统的高质量发展提供有力保障。在电驱NVH下线测试技术中,声振粗糙度的测试有哪些方法?电驱NVH下线测试技术的测试环境需要满足哪些条件?如何提高电驱NVH下线测试技术的准确性和效率?生产下线 NVH 测试可高效检测,功能实用可靠。保障质量,安静出行。
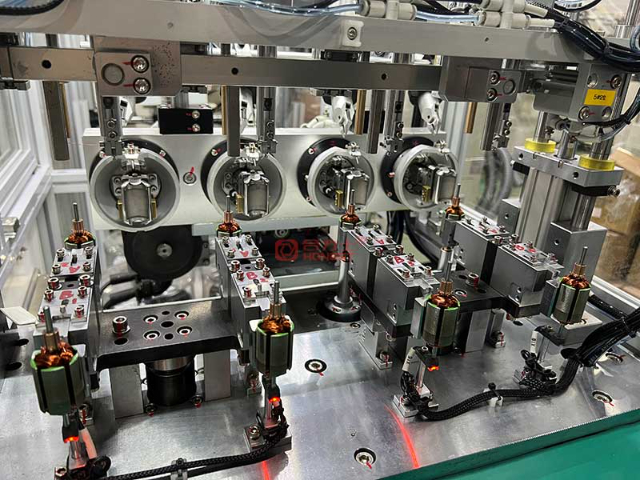
生产下线NVH测试的技术要求及标准测试设备:生产下线NVH测试通常需要使用一系列专业的测试设备,包括测试台、加注油系统、冷却水恒温系统、变频器、上位机控制系统和数据测试系统等。这些设备共同协作,以确保测试的准确性和可靠性。测试方法:测试时,通常使用2至3个加速度传感器贴近电驱壳**置包括电机壳正上方、电机和减速器壳结合面输入轴正上方以及减速器中间轴承端面正上方。通过匹配电机转速,采集加速度信号,以获取时域和频域的信息。主要包含阶次谱、阶次切片和峰态等,以识别生产制造过程中来料或装配等因素导致的电机阶次、齿轮阶次及轴承阶次偏大的问题。生产下线 NVH 测试可准确高效检测,功能强大实用。保障质量,安静出行。杭州总成生产下线NVH测试异响
生产下线开展 NVH 测试,功能出色,确保车辆舒适。提升质量,稳定运行。常州发动机生产下线NVH测试噪音
电驱生产下线NVH测试的主要设备包括以下几类:传感器:加速度传感器:用于测量电驱系统的振动信号,一般需要2至3个。安装位置通常在电机壳正上方、电机和减速器壳结合面输入轴正上方以及减速器中间轴承端面正上方等关键部位,以准确获取不同位置的振动情况。麦克风传感器:主要用于采集声音信号,数量通常为6个或更多。均匀分布在测试环境中,以便收集电驱系统运行时产生的噪声信息。数据采集系统:数据采集仪:能够将传感器采集到的模拟信号转换为数字信号,并进行存储和处理。具备高采样率和高精度的特点,以确保采集到的NVH数据准确可靠。它可以同时连接多个传感器,对不同类型的信号进行同步采集。信号调理器:用于对传感器输出的信号进行调理,如放大、滤波、隔离等操作。这样可以使信号更适合数据采集仪的输入要求,提高信号的质量和稳定性。常州发动机生产下线NVH测试噪音









