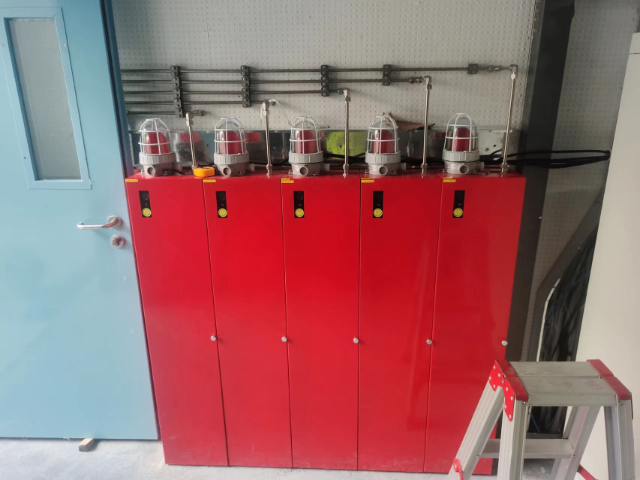
对于实验室负责人或工厂管理者来说,决定投资这样一套专业装置,其决策过程往往夹杂着理性分析与感性认知。理性层面,他们会评估风险发生的概率与后果,计算潜在损失。而在感性层面,一种希望彻底管控已知重大风险、为团队提供安心工作环境的责任感,同样发挥着重要作用。亲眼见过或听说过相关事故的管理者,对风险的感知会更强烈。装置的部署,某种程度上也是管理者缓解自身焦虑、转移不可控风险的一种方式。它表现了一种态度:在能力范围内,较坏的情况做好万全的技术准备。造纸黑液储罐实行分区防护,每个片区搭配单独的设备,阻拦火情向整片库区扩散蔓延。青岛大型废液回收灭火装置生产商
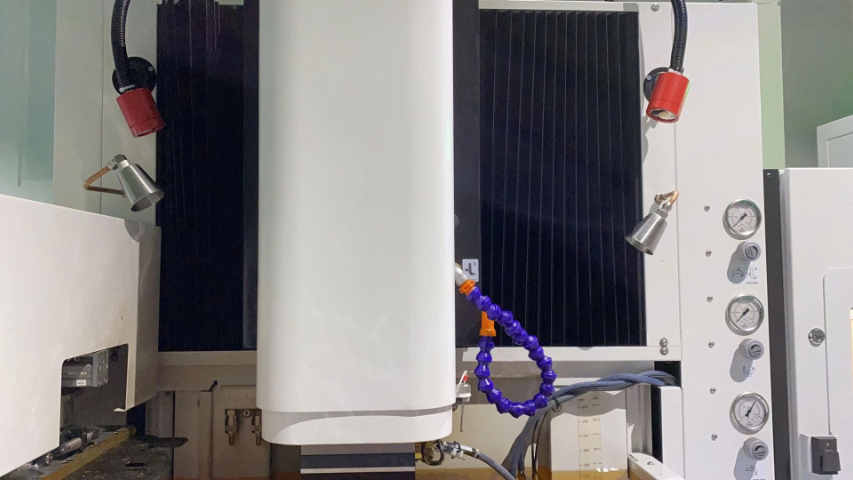
为SOD废液回收系统配套的自动灭火装置,其设计理念在于应对不确定性。化工生产线上的废液成分复杂,潜在风险动态变化。该装置并未采用单一策略,而是内置了多套可灵活选择的灭火预案。操作人员能够依据当前回收废液的主要特性,预先选定适宜的响应模式。装置本身通过环绕布置的传感器网络,持续不断地监测温度、烟雾及特定气体浓度的变化。其机械结构经过优化,管线与喷头的布局旨在实现灭火剂对风险区域的全覆盖。即使在极端情况下主要功能单元受损,内置的冗余备份系统也能迅速接管工作,确保关键防护功能不间断。这种层层设防的构思,目标在于将小概率事件的潜在影响控制在有限范围内。废液灭火装置哪家好告知厂商废液车间布局与物料种类,即可获取SOD废液回收灭火装置详尽的采购报价。
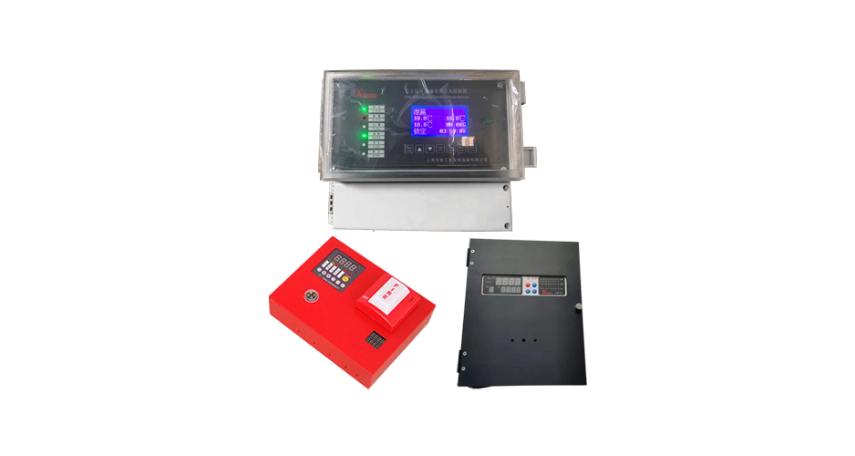
在生物制药企业的SOD超氧化物歧化酶提取车间,蒸发浓缩工段的高温环境与有机溶媒蒸汽常常构成隐形威胁。当深夜无人值守时,一旦废液中残留的乙醇等易燃组分达到爆燃浓度,传统消防设备要么响应滞后,要么误用水剂灭火引发次生灾害。专为这类场景设计的生物制药专属SOD废液回收系统自动灭火装置,通过三路复合探测技术构建安全防线,借助三重信号交叉验证确保火情判断准确。针对生物制药行业对物料纯度的严苛要求,装置选用全氟己酮作为灭火介质,灭火后无残留且不会腐蚀不锈钢反应釜内壁,避免污染价值昂贵的酶制剂原料。当系统探测到火情时,除了定向喷射药剂,还能同步触发工艺联锁:自动关闭进料蝶阀切断源头、启动防爆排风机降低蒸汽浓度、关停加热盘管防止温度持续升高,形成"探测-灭火-工艺控制"的闭环防护。这种定制化设计特别适配发酵废液处理装置的复杂管路布局,探测器可灵活安装在狭窄的管廊间隙,药剂输送管路采用快插式接口,满足GMP车间快速维护的需求。
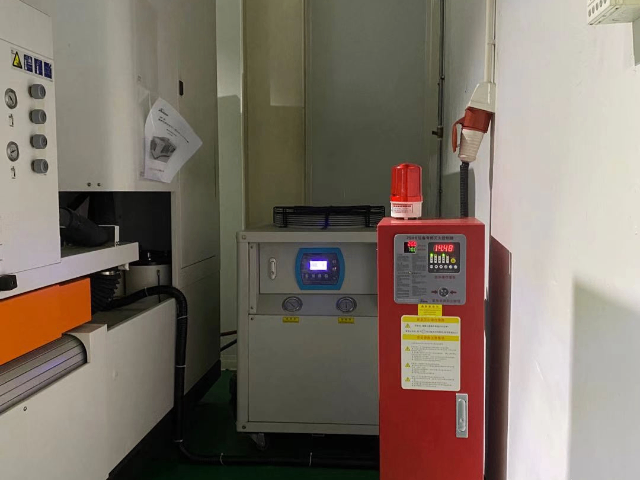
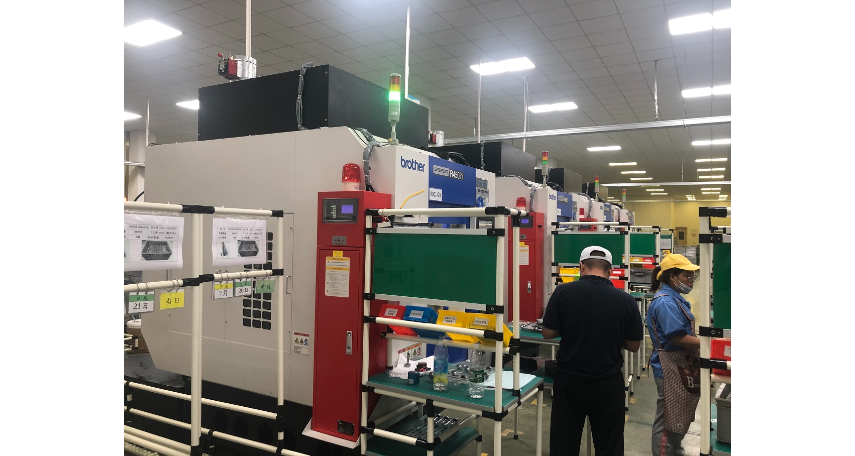
一体化SOD废液回收系统自动灭火装置把火情探测、灭火触发、系统联动整合在一起,不需要多个分散的设备拼接,日常使用起来更顺畅,也减少了多个设备对接不畅带来的问题。日常使用过程中,只需要按照要求定期检查探测组件的灵敏度,确认灭火药剂的状态,不需要复杂的日常操作,装置本身支持全天候无人值守,正常生产过程中不需要人工干预,一旦出现火情隐患,会自动完成探测验证触发灭火,同时联动切断进料关停相关工艺设备,不需要操作人员现场处置,为生产场景增添安全屏障。一体化设计的装置,安装阶段不需要做太多额外的改造,对接SOD废液回收系统的中控也更方便,整体布局更简洁,后期维护也只需要对接同一个供应商,不需要对接多个不同的设备厂商,减少了维护沟通的成本。不管是生物制药行业的SOD提取废液回收生产线,还是制浆造纸行业的黑液碱回收系统,或是半导体行业的旋涂废液回收装置,都可以适配使用一体化装置,满足对应场景的防护需求,适配不同规模的回收系统。承接园区环保总包项目,对接源头厂商可拿到大批量SOD废液灭火装置的优惠采购报价。
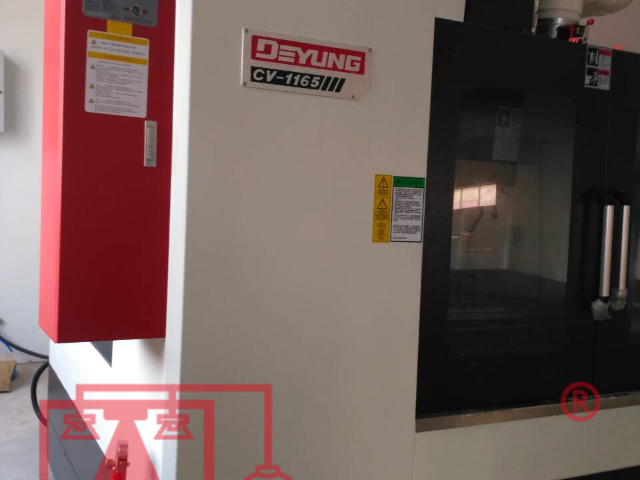
将一套标准的灭火装置成功地应用于一个具体的废液回收系统,中间离不开专业的工程适配。这个过程远非简单的管道连接。它始于对现场布局的详细测绘,需要考虑设备的外形、管线的走向、操作与维护通道的位置。工程师需要确定探测器的较佳安装点,以避开可能产生干扰的气流或热源。喷头的类型与布局需要经过计算,确保灭火剂能够有效地覆盖所有潜在火源点,同时避免对精密部件造成冲击。控制箱的安装位置既要便于观察,又需符合现场的防爆与环境要求。专业的工程实施,是确保设计方案从图纸到现场完美落地的关键一环。园区危废废液处置车间火情繁杂,综合实力扎实的设备可从容应对各式各样的起火状况。四川大型废液回收灭火装置规格
刚建设废液回收产线的工厂,听完工况讲解就能掌握SOD废液灭火装置选购关键要点。青岛大型废液回收灭火装置生产商
老旧危化园区升级改造SOD废液回收工段的消防配置时,悬挂式SOD废液回收系统自动灭火装置因为安装灵活、不占用地面空间,成为不少企业的选择。它的使用覆盖多个常见场景,原有制浆造纸厂的黑液浓缩车间加装消防防护,不用停产大规模改动地面管线,直接吊装悬挂在罐区上方、浓缩工段吊顶位置就能投入使用,不会影响原有生产节奏。半导体企业洁净车间内的原有光刻溶剂SOD废液回收系统新增消防配套,洁净车间空间有限,地面布局已经固定,采用悬挂式安装不用调整现有生产设备摆放,就能完成防护升级,也不会破坏洁净车间的原有布局。使用过程中,装置保持全天候值守状态,不需要人工频繁操作,日常只需定期检查探测探头的清洁度,确认信号传输正常即可。一旦出现火情隐患,装置会自动触发灭火动作,同时联动关停相关工艺设备,避免废液泄漏引发次生问题,管理人员可以通过远程后台实时查看装置状态,不用到现场就能掌握运行情况。青岛大型废液回收灭火装置生产商