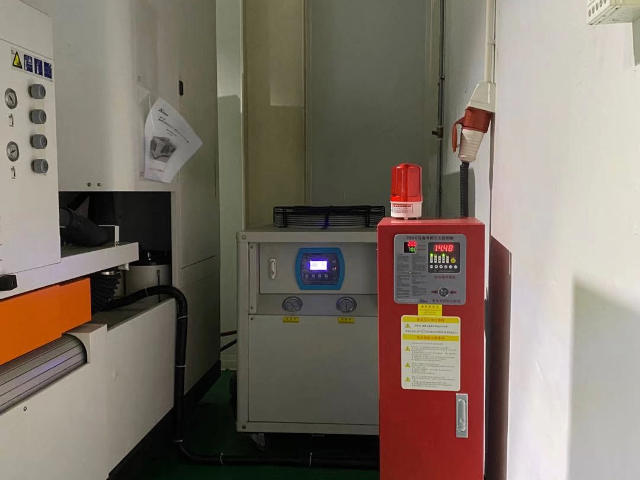
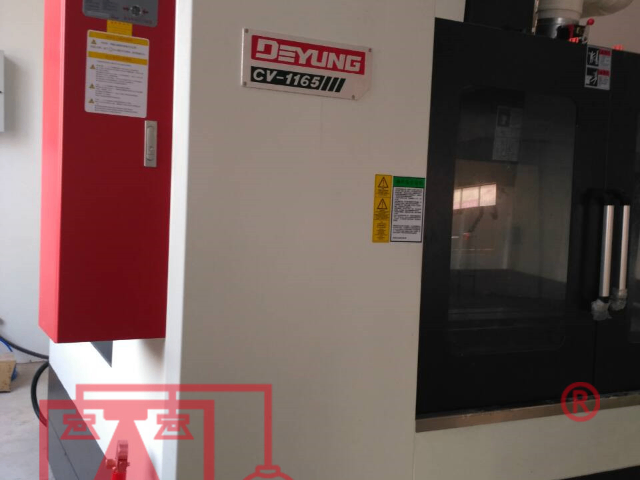
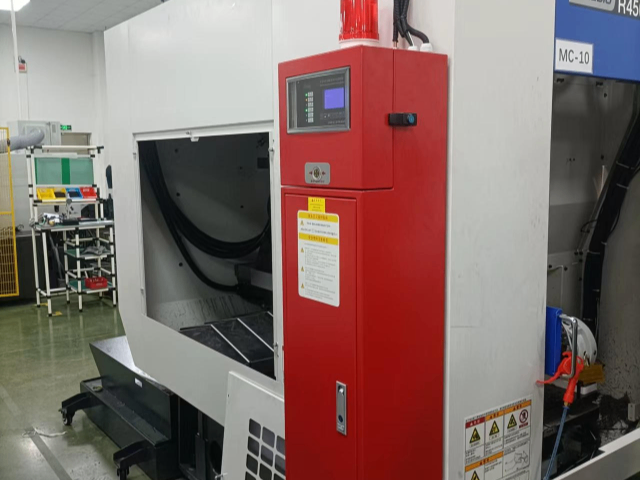
当工厂的管理者或安全负责人决定为废液回收系统配置自动灭火装置时,其决策依据往往混合了理性分析与经验判断。他们会考量装置的技术原理是否与自身的主要风险类型匹配;会评估供应商的工程实施能力,能否理解现场的复杂工况;会询问关键部件的预计使用寿命和维护周期,以估算长期持有成本;也会参考同类企业的应用实例,寻求间接的经验验证。这款装置之所以能在诸多选择中获得青睐,正是因为它在这几个理性评估维度上提供了均衡且扎实的答卷。它不渲染不切实际的功能,而是聚焦于解决废液回收过程中真实、高频的安全关切,以一种稳健可靠的姿态,成为经过审慎比较后那个令人放心的选择。药企将废液环保设备与消防设备一同采购,组合下单能够争取更为优惠的合作条件。远程控制式SOD废液回收系统自动灭火装置安装
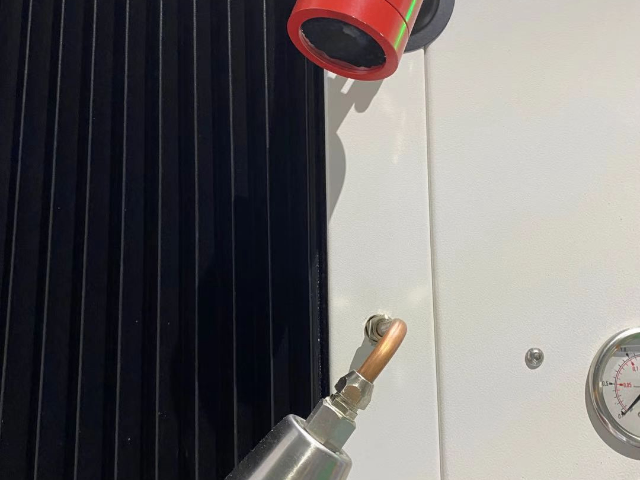
安全管理工作的关键在于系统性地管控风险。为废液回收系统配备自动灭火装置,如同引入了一位全天候在岗的自动化安全员。它弥补了人工巡检可能存在的时段间隙与空间盲区。其对火情的响应速度与处理规范性,通常超越人为操作。装置提供的完整数据记录,使每一次预警和动作都有据可查,为事后的根本原因分析与流程优化提供了实证基础。有了它的可靠值守,安全管理人员得以将更多资源分配至整体风险体系的规划、员工安全素养的提升以及更深层次的安全动态研判中。该装置通过提升具体环节的自动化安全水平,助力整个厂区的安全管理迈向更系统、更前瞻的新阶段。远程控制式SOD废液回收系统自动灭火装置安装工程渠道承接大量环保消防项目,常备多种规格设备,可快速交付中小型施工订单。
在涉及SOD废液处理的各类场所,无论是科研机构的精微实验室,还是制药企业的大型生产车间,安全管理的关键之一在于将抽象的风险预案转化为实体可靠的屏障。自动灭火装置正是这样一种实体化存在。它并非只应对已发生的火灾,其更深层的价值在于明显降低了整个场所的火灾风险等级。对于管理者而言,部署这样一套系统,相当于在关键工艺环节设置了一道自动响应的物理防线。这道防线的存在,直接改变了该区域的安全基态,使得日常操作与应急响应之间有了一个可依赖的缓冲。它让针对废液回收过程的安全管理,从完全依赖制度与人的警觉,部分地转移到了由工程系统保障的确定性之上。
很多涉及SOD废液处理的生产场景,本身存在易燃易爆组分,对消防设备的防爆属性有明确要求。这类装置专为SOD废液回收工艺配套,针对储液罐、蒸发浓缩、精馏工段及输送管路的易燃有机废液、高温浓缩液火灾风险设计,采用感温、火焰、可燃气体复合探测技术,经多信号交叉验证后触发灭火,可根据废液组分匹配洁净气体、抗溶泡沫等药剂,遏制有机废液流淌火与蒸汽爆燃,同时支持联动切断进料、关停工艺设备,规避废液泄漏次生灾害。整机外壳和关键元器件都做了防爆处理,可适应甲类、乙类危化生产区域的安装要求,可与回收系统中控无缝对接,支持远程监控,实现无人值守全天候防护,适配精细化工与环保行业含易燃组分的碱性废液回收系统、危废废液预处理回收车间、化工废液资源化处理产线,还有制浆造纸行业苏打蒸煮黑液碱回收系统、废液浓缩蒸发工段、黑液储罐区等场景。专业工业消防服务商,可一站式交付适配造纸、医药行业的SOD废液回收系统自动灭火装置。
计划搭建SOD废液回收产线的经营主体,大多会提前了解全自动SOD废液回收系统自动灭火装置的实际使用感受,这类装置专为SOD废液回收工艺定制,覆盖储液罐、蒸发浓缩、精馏工段、输送管路等全链路的火灾风险。它采用复合探测技术,经多信号交叉验证后触发灭火,不会轻易出现误触发的情况,可根据废液组分匹配对应的灭火药剂,能应对有机废液流淌火、蒸汽爆燃等不同类型的火情,还能联动切断进料、关停工艺设备,避免废液泄漏引发更严重的次生问题。整机支持和回收系统中控对接,平时不需要安排专人值守,在中控后台就能查看设备的运行状态,预警信息会及时推送,不需要人工反复巡检,能大幅降低运维人员的工作负担。这类装置适配各类生产型企业、中试实验室、园区危化仓储主体等不同主体的SOD废液回收产线使用,能为产线提供稳定的消防防护。南京创安安防技术有限责任公司深耕工业自动灭火设备领域,生产的相关产品经过严谨的工艺管控,可适配多类工业场景的消防防护需求。设备整合探测、管控与灭火多重功能,化解废液高温浓缩阶段潜藏的消防安全风险。远程控制式SOD废液回收系统自动灭火装置安装
大型废液集中处理园区需要多组设备联动,场地规模会拉高整套设备的采购整体预算。远程控制式SOD废液回收系统自动灭火装置安装
在生物制药企业的SOD超氧化物歧化酶提取车间,蒸发浓缩工段的高温环境与有机溶媒蒸汽常常构成隐形威胁。当深夜无人值守时,一旦废液中残留的乙醇等易燃组分达到爆燃浓度,传统消防设备要么响应滞后,要么误用水剂灭火引发次生灾害。专为这类场景设计的生物制药专属SOD废液回收系统自动灭火装置,通过三路复合探测技术构建安全防线,借助三重信号交叉验证确保火情判断准确。针对生物制药行业对物料纯度的严苛要求,装置选用全氟己酮作为灭火介质,灭火后无残留且不会腐蚀不锈钢反应釜内壁,避免污染价值昂贵的酶制剂原料。当系统探测到火情时,除了定向喷射药剂,还能同步触发工艺联锁:自动关闭进料蝶阀切断源头、启动防爆排风机降低蒸汽浓度、关停加热盘管防止温度持续升高,形成"探测-灭火-工艺控制"的闭环防护。这种定制化设计特别适配发酵废液处理装置的复杂管路布局,探测器可灵活安装在狭窄的管廊间隙,药剂输送管路采用快插式接口,满足GMP车间快速维护的需求。远程控制式SOD废液回收系统自动灭火装置安装