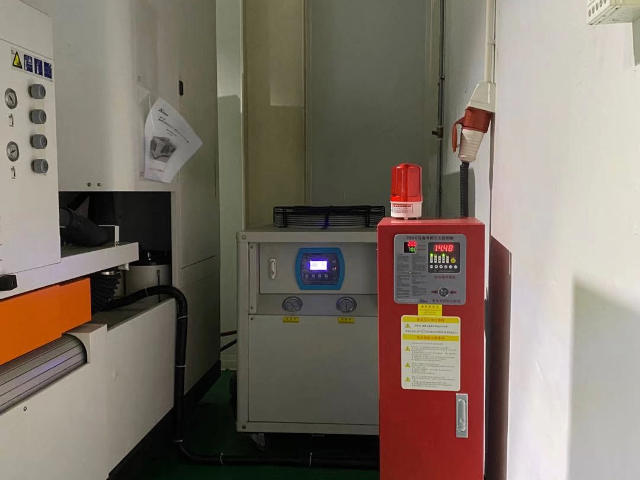
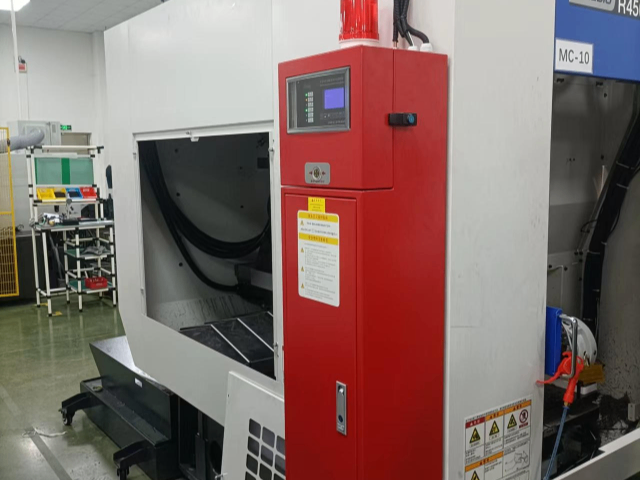
对于废液回收系统的消防安全,单一措施往往力有不逮。自动灭火装置是一道主动干预的工程防线。在这之前,理想的安全体系应包含工艺控制(如避免废液混合风险)、设备完整性管理(如防止泄漏)和操作规程等预防层。灭火装置的作用,是在前面这些层次偶然失效时,提供一次关键的补救机会。它的设计目标很明确:快速压制,控制范围,为人员撤离和系统紧急关断争取时间。理解它在这一整套防护体系中的定位,才能更合理地规划其配置与维护,让它与其它安全措施协同工作,而不是孤立存在。药企筹备废液工段消防设施,告知现场工况就能知晓SOD废液灭火装置大致采购花销。分区管控SOD废液回收系统自动灭火装置多少钱
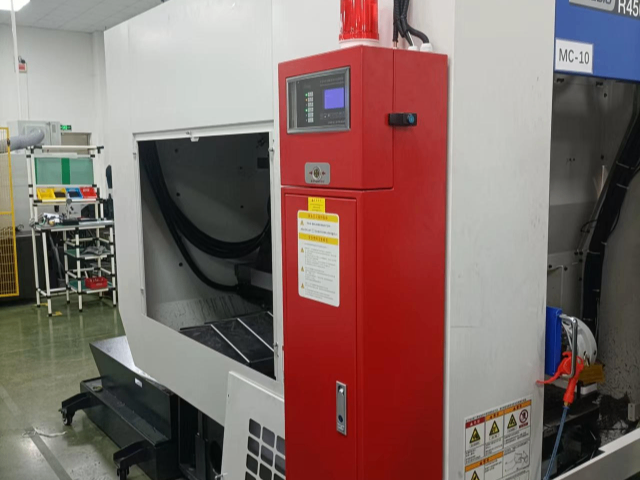
SOD废液回收产线不同工段的火灾风险等级存在差异,部分高风险点位需要更具针对性的防护方案,定点防护款的SOD废液回收系统自动灭火装置,可针对储液罐、蒸发浓缩釜、精馏塔等单独的高风险点位做专属防护。探测元件的灵敏度会根据点位的工况做对应调整,灭火药剂的喷射范围完全覆盖目标点位,不会浪费药剂也不会影响周边的其他设备。它同样采用复合探测技术,经多信号交叉验证后触发灭火,可匹配对应灭火药剂遏制火情,还能联动对应点位的进料阀门、工艺设备,出现火情时单独处置对应点位,不会影响整条产线的其他正常运行工段,能降低火情处置对正常生产的影响。这类装置适合SOD废液回收产线的局部高风险点位升级防护,也适合中小型产线的针对性消防配置,能在控制投入成本的前提下,满足产线的消防防护需求。分区管控SOD废液回收系统自动灭火装置多少钱半导体旋涂废液工段设备安装完毕,试运行即可检验SOD废液灭火装置应对火情的处置能力。
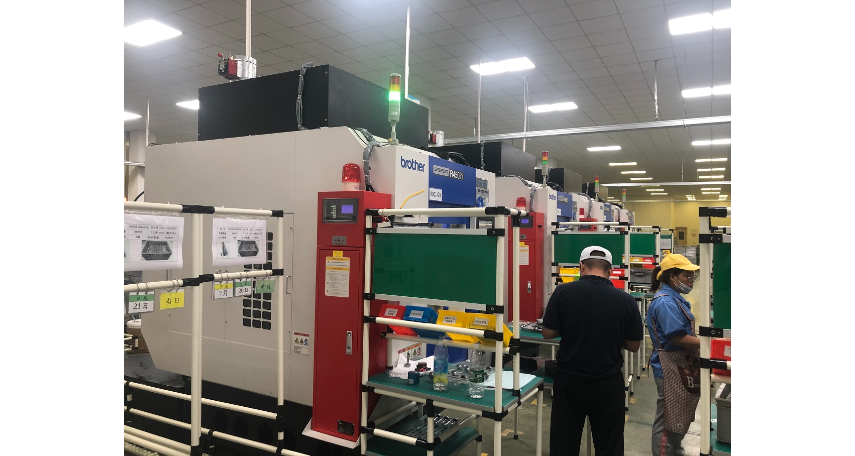
工业安全设备的升级轨迹,总是紧跟前沿技术的步伐。对于废液回收系统的自动灭火装置而言,这种进化体现在感知、决策与执行各个环节。未来的装置可能配备更复杂的传感阵列,不只能识别明火,还能通过分析环境气体的光谱特征,在更早阶段预警。其控制逻辑也将超越简单的阈值判断,融入对设备运行状态的学习能力,更好地区分真实威胁与正常工况扰动。在灭火介质的选择与释放策略上,环保与高效的双重标准会推动新药剂的研发与准确喷放技术的应用。这种进化并非颠覆性的突变,而是一个持续优化、使防护变得更加敏锐、准确与可靠的过程。
没有两个工厂的废液回收工况是完全相同的。认识到这一点,该灭火装置的关键优势之一便是其可深度定制的特性。这并非简单的模块选择,而是一个从风险评估开始的协同过程。技术工程师会实地考察,了解回收废液的化学特性、流量、设备布局以及车间环境。基于这些具体信息,他们可能建议选用针对特定易燃蒸汽敏感的探测器,或是推荐一种与废液兼容且洁净的灭火剂,以避免次生污染。释放管路的走向与喷头数量也会根据保护区域的几何结构进行专门设计。这种量体裁衣式的服务,目标是为了让安全防护与生产工艺紧密贴合,杜绝因设备“水土不服”可能带来的防护漏洞,从而在起点上构筑起一道坚实的防线。光刻溶剂废液精馏工况特殊,亲身使用定制机型便能感知设备与现场工况的契合程度。
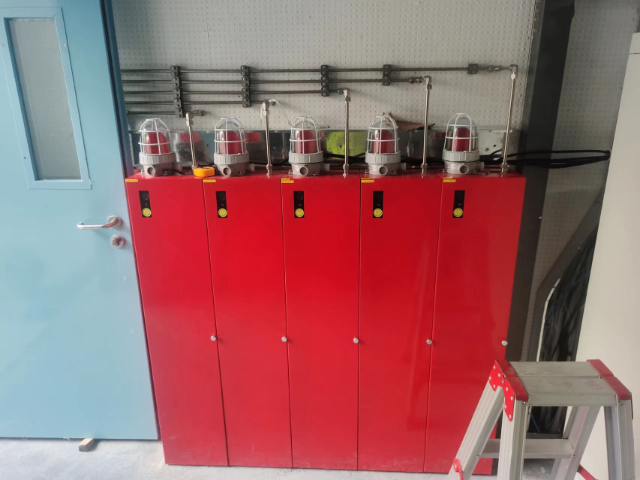
不少运营SOD废液回收生产线的企业负责人,都会问到远程控制式SOD废液回收系统自动灭火装置的实际使用感受。很多SOD废液回收项目都设置在偏僻的化工园区,或是采用无人值守的运营模式,管理人员没法全天驻守在现场,一旦出现火情很难立刻到达处置。远程控制式装置可与回收系统中控无缝对接,管理人员坐在中控室就能实时查看设备运行状态,异常预警会直接推送到对应终端,触发灭火后也能远程掌握现场情况,不用工作人员冲进危险区域,减少人员暴露风险。装置本身支持全天候响应,起火初期就能触发灭火,还能联动关停相关工艺设备,避免险情扩大,适配大规模连续生产的SOD废液回收生产线,也适配园区集中式危废废液预处理回收车间,整体使用体验匹配工业场景的实际需求,能降低日常运维的压力,满足无人值守运营的消防要求。南京创安安防技术有限责任公司专注于工业生产安全需求解决方案与产品服务,为工业消防完善贡献力量,提供适用产品与服务。园区废液消防改造交由安全总包承接,汇总工段工况就能拿到统一的设备采购核算报价。分区管控SOD废液回收系统自动灭火装置多少钱
废液精馏工段不间断运转,规范操作SOD废液灭火装置,方能长久保障工段消防安全。分区管控SOD废液回收系统自动灭火装置多少钱
安全需求是普遍的,但处理SOD废液的场所规模却千差万别。从大学里一个处理少量实验废液的小型回收台,到化工厂区集中处理大规模工业废液的成套装置,其面临的火灾载荷与空间特征完全不同。因此,自动灭火装置的产品形态也呈现出相应的灵活性。有针对小型装置的紧凑型一体化设计,即探测、控制和灭火剂储存释放集成于一个机箱内,安装简便。也有针对大型复杂系统设计的管网式解决方案,通过控制柜管理多个区域的探测与释放模块。这种产品谱系的丰富性,确保了不同预算、不同规模的用户,都能找到与其风险等级和空间条件相匹配的专业防护方案。分区管控SOD废液回收系统自动灭火装置多少钱