- 品牌
- 云邦
- 型号
- 齐全
- 硬化/固化方式
- 浸渗胶
- 主要粘料类型
- 浸渗胶
- 基材
- 浸渗胶
- 物理形态
- 浸渗胶
浸渗胶处理后的工件,在进行阳极氧化时,要确认胶层可以耐受氧化槽液的腐蚀。阳极氧化槽液具备酸性,部分胶料在槽液中会溶胀、分解,造成密封失效。如果工件需要阳极氧化,优先选用耐酸体系浸渗胶,提前做小样浸泡验证。工艺排布上,一般将浸渗放在阳极氧化之前,孔隙被胶填充,氧化液不会渗入内部,避免孔隙藏液后期返碱。氧化完成之后,再次抽检气密性,确认胶层没有在氧化工序中受损。若是胶层耐受能力不足,就调整工艺顺序,先完成阳极氧化,再安排浸渗密封。热固化浸渗胶在工艺品制作中可填充瑕疵,使表面光滑平整,增加美观度。树脂浸渍胶厂家供应
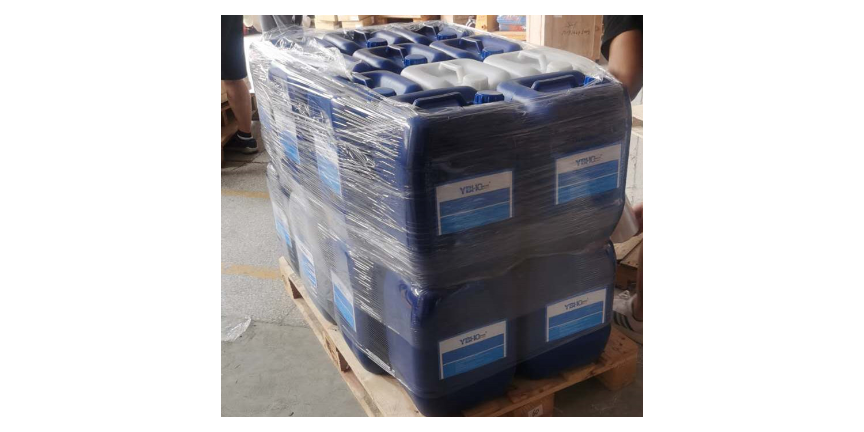
浸渗胶处理后的工件,后续焊接工序要避开浸渗区域,高温焊接热量会让孔隙内部的胶层受热分解,胶层分解之后孔隙通道重新打开,再次出现渗漏。如果工件局部需要焊接,焊接区域提前规划,浸渗前用遮蔽工装隔离焊接位置,不让胶液渗入该区域。已经完成浸渗固化的工件,焊接前打磨去除焊接周边胶层,防止胶料受热产生烟气,同时避免密封结构失效。工件焊接完成之后,如果焊接热影响区出现新的疏松、微气孔,需要重新安排浸渗处理,再次检漏确认密封合格。工艺排布时,多数产线把焊接工序放在浸渗工序前面,规避高温破坏胶层。导电稳定浸渗胶定制热固化浸渗胶在汽车制造中用于密封发动机缸体,防止渗漏,提升性能与可靠性。
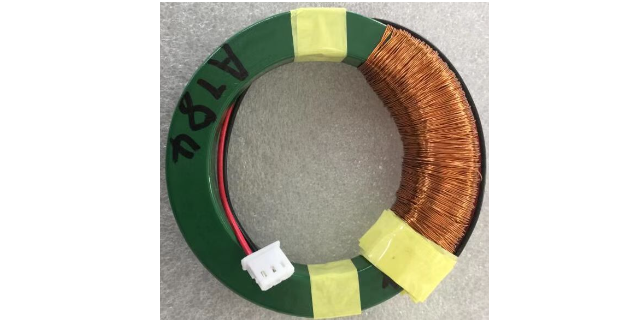
浸渗胶多用于铝合金压铸件微孔封堵,这类铸件在压铸成型过程中容易形成相互连通的微小疏松孔隙,介质会沿着孔隙发生渗漏。加工前工件需要经过除油、清洗、烘干处理,表面残留切削液、油污或者水分会阻碍浸渗胶渗入微孔,也会干扰固化反应。常规工艺采用真空加压方式,先在密闭罐体抽走孔隙内部空气,再注入浸渗胶淹没工件,施加压力推动胶液深入孔隙深处。完成渗透之后,把工件转移到清洗工位,冲掉附着在外表面、螺纹孔、盲槽里多余的胶液,只保留孔隙内部的胶料。之后送入热水槽或者烘箱完成固化,胶液在微孔内部聚合成型,封堵流体通道。整个处理过程不会改变工件外形尺寸,处理后的铸件可以继续进行耐压测试、机加工以及后续表面涂装,减少因为微孔泄漏造成的工件报废。
电机壳体铸件浸渗处理之后,壳体内部的冷却流道可以承受冷却水压力,防止冷却水向外渗漏。电机壳体带有复杂冷却水道,水道弯折多,孔隙位置隐蔽,浸渗时需要保证胶液能够抵达水道各处孔隙。浸渗前用压缩空气吹扫水道内部碎屑,烘干除去残留水分,再进入真空加压罐。浸渗完成之后,翻转工件,让水道内部多余胶液随清洗水流排出,防止残胶固化之后缩小水道流通截面,影响散热效果。固化之后通水保压测试,确认水道没有渗漏。浸渗胶选型需要耐受冷却水介质,添加防锈助剂的冷却水体不能快速侵蚀胶层,长期运行过程中,胶层保持稳定,不会溶胀脱落混入冷却回路。导电稳定浸渗胶为电子显示屏的线路连接提供保障,确保图像显示清晰稳定。
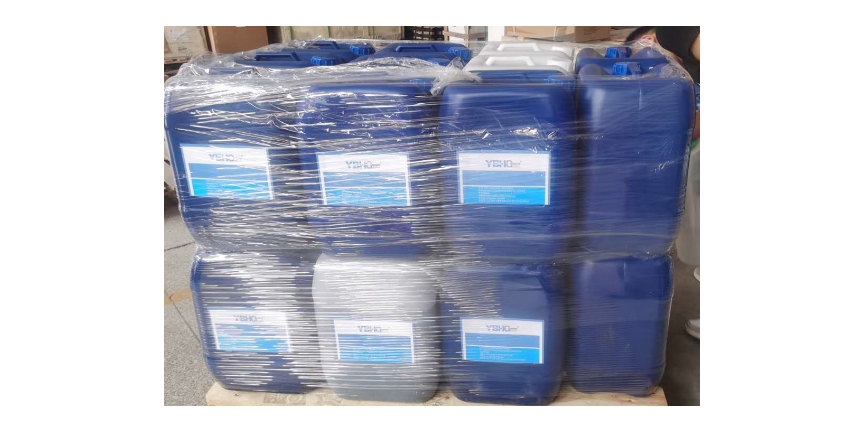
浸渗胶不适合用于尺寸过大的贯穿性孔洞,只针对材料内部互相连通的微观疏松孔隙。工件缺陷如果属于大尺寸气孔、裂纹,浸渗胶无法形成稳定密封结构,受压之后容易再次泄漏。来料检验阶段需要区分缺陷类型,把超出浸渗适配范围的工件单独分拣,不进入浸渗工序。操作人员熟悉不同材质工件孔隙特征,铸铁、铸铝、粉末冶金件孔隙大小、分布状态存在区别,对应的浸渗时间、压力参数需要分别调整。浸渗完成之后,工件存放环境保持干燥通风,避免潮湿、腐蚀性气体长期接触,降低胶层老化速度。定期统计检漏不合格率,根据不良变化调整浸渗工艺参数。电子通讯设备中的插件和接口采用低粘度浸渗胶,增强防水和抗干扰能力。半磁环浸渍胶哪个品牌好
耐低温浸渗胶在极地科考设备中大展身手,确保设备在极寒环境下密封良好,正常运行。树脂浸渍胶厂家供应
厌氧型浸渗胶在浸渗作业时,工件表面残留的切削液、防锈油会抑制固化反应,造成孔隙内部胶液无法充分交联,出现隐性渗漏。工件预处理除油需要彻底,优先选用水基清洗剂,清洗之后充分漂洗烘干,保证孔隙内部洁净干燥。浸渗完成之后,工件表面接触空气的胶液维持液态,方便水洗除去,孔隙内部隔绝氧气,满足固化条件。厌氧胶固化需要一定静置时间,不能在固化未完成时直接开展耐压检测,否则检测压力会冲开还未成型的胶层。处理后的工件适合长期接触矿物油的液压元件,胶层在油液环境下不容易溶胀,维持密封效果。树脂浸渍胶厂家供应